应用概述
气囊裁片轮廓、边长与透气孔位的亚像素测量
快速回答
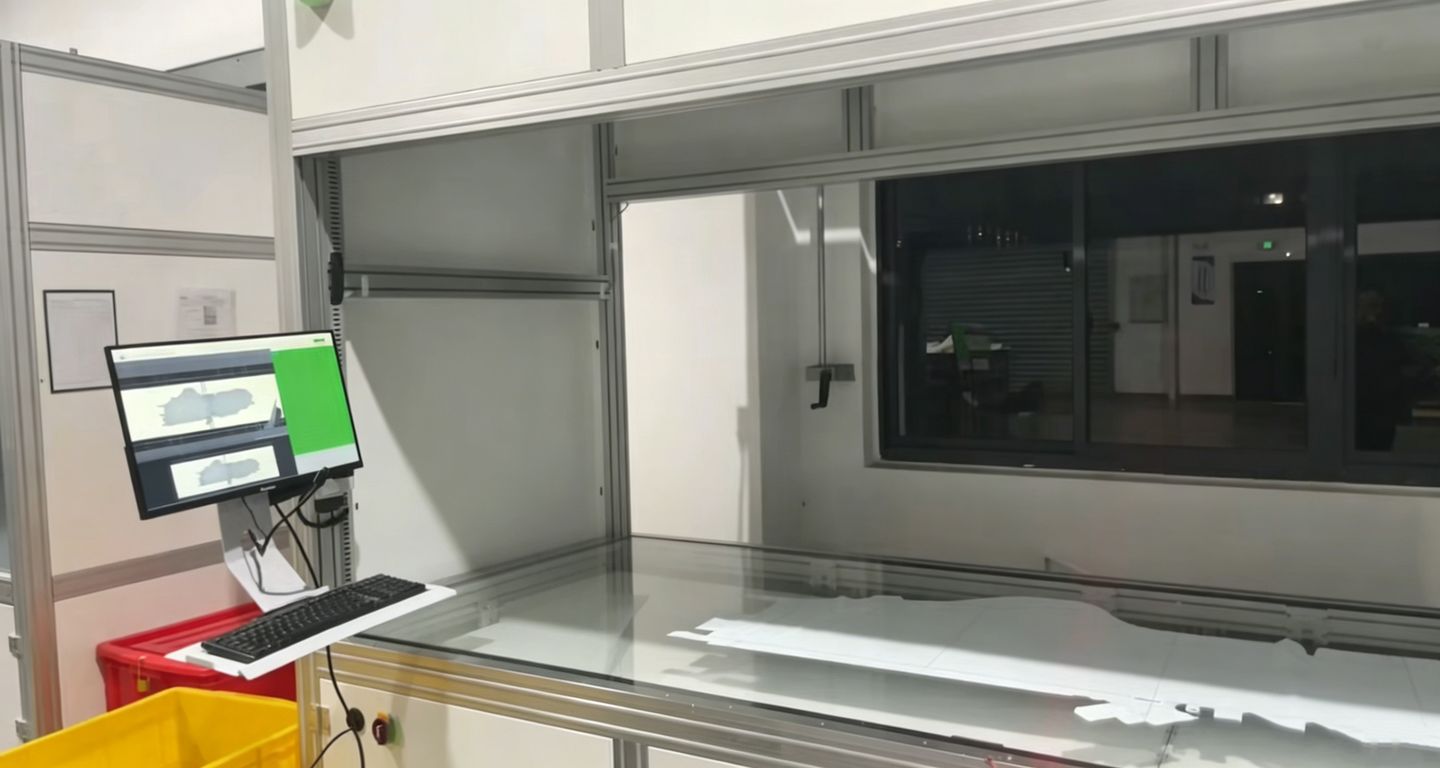
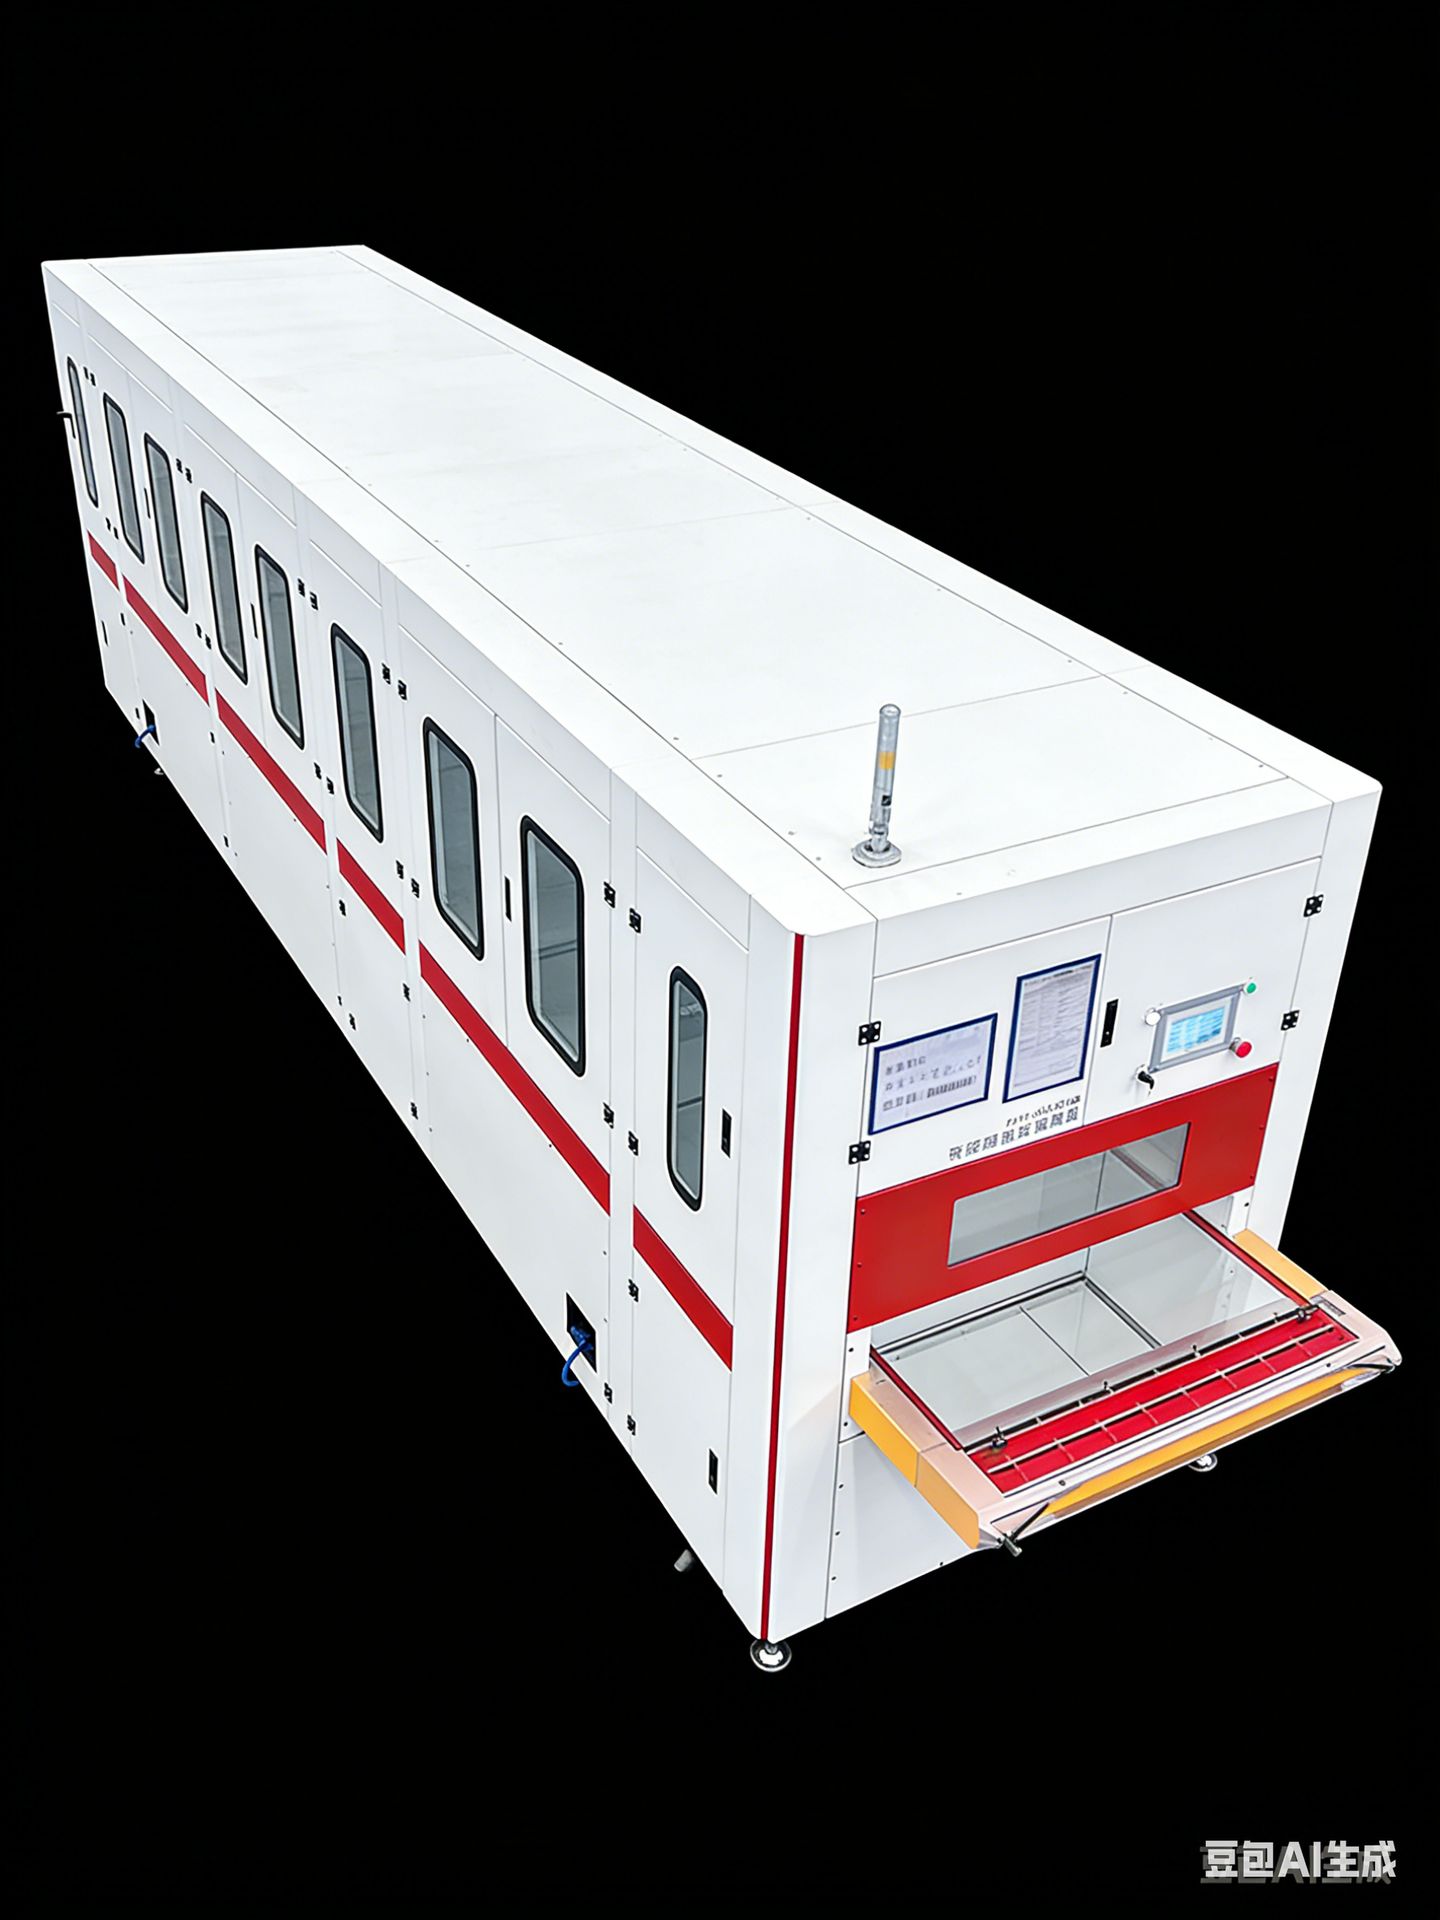
检测气囊裁片的整体轮廓、关键边长、对位标记间距与透气孔位置/孔径;以面阵相机+远心镜头做亚像素轮廓测量,判断尺寸是否超公差。
气囊展开是否到位,取决于裁片轮廓与孔位的尺寸一致性。尺寸类缺陷(缺角、轮廓偏移、孔距偏差)不会像污渍那样显眼,但会直接导致缝制对位失败或展开异常。
本工位专注于尺寸测量,与外观缺陷检测(涂层、污渍、破边)分工:外观项在另一工位,本工位用远心成像把轮廓、边长、孔位量化。
测量以单张裁片为单元,输出关键尺寸与判定;公差与测量基准按客户图纸设定,换型调用对应配方。
检测什么
这个工位具体要判哪些项
| 检测项 | 说明 |
|---|---|
| 外形轮廓 | 整体外形是否与刀模吻合,有无缺角、鼓边 |
| 关键边长 | 几条主边长是否在公差内 |
| 对位标记间距 | 缝制对位标记间的距离 |
| 透气孔位置 | 孔中心坐标是否偏移 |
| 透气孔孔径 | 孔径是否超差 |
| 缝边宽度 | 折边/缝边宽度一致性 |
为什么要检
人工目检在这个环节的问题
气囊尺寸靠人工用模板/卡尺抽检,样本量小、速度慢,且软裁片易变形导致测量重复性差;连续生产中尺寸漂移往往成批出现,抽检容易漏掉。
尺寸项不显眼但影响缝制对位与展开,需要量化记录而非主观判断,便于追溯与统计过程能力。
- 软裁片变形大,人工测量重复性差
- 抽检覆盖率低,批量漂移难发现
- 尺寸项不显眼但影响缝制对位
- 多型号混线时人工易混淆基准
怎么检
工位与检测链路
- 01上料展平定位
- 02远心相机正上方成像
- 03轮廓定位与坐标系建立
- 04关键边拟合测量
- 05对位标记识别与测量
- 06孔位/孔径测量
- 07按图纸公差判定 OK/NG
- 08数据记录
- 09联动报警
怎么检测
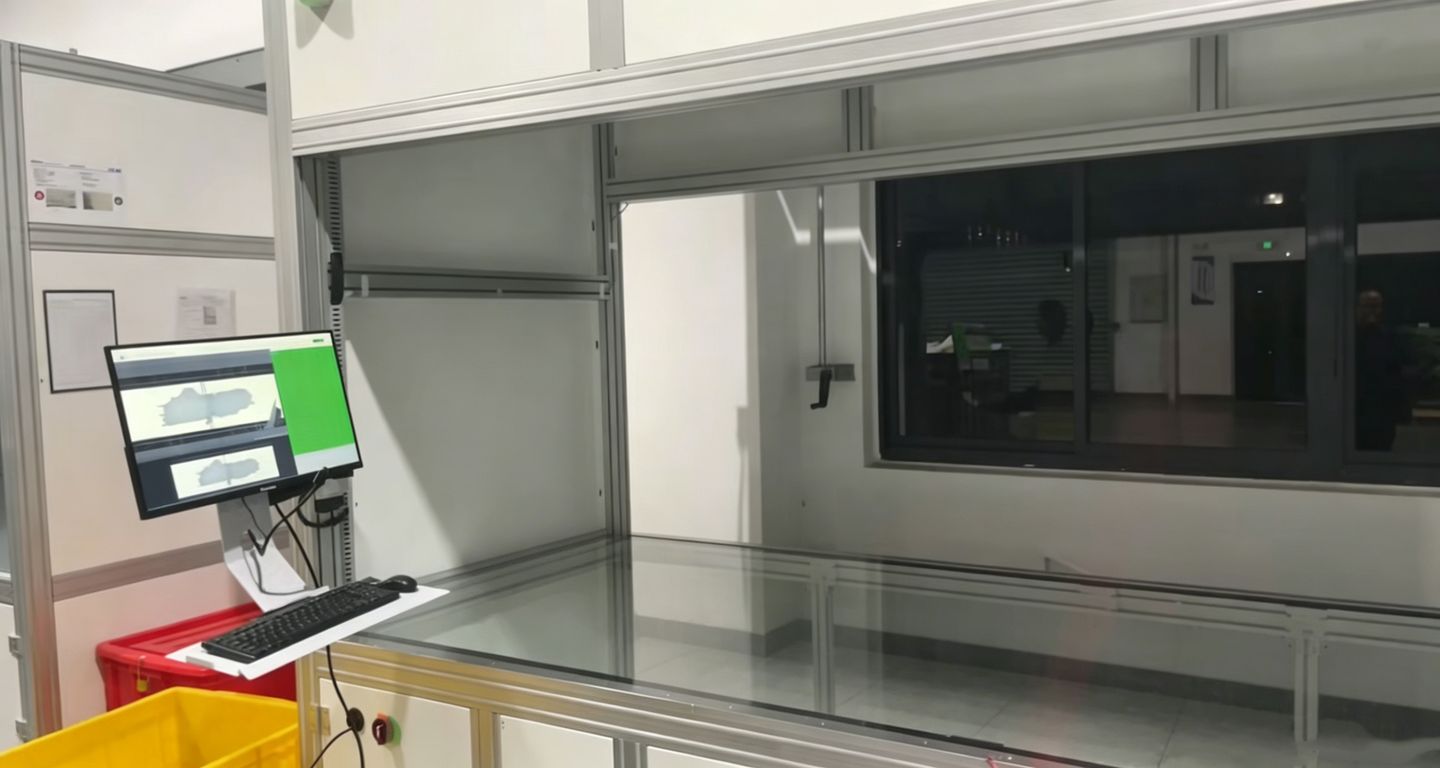
用面阵相机配远心镜头从正上方成像,抑制透视畸变;轮廓与孔位通过亚像素边缘提取后拟合,按图纸公差做判定,属尺寸测量型成像。
检测缺陷
| 缺陷类型 | 典型表现 | 检测关注点 |
|---|---|---|
| 轮廓异常 | 缺角、鼓边、外形偏移 | 亚像素轮廓拟合 |
| 尺寸超差 | 边长超上/下限 | 按图纸公差判定 |
| 孔位偏移 | 孔中心偏离基准 | 孔位模板匹配 |
| 孔径超差 | 孔径偏大/偏小 | 远心镜头测量 |
| 对位标记偏移 | 标记间距超差 | 标记定位测量 |
| 缝边超差 | 折边宽度不均 | 宽度测量 |
适用设备
应用行业
常见问题
尺寸检测和外观检测是同一台设备吗?
可以同一台也可以分工。本项目把轮廓/孔位尺寸测量与涂层/污渍外观判定分开,尺寸工位用远心成像量化,外观工位用线扫检测缺陷。
能替代人工用卡尺量吗?
可完成在线全检的尺寸量化与记录,比抽检覆盖更全;但首件确认、异常处理与复判仍需人员,配置取决于产线。
检测精度能达到多少?
取决于远心镜头倍率与像素当量,需按裁片尺寸与公差实测确认。
气囊是软的怎么量准?
用展平/吸附工装固定后成像,测量在固定坐标系下进行;软料变形靠工装抑制,重复定位精度决定测量稳定性。
能测透气孔孔径吗?
能。远心镜头+角度环光突出孔边缘,亚像素提取后计算孔径与孔位。
换型号要重新调吗?
不同型号对应不同测量配方,调用即可;新配方需现场标定基准与公差。
数据能追溯吗?
能。每片尺寸与判定入库,支持按批次检索与复判。
提交样品测试
可寄送典型气囊裁片与图纸做实测:依据公差与节拍确定远心镜头倍率与像素当量方案。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →