行业生产特点
这个行业的生产方式,决定了检测该怎么做
精密机加工的视觉检测围绕两件事展开:一是把该行业最常见的缺陷在图像上稳定显形,二是把判定结果可靠地接进产线。这一行业常见的实施约束是“切削液与油污改变反光特性,影响判据稳定性”;“金属表面加工纹路多样,容易与缺陷混淆”。能否稳定检出取决于材料光学特性、最小缺陷尺寸与节拍,需以实测打样结论为准。
精密机加工的特点是批量大、工序多、表面状态差异明显。零件在加工后可能带有切削液、毛刺、刀痕,这些都会影响视觉判据的稳定性。
这一行业的检测需求通常集中在「这一道工序是否真的做完了」:倒角有没有倒、孔有没有钻、螺纹有没有攻、沉孔深度是否到位。
行业检测问题
现场真正会出问题的地方
- 工序漏做(漏钻孔、漏攻丝、漏倒角)
- 孔内残留切屑或异物
- 毛刺未去除
- 表面划伤、碰伤
- 工件混料或数量不符
典型检测对象
这个行业里最常见的检测对象
典型检测任务
这些对象上要完成的判断
- 倒角 / 沉孔有无判断
- 螺纹是否已加工
- 孔内异物检查
- 表面外观异常识别
- 数量核对与混料排查
视觉检测难点
这个行业特有的实施约束
- 切削液与油污改变反光特性,影响判据稳定性
- 金属表面加工纹路多样,容易与缺陷混淆
- 孔内照明困难
- 毛刺边界不规则,判据难量化
适合的算法
按判据形态选,而不是按先进程度选
规则算法
倒角、孔位、螺纹这类几何判据用模板或区域判断
异常检测
表面外观类问题用正常状态建模
目标分割 + 计数
数量与混料排查
采集与光源
光学条件决定可行性上限
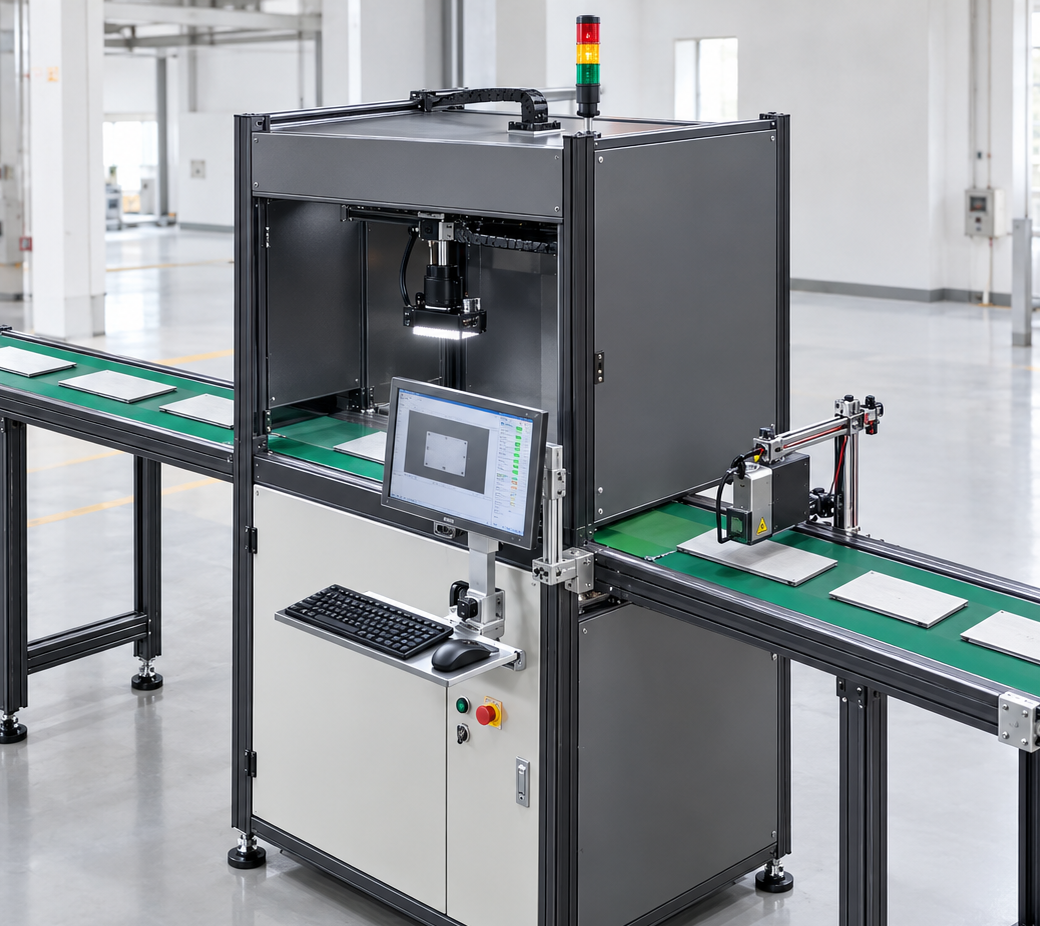
- 孔内检测建议用同轴光或导光照明
- 油污场景建议先用漫射光弱化油膜反光,或增加清洁环节
- 加工纹路明显的表面,注意避免把正常纹路判为划伤
OK / NG判断
结果怎么判、怎么用
| 检测情况 | 判定 | 联动动作 |
|---|---|---|
| 工序要素齐全、外观正常 | OK | 放行 |
| 存在漏做或异物 | NG | 隔离返修 |
| 外观异常 | NG 或复检 | 按工艺要求决定拦截或人工确认 |
PLC与自动化联动
结果怎么接进产线
若检测工位与加工设备同线,建议把检测结果反馈给加工设备,用于及时发现刀具磨损或程序异常。
孔内异物的判据容易受照明波动影响,建议定期校准。
适用设备
这类检测常用的配置形态
相关解决方案
按检测任务查看对应方案
常见问题
这个行业最常被问到的问题
零件上有切削液,能检测吗?
可以,但油污会改变反光特性,需要针对性打光。若油污程度波动很大,建议在检测前增加吹气或清洁环节,让成像条件稳定下来。
毛刺能检测出来吗?
毛刺边界不规则,量化难度高,通常只能在明显的、影响功能的场合做检出。若工艺要求严格控制毛刺,建议在方案阶段用实际样品验证可检出程度。
这个行业做视觉检测,最需要先解决什么?
该行业常见的实施约束集中在:“切削液与油污改变反光特性,影响判据稳定性”;“金属表面加工纹路多样,容易与缺陷混淆”;“孔内照明困难”。这些约束同时影响成像方案与节拍设计,通常需要先做打样验证再确定配置。
检测结果怎么和产线联动?
若检测工位与加工设备同线,建议把检测结果反馈给加工设备,用于及时发现刀具磨损或程序异常。 孔内异物的判据容易受照明波动影响,建议定期校准。
这类检测一般需要哪些设备配置?
常见形态包括:“EEK-SV5205C 工业视觉有无检测设备”、“加工后在线检测工位”、“配套清洁与吹气机构的检测单元”。具体机型与数量取决于检测幅面、缺陷最小尺寸与产线节拍,需按现场条件确认。
这个行业里哪些环节最值得设视觉检测工位?
常见的是:“倒角 / 沉孔有无判断”;“螺纹是否已加工”;“孔内异物检查”。实际设在哪几道工序,取决于不良外流的代价与返工成本——越靠后发现的缺陷,代价越高。
怎么判断我们的产品适不适合做视觉检测?
请提供加工完成的合格件与已知漏做工序、毛刺、异物样品,工程师会评估判据稳定性。 一般来说,只要判据能讲清楚、缺陷能在图像上稳定显形、且节拍与视野匹配,项目就具备可行性。
检测精度能做到多少?
精度不是一个可以脱离条件的固定值。最小可检尺寸取决于视野与相机分辨率的组合,并受打光、镜头与算法共同影响,需按你的最小缺陷尺寸反推配置并实测验证。
提交样品测试
请提供加工完成的合格件与已知漏做工序、毛刺、异物样品,工程师会评估判据稳定性。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →