产品简介
一套设备,覆盖不同材料、不同行业的裁片检测
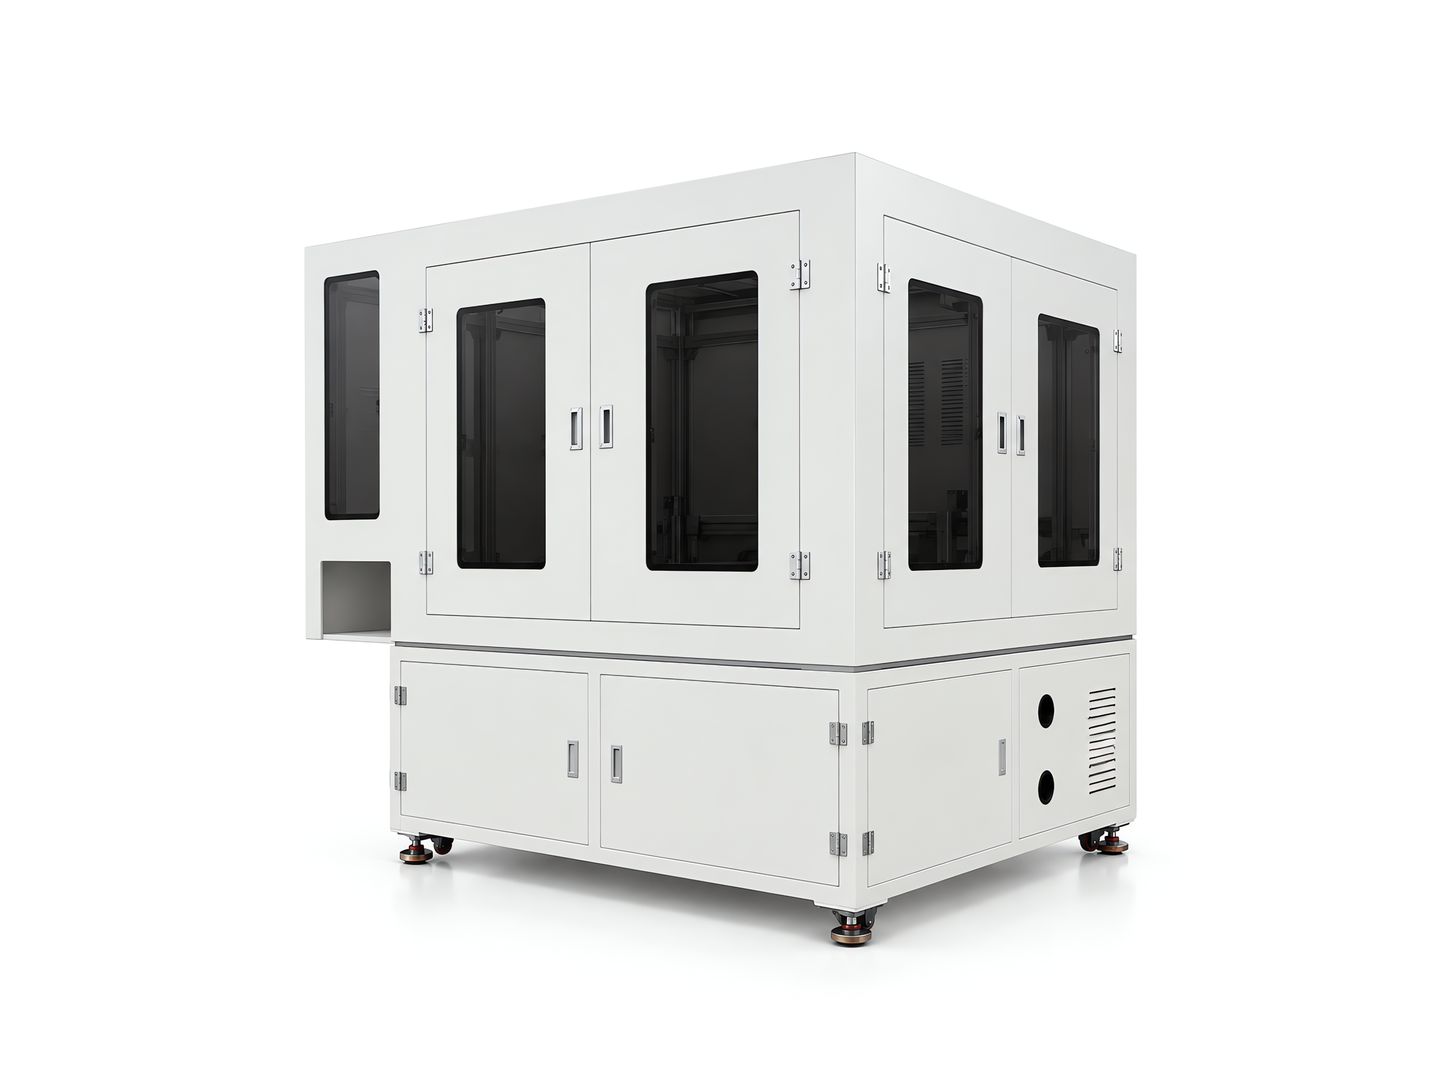
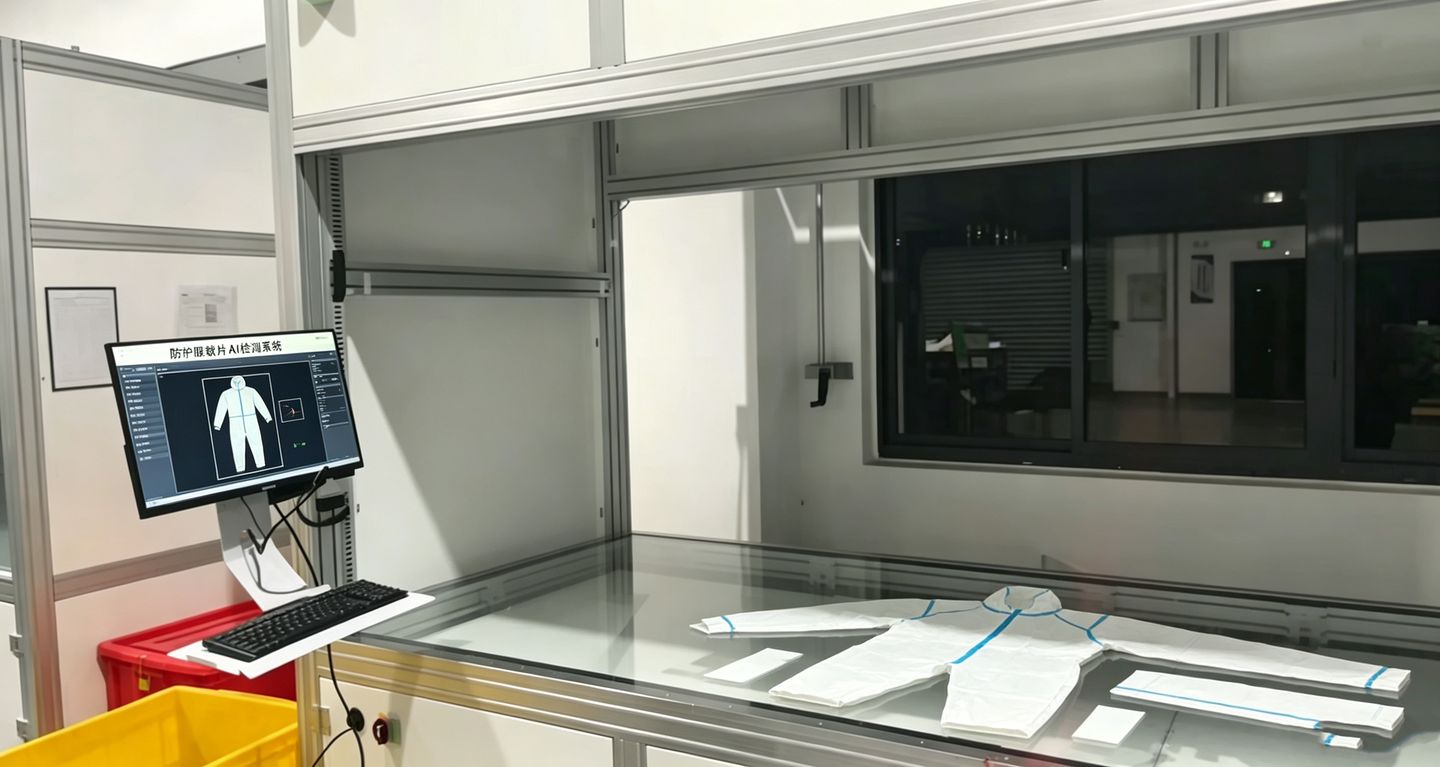
AI 视觉裁片检测设备通过工业相机与光源对裁片表面成像,由 AI 算法自动识别污渍、色差、破损、孔洞、划痕、断纱、跳线等缺陷,输出 OK/NG 结果并联动产线剔除不良品,适用于服装、汽车内饰、箱包、鞋材等柔性材料裁片的在线外观检测。
裁片(裁切后的片状材料)是服装、汽车内饰、箱包、鞋材等行业最常见的一道来料形态。它以「张」为单位、形状不规则、材质柔软、面积大、颜色与纹路差异大——这些特征决定了人工目检很难稳定:看得慢、标准飘、长时间看同一片布容易漏。
这套设备的基本思路是:把裁片送上检测台或输送线,在稳定光照下成像,由算法把「合格的样子」与「不合格的样子」分开,把结果直接交给产线。判据可以按缺陷类型分别设置,也可以按区域松紧区别对待。
同一套设备可以覆盖不同材料与不同行业:换材料主要换的是打光方式与算法配方,而不是整台设备。这也是这类产品能横向铺开的原因。
- 检测对象:片状裁切材料,含面料、皮革、泡棉、复合片材
- 核心判定:外观缺陷 + 尺寸轮廓(是否可选)
- 输出方式:OK/NG 信号 + 缺陷位置标记 + 数据存档
- 换型方式:切换配方,不换整机
核心功能
设备能做什么、做到什么程度
在线检测,不打断生产
裁片在输送或工位上完成成像,不需要单独搬运到离线检台。
AI 缺陷识别
用深度学习处理划痕、褶皱、跳线这类规则难以穷举的缺陷形态。
多缺陷类型并行
同一工位可同时判定污渍、色差、破损、孔洞、异物等多种缺陷。
判定标准可调
按缺陷类型、按区域分别设置灵敏度,兼顾漏检与过杀。
自动剔除与标记
判为 NG 的裁片自动分拣或标记位置,减少后道返工。
数据留痕
检测图像与结果存档,支持按批次、时间、缺陷类型回查。
检测对象
纺织类裁片
针织、梭织、牛仔、网布等面料裁片,重点在色差与织疵
皮革类裁片
真皮、PU 人造革、超纤等,重点在划伤、破损与色差
复合与功能材料裁片
TPU 复合、氯丁橡胶、防护复合材料,重点在脱层与异物
片状泡沫与缓冲材料
泡棉、EVA、EPE 等,重点在孔洞、缺角与压痕
检测缺陷
| 缺陷类型 | 典型表现 | 检测关注点 |
|---|---|---|
| 污渍 / 脏污 | 油点、水渍、色斑 | 与背景灰度差,注意与自然纹理区分 |
| 色差 | 同批不同片颜色不一致 | 需稳定的光源与白平衡基准 |
| 破损 / 孔洞 | 破口、破洞、缺料 | 透光成像最直接 |
| 划痕 / 压痕 | 表面线性损伤、凹坑 | 低角度或条纹光更容易显形 |
| 断纱 / 毛丝 | 纱线断裂、纤维外露 | 需足够的像素当量 |
| 跳线 / 缝合不良 | 缝线跳针、线迹不均 | 在缝合后工位检测更合适 |
| 异物 | 棉絮、纤维、颗粒 | 与材料本身的绒毛要区分 |
| 尺寸 / 轮廓异常 | 外形不符、缺角 | 需先定位再测量 |
工作原理
- 01裁片上料 / 送入检测位
- 02触发拍照
- 03定位基准
- 04区域切分
- 05缺陷检测与分类
- 06尺寸轮廓判定(可选)
- 07结果合成 OK / NG
- 08NG 剔除或标记
- 09结果与图像存档
成像与判定的关系
检测能力取决于两个环节:第一是「拍得出来」——光源与相机把缺陷特征呈现在图像上;第二是「判得准」——算法把缺陷特征与合格特征分开。前者是物理条件,后者是算法问题。现场最常见的失败不是算法不行,而是成像条件不足。
视觉系统
相机、镜头、光源、控制器怎么配
工业相机
按视野与最小缺陷尺寸选面阵或线阵;连续走料的卷材类通常用线扫相机
- 面阵相机:定拍、单张、间歇送料场景
- 线扫相机:连续走料、幅面宽、需要等间距成像的场景
- 像素当量按「最小可分辨缺陷 ÷ 期望像素数」反推,而不是先定相机
镜头
决定视野、畸变与景深;精密测量类需要远心镜头
- 普通工业镜头:成本低,适合外观检测
- 低畸变镜头:适合大幅面、边缘也要判定的场景
- 远心镜头:适合孔径、轮廓、尺寸测量
- 景深要与材料起伏、工装重复定位精度匹配
光源与打光
柔性材料的缺陷能不能拍出来,八成取决于打光
- 漫射光:均匀照明,适合色差、污渍类
- 低角度光:突出划痕、压痕、褶皱等凹凸
- 背光/透射光:突出孔洞、破损、缺料
- 同轴光/条纹光:抑制反光,适合带涂层或高反光表面
控制器与工控
算法运行、结果输出与产线联动的载体
- 工业计算机或视觉控制器运行算法
- 光源控制器实现亮度调节、频闪同步
- 与 PLC 交互完成联锁、报警、剔除
AI算法
按缺陷形态选算法,而不是按复杂度选
模板匹配与定位
先定位再判定。所有缺陷判定都建立在稳定的坐标系上。
- 形状匹配 / 灰度匹配:稳定性好,适合固定工位
- 对位后再做区域切分,避免位置漂移带来误判
Blob 与形态学分析
适合污渍、孔洞、异物这类与背景有明显灰度/颜色差异的缺陷
- 阈值分割 → 连通域统计 → 按面积/长宽/圆度判定
- 对光照稳定性要求高,需要光源与工装配合
边缘与轮廓测量
适合尺寸、轮廓、孔位、间距类判定
- 亚像素边缘提取,得到轮廓点集
- 拟合直线/圆/弧,计算长度、直径、角度、位置度
深度学习(分类 / 检测 / 分割)
适合划痕、褶皱、跳线这类形态多变、规则不好写的缺陷
- 缺陷形态不规则时,规则算法很难穷举
- 需要 OK / NG 样本训练,样本数量与覆盖度决定上限
- 可做像素级分割,输出缺陷长、宽、面积、位置
自动报警与剔除
检测结果如何作用到产线
检测结果不是只显示在屏幕上。判为 NG 的工件需要被标记位置、联动剔除或分拣,并把这一件的图像与判定结果存档,便于后续追溯与复判。
报警方式按现场习惯设定:声光报警、屏幕弹窗、PLC 置位,或者三者同时。关键缺陷与一般缺陷可以采用不同的处理策略——前者停机报警,后者只做标记。
- 01图像采集
- 02定位与区域切分
- 03缺陷判定
- 04结果合成单件 OK / NG
- 05结果送 PLC
- 06NG 剔除 / 分拣
- 07图像与数据存档
数据追溯
记录、查询与质量闭环
单件记录
每一件的判定结果、缺陷类型、缺陷位置与时间戳入库
- 支持按时间、批次、缺陷类型检索
- NG 图像可留存供复判
批次与配方
不同产品对应不同配方,换型时调用,减少人工调参
- 配方保存检测区域、阈值、算法参数
产线数据对接
与 MES / 上位系统交换检测数据
- 输出合格率、缺陷分布等统计
- 接口方式以现场系统为准
设备配置
可选配置项与选配逻辑
| 配置项 | 说明 |
|---|---|
| 设备形式 | 按检测幅面与上料方式定制(工位式 / 输送线式) |
| 检测方式 | 工业相机 + 定制光源 + AI 算法 |
| 相机 | 按视野与最小可分辨缺陷选型(面阵 / 线阵) |
| 算法 | 深度学习分类 / 检测 / 分割 + 规则算法组合 |
| 检测速度 | 按实际检测对象与产线确认 |
| 检测精度 | 按实际检测对象与产线确认 |
| 通信方式 | I/O · TCP · RS485 · Modbus · S7 · Profinet |
| 供电 | 以最终设备确认为准 |
| 防护与结构 | 按现场环境定制 |
应用行业
这台设备通常装在哪个行业
适用材料
可检测的材料类型
常见问题
AI 视觉裁片检测设备可以检测哪些缺陷?
这套设备适合哪些材料?
人工目检和 AI 检测差别在哪?
换材料需要换设备吗?
设备能接进现有产线吗?
检测精度是多少?
需要提供什么才能做方案?
提交样品测试
把不同材料、不同缺陷的裁片样品寄过来,我们会做实际成像与判定测试,给出对应的光源方案与判定配置建议。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →