应用概述
锂电池极片涂布区与极耳区分区检测
快速回答
检测锂电池极片(涂布区与极耳区)的涂布缺陷、划痕、孔洞、边缘掉料与尺寸;区分涂布区与极耳区分别成像判定。
极片是锂电池芯的核心材料,涂布区的面密度均匀性、极耳区的尺寸与无毛刺直接关系电芯安全与性能;涂布区与极耳区形态差异大,需分区检测。
本工位面向极片(正/负极)的外观与尺寸,重点在涂布缺陷(厚边、漏箔、暗斑)、划痕、孔洞、边缘掉料与极耳尺寸;分区设定标准。
检测在涂布后/分切后工序,连续走料线扫成像;涂布区与极耳区用不同打光与算法,具体按极片类型调整。
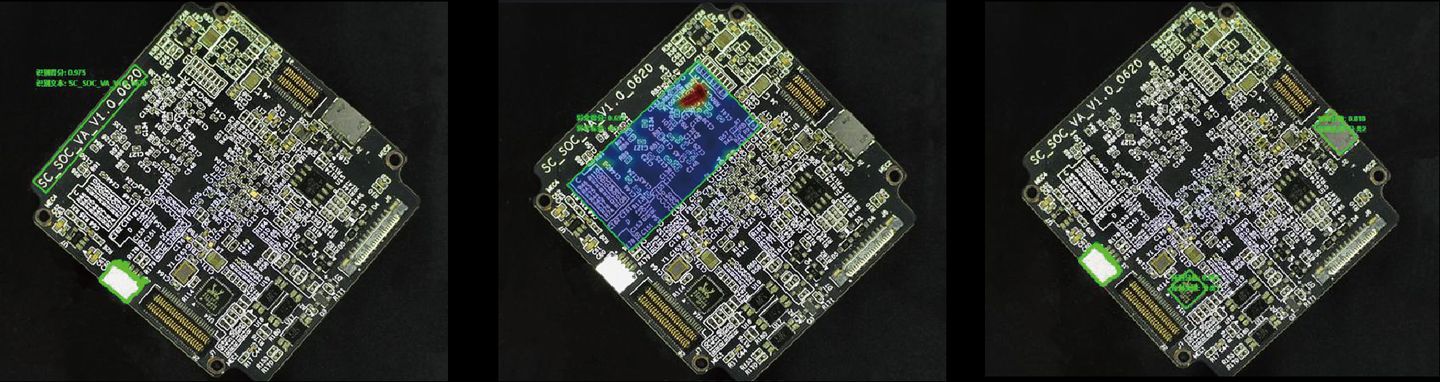
检测什么
这个工位具体要判哪些项
| 检测项 | 说明 |
|---|---|
| 涂布缺陷 | 厚边、漏箔、暗斑、条纹 |
| 划痕 | 表面划伤 |
| 孔洞 | 破洞、针孔 |
| 边缘掉料 | 涂布边掉料 |
| 极耳尺寸 | 极耳长宽、位置 |
| 极耳毛刺 | 极耳裁切毛刺 |
| 污渍 | 油渍异色 |
为什么要检
人工目检在这个环节的问题
极片涂布区看面密度均匀、极耳区看尺寸与毛刺,两区形态与风险不同,打光和算法要分开,不能一套参数通吃。
涂布缺陷与极耳毛刺都关系电芯安全,漏检代价高,需在线全检与分区记录。
- 涂布区与极耳区风险不同
- 涂布缺陷影响面密度
- 极耳毛刺影响安全
- 需分区记录可追溯
怎么检
工位与检测链路
- 01极片连续走料
- 02线扫覆盖幅面
- 03涂布区漫射/同轴光
- 04极耳区远心成像
- 05AI 分割涂布缺陷
- 06极耳尺寸与毛刺判定
- 07输出 OK/NG
- 08联动剔除/标记
- 09图像与数据存档
怎么检测
对极片用线扫相机连续成像,涂布区用漫射/同轴光观察面密度变化、极耳区用远心镜头测尺寸与毛刺,属分区组合的成像方式。
检测缺陷
| 缺陷类型 | 典型表现 | 检测关注点 |
|---|---|---|
| 涂布缺陷 | 厚边漏箔暗斑 | 漫射/同轴 |
| 划痕 | 线状擦伤 | 低角度光 |
| 孔洞 | 破洞针孔 | 背光 |
| 边缘掉料 | 涂布边缺料 | 分割 |
| 极耳超差 | 长宽位置超差 | 远心测量 |
| 极耳毛刺 | 裁切飞边 | 低角度光 |
| 污渍 | 油渍异色 | 漫射光 |
适用设备
应用行业
常见问题
极片检测为什么分涂布区和极耳区?
两区形态与风险不同:涂布区看面密度均匀,极耳区看尺寸与毛刺;打光和算法要分开,不能一套参数通吃。
能替代人工吗?
可在线全检并记录,减少目检;但极片标准严格,异常复判与首件确认仍需人员。
检测精度能达到多少?
取决于线扫分辨率与像素当量,需按极片幅面实测确认。
极耳毛刺怎么检?
低角度光突出极耳裁切飞边,结合边缘判定;尺寸用远心镜头测量。
涂布厚边能看吗?
能。用漫射/同轴光观察涂布面密度变化,厚边、漏箔、暗斑用AI分割识别。
结果能追溯吗?
能。单卷/单片缺陷与图像入库。
换极片型号要重调吗?
要。不同正/负极与幅面对应不同配方,调用即可。
提交样品测试
可寄送典型 OK/NG 极片样做实测:依据极片类型确定涂布区与极耳区分区成像方案。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →