应用概述
气囊涂层织物裁片的在线外观与尺寸全检
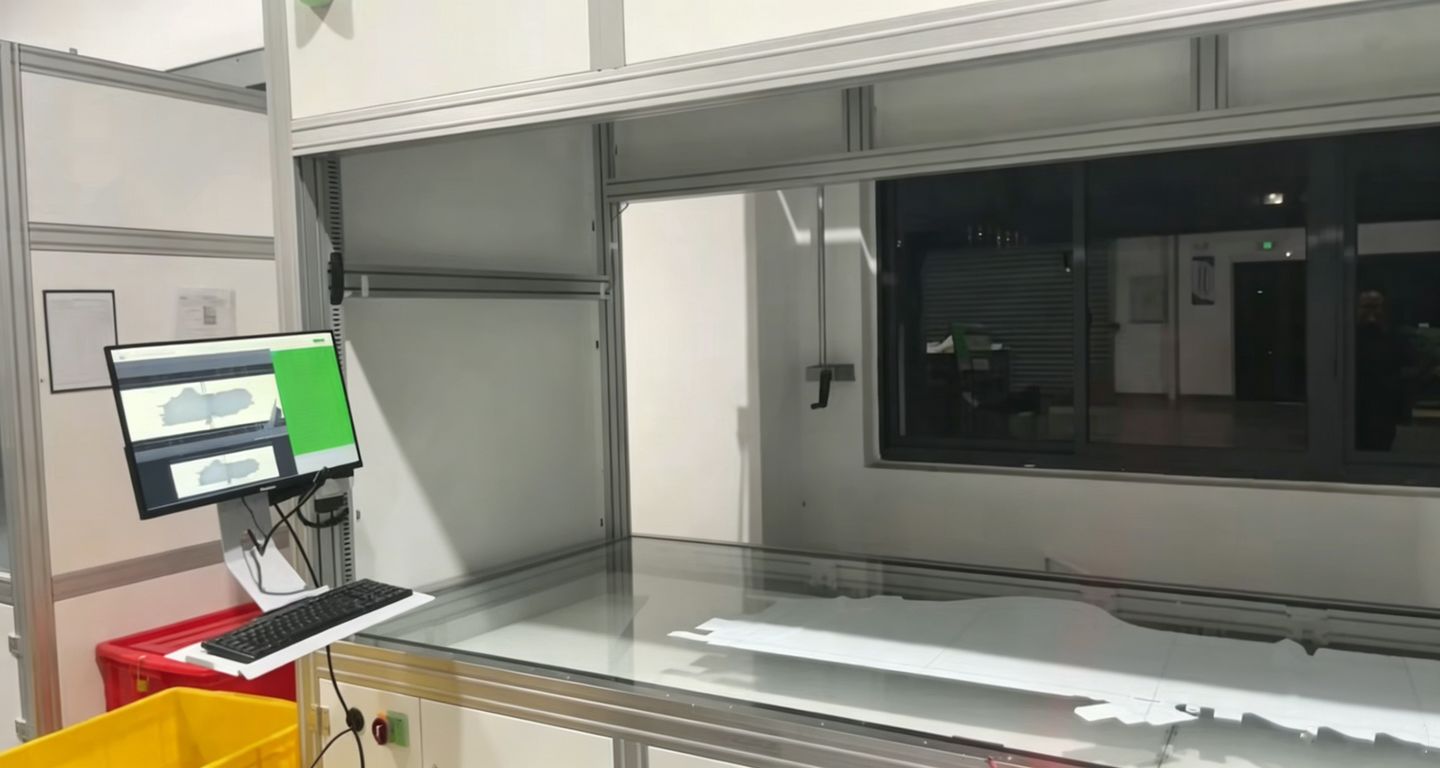
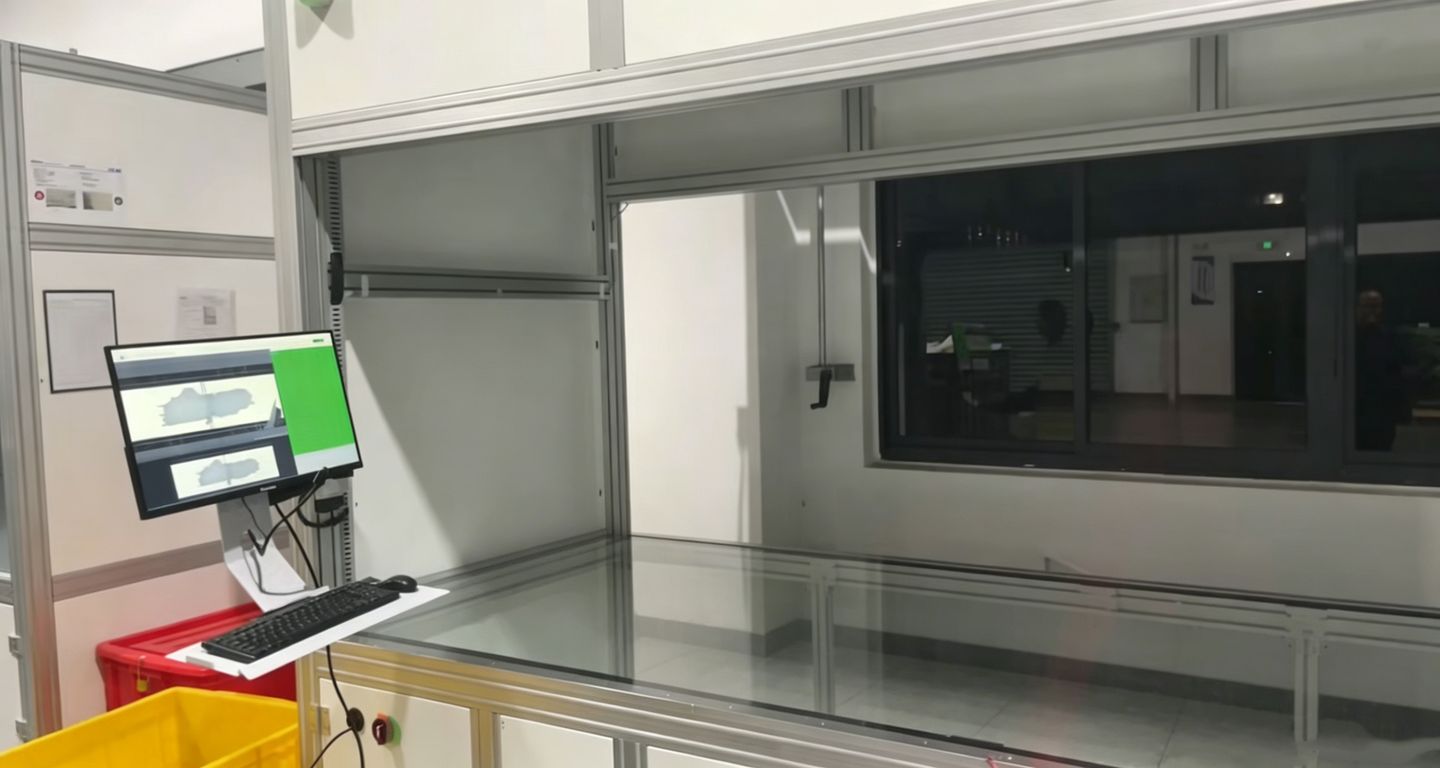
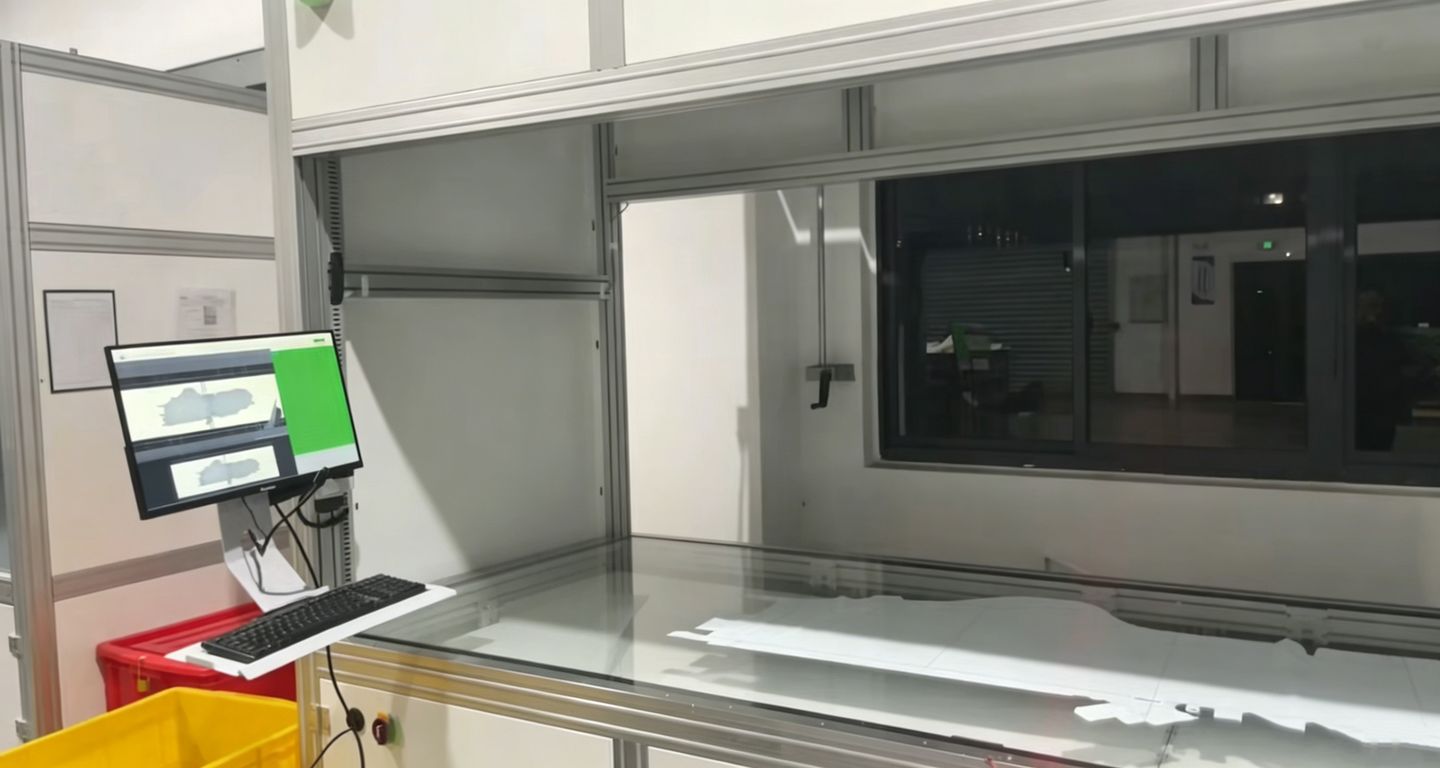
检测气囊面料裁片上的涂层不均、污渍、孔洞、破边与裁切轮廓偏差;采用线扫/面阵相机在线成像,AI 判缺陷并输出 OK/NG,对尺寸项做轮廓与孔位测量。
安全气囊的展开性能与气密性高度依赖裁片的完整性与尺寸一致性。气囊面料多为尼龙涂层织物(TPU/硅胶涂层),表面有涂层、纹理与缝边,常规人工目检在大批量连续送料下容易漏检细微涂层缺陷与破边。
本工位面向气囊裁片(含织边、缝边、透气孔位)的在线外观与尺寸检测,覆盖涂层织物常见的污渍、孔洞、破损、涂层不均与轮廓超差。
检测在裁切后、缝制前的工序进行,以单张裁片为单元判定,结果对接产线做标记、剔除与数据归档;具体相机与精度按面料幅面与最小缺陷尺寸确定。
检测什么
这个工位具体要判哪些项
安全气囊的生产要经过裁片、缝制、装配、折叠等工序,每个工序的检测对象和判据都不一样。下面按工序列出可配置的检测模块——具体上哪几个模块,取决于产品结构、客户检测标准与生产节拍,需要按实际产品逐项确认。
1 · 气囊布料表面缺陷
针对气囊裁片及布料表面
- 污渍、异物
- 破损、孔洞
- 划伤、纱线异常
- 织物异常、色差
- 表面异常、局部缺陷
2 · 裁片轮廓与尺寸
裁片形状及轮廓是重要检测内容
- 裁片轮廓、外形尺寸
- 边缘完整性、缺口、异形
- 裁切异常
- 孔位、定位标记
- 产品方向
3 · 缝线与缝制质量
缝制质量是气囊视觉检测的重要应用
- 缝线有无、断线、缺失
- 缝线位置偏移
- 缝线连续性
- 针脚区域异常
- 缝制轨迹异常
4 · 缝线轨迹
需要控制缝线位置的产品
- 产品定位后确定检测区域
- 提取实际缝线轨迹
- 与标准区域比对
- 判断偏移、断线、缺线
- 局部异常识别
5 · 孔位及结构
孔位与结构区域测量
- 孔有无、孔数量
- 孔位置、孔径、孔间距
- 孔形状、位置偏移
- 与产品配方标准参数比对
6 · 零部件有无与装配
装配状态的自动判定
- 零部件有无
- 装配位置、安装方向
- 组件状态、结构完整性
- 区域匹配 + 特征识别 + AI
7 · 折叠状态
柔性材料折叠后的形态判定
- 折叠方向、折叠位置
- 产品有无、产品姿态
- 折叠区域状态
- 局部展开异常、外形状态异常
8 · 外观 AI 缺陷检测
复杂缺陷的 AI 识别
- 正常区域 / 污渍 / 异物
- 破损 / 织物异常 / 缝线异常
- 缺陷类别按客户质量标准定义
- 流程:采集 → 定位 → ROI 提取 → AI 检测 → 分类 → 尺寸分析 → 判定
本工位的重点关注项
上面是全线可配置的检测模块。就气囊裁片这个工位而言,按风险优先级排在前面的通常是下面这几项——涂层织物裁片的失效往往直接关系到展开与气密。
| 检测项 | 说明 |
|---|---|
| 涂层均匀性 | 涂层厚薄、漏涂、发花、光泽不一致等面状缺陷 |
| 污渍/油渍 | 表面油污、手印、异物沾污 |
| 孔洞/破边 | 面料破损、针刺孔、裁切造成的破边 |
| 裁切轮廓 | 外形轮廓与刀模是否吻合,是否存在缺角、毛边 |
| 透气孔位 | 气囊透气孔的有无、位置与孔径 |
| 尺寸超差 | 关键边长、对位标记间距是否超公差 |
为什么要检
人工目检在这个环节的问题
人工目检气囊面料时,涂层反光与纹理会掩盖细微缺陷,连续送料下注意力难以持久;破边、小孔在折叠后更难发现,一旦流入缝制工序会造成整件报废。
气囊属安全件,缺陷代价高,仅靠抽检难以覆盖批量尺寸漂移与偶发涂层缺陷,需要在线全检与可追溯记录。
- 涂层缺陷肉眼对比度低,易漏判
- 连续送料节拍快,人工难以全检
- 破边/小孔流入下道工序代价高
- 人工判定标准不一致,难追溯
怎么检
工位与检测链路
- 01上料并展平定位裁片
- 02线扫相机采集连续面料图像
- 03面阵相机补拍孔位与轮廓
- 04低角度与条纹光抑制涂层反光
- 05AI 分割污渍、孔洞与涂层缺陷
- 06轮廓测量尺寸与孔位
- 07结果合成单件 OK/NG
- 08联动剔除/标记
- 09图像与数据存档
怎么检测
以线扫相机采集连续送料下的面料图像,配合低角度与条纹光抑制涂层反光;对孔位与轮廓用面阵相机+远心镜头做尺寸测量,属透射/反射组合的成像方式。
技术架构
成像、光学与算法——把「看得见」变成「判得准」
安全气囊检测不是简单地用固定相机拍一张照片。气囊面料是柔性涂层织物,表面有织物纹理、涂层光泽和缝线结构,缺陷与正常纹理在灰度上常常很接近。成像与光学方案的设计质量,基本决定了这个项目能检出什么、检不出什么。
成像系统
面阵视觉
局部区域的高分辨率成像
- 局部区域检测
- 孔位检测、缝线检测
- 装配检测、标识检测
- 尺寸检测
线阵视觉
大面积裁片与连续走料
- 展开后的大面积气囊裁片
- 大面积布料检测
- 连续运动检测
- 长幅面产品检测、表面缺陷检测
远心 / 高精度视觉
把尺寸项做到可量测
- 孔位检测
- 尺寸与位置检测
- 按精度要求配置光学系统
3D 视觉
存在高度或形貌要求的产品
- 高度、形貌检测
- 立体结构检测
- 按项目实际情况配置
光学与打光
气囊布料的表面存在织物纹理,缺陷检测首先要解决的是「正常纹理」与「真实缺陷」的区分。做法是按缺陷类型设计对应的照明方式,让目标缺陷与正常纹理之间形成更明显的视觉差异。
| 照明方式 | 主要作用 |
|---|---|
| 漫射照明 | 让表面污渍、色差、异物稳定显影,避免高光干扰 |
| 低角度照明 | 突出划伤、褶皱、压痕等形貌类异常 |
| 侧向照明 | 强化织物纹理与局部凹凸的对比 |
| 背光 / 透射 | 孔洞、破损、小孔边缘的对比度最高 |
| 多方向照明 | 复杂产品上补齐单一方向照不到的缺陷 |
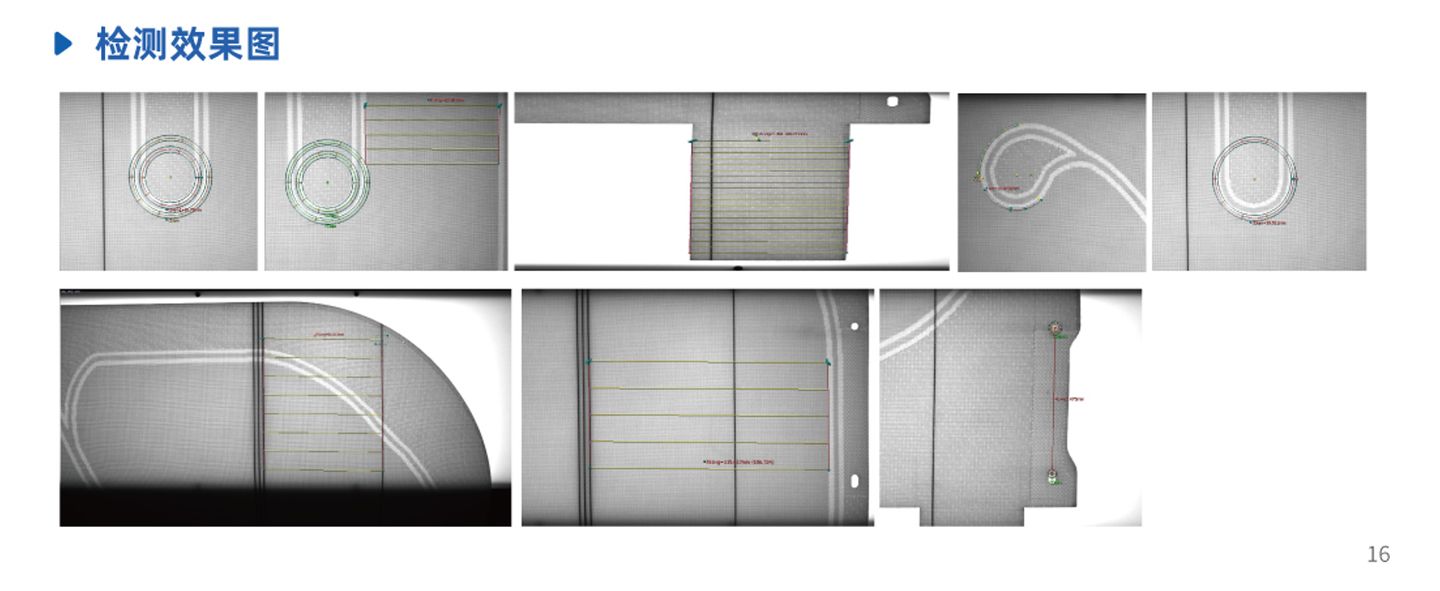
算法架构
传统视觉算法
适合规则、稳定、参数明确的检测任务
- 灰度分析、二值分割
- 边缘检测、轮廓分析、Blob 分析
- 模板匹配、几何测量
- 尺寸计算、位置判断
AI 视觉算法
适合规则难以描述的缺陷
- 复杂表面缺陷
- 纹理异常、不规则缺陷
- 缺陷分类、外观状态识别
- 任务形式:分类 + 目标检测 + 语义分割 + 异常检测
检测缺陷
| 缺陷类型 | 典型表现 | 检测关注点 |
|---|---|---|
| 污渍 | 油渍、手印、异色沾污 | 低对比度,需漫射光+分割 |
| 涂层不均 | 局部发花、漏涂、光泽差 | 面状纹理变化,需AI分割 |
| 孔洞 | 针刺孔、破洞 | 背光/透射突出 |
| 破边 | 裁切造成的边缘缺损 | 轮廓比对 |
| 毛边 | 裁边纤维外翘 | 边缘形态判定 |
| 尺寸超差 | 边长、孔距超差 | 亚像素轮廓测量 |
| 透气孔缺/偏 | 孔位缺失或偏移 | 孔位模板匹配 |
| 缝线断线 / 缺失 | 缝线中断、漏缝 | 线特征跟踪 + 产品定位 |
| 缝线位置偏移 | 缝线偏离标准轨迹 | 实际轨迹提取,与标准区域比对 |
| 针脚异常 | 针距不均、跳针、局部异常 | 局部纹理分析 |
| 零部件缺失 | 装配件漏装 | 区域匹配 + AI 识别 |
| 装配位置 / 方向异常 | 零件未装到位、安装方向错误 | 模板匹配定位 |
| 折叠状态异常 | 折叠方向 / 位置不符、局部展开 | 轮廓与区域分析、AI 状态识别 |
| 字符 / 标识异常 | 编号、批次码缺失或不可读 | OCR 与扫码 |
适用设备
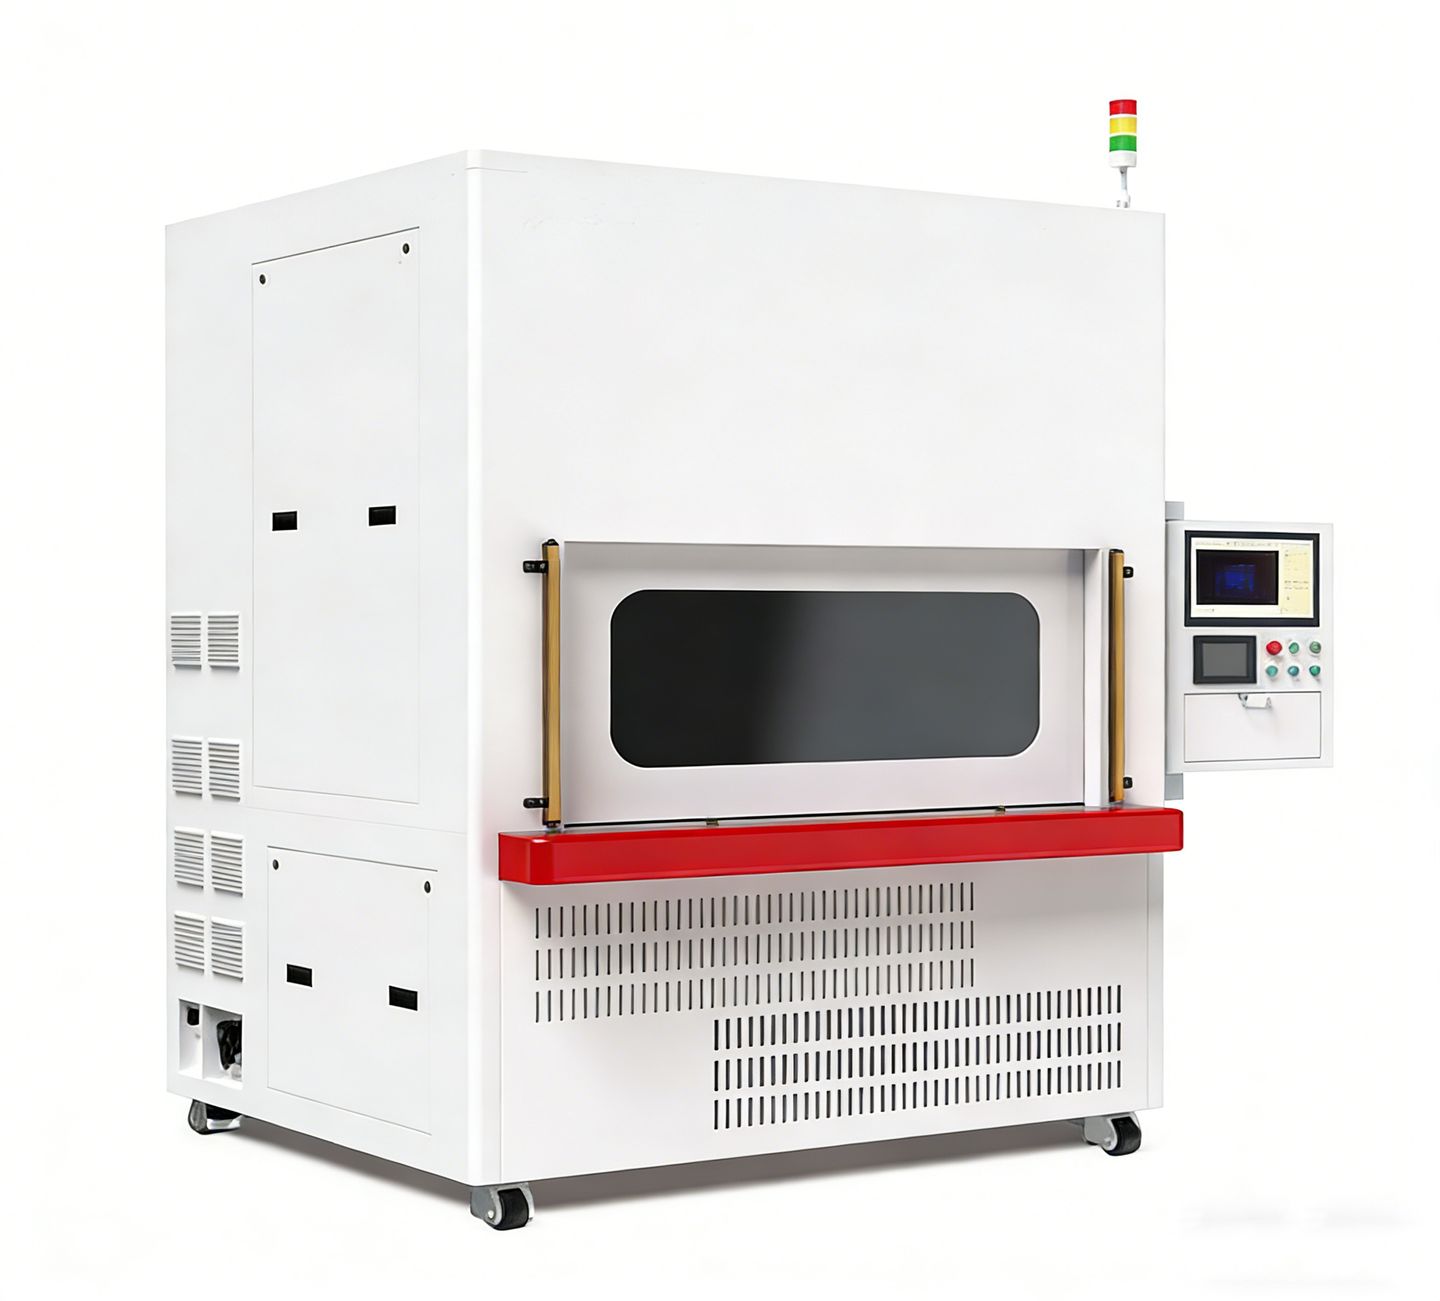
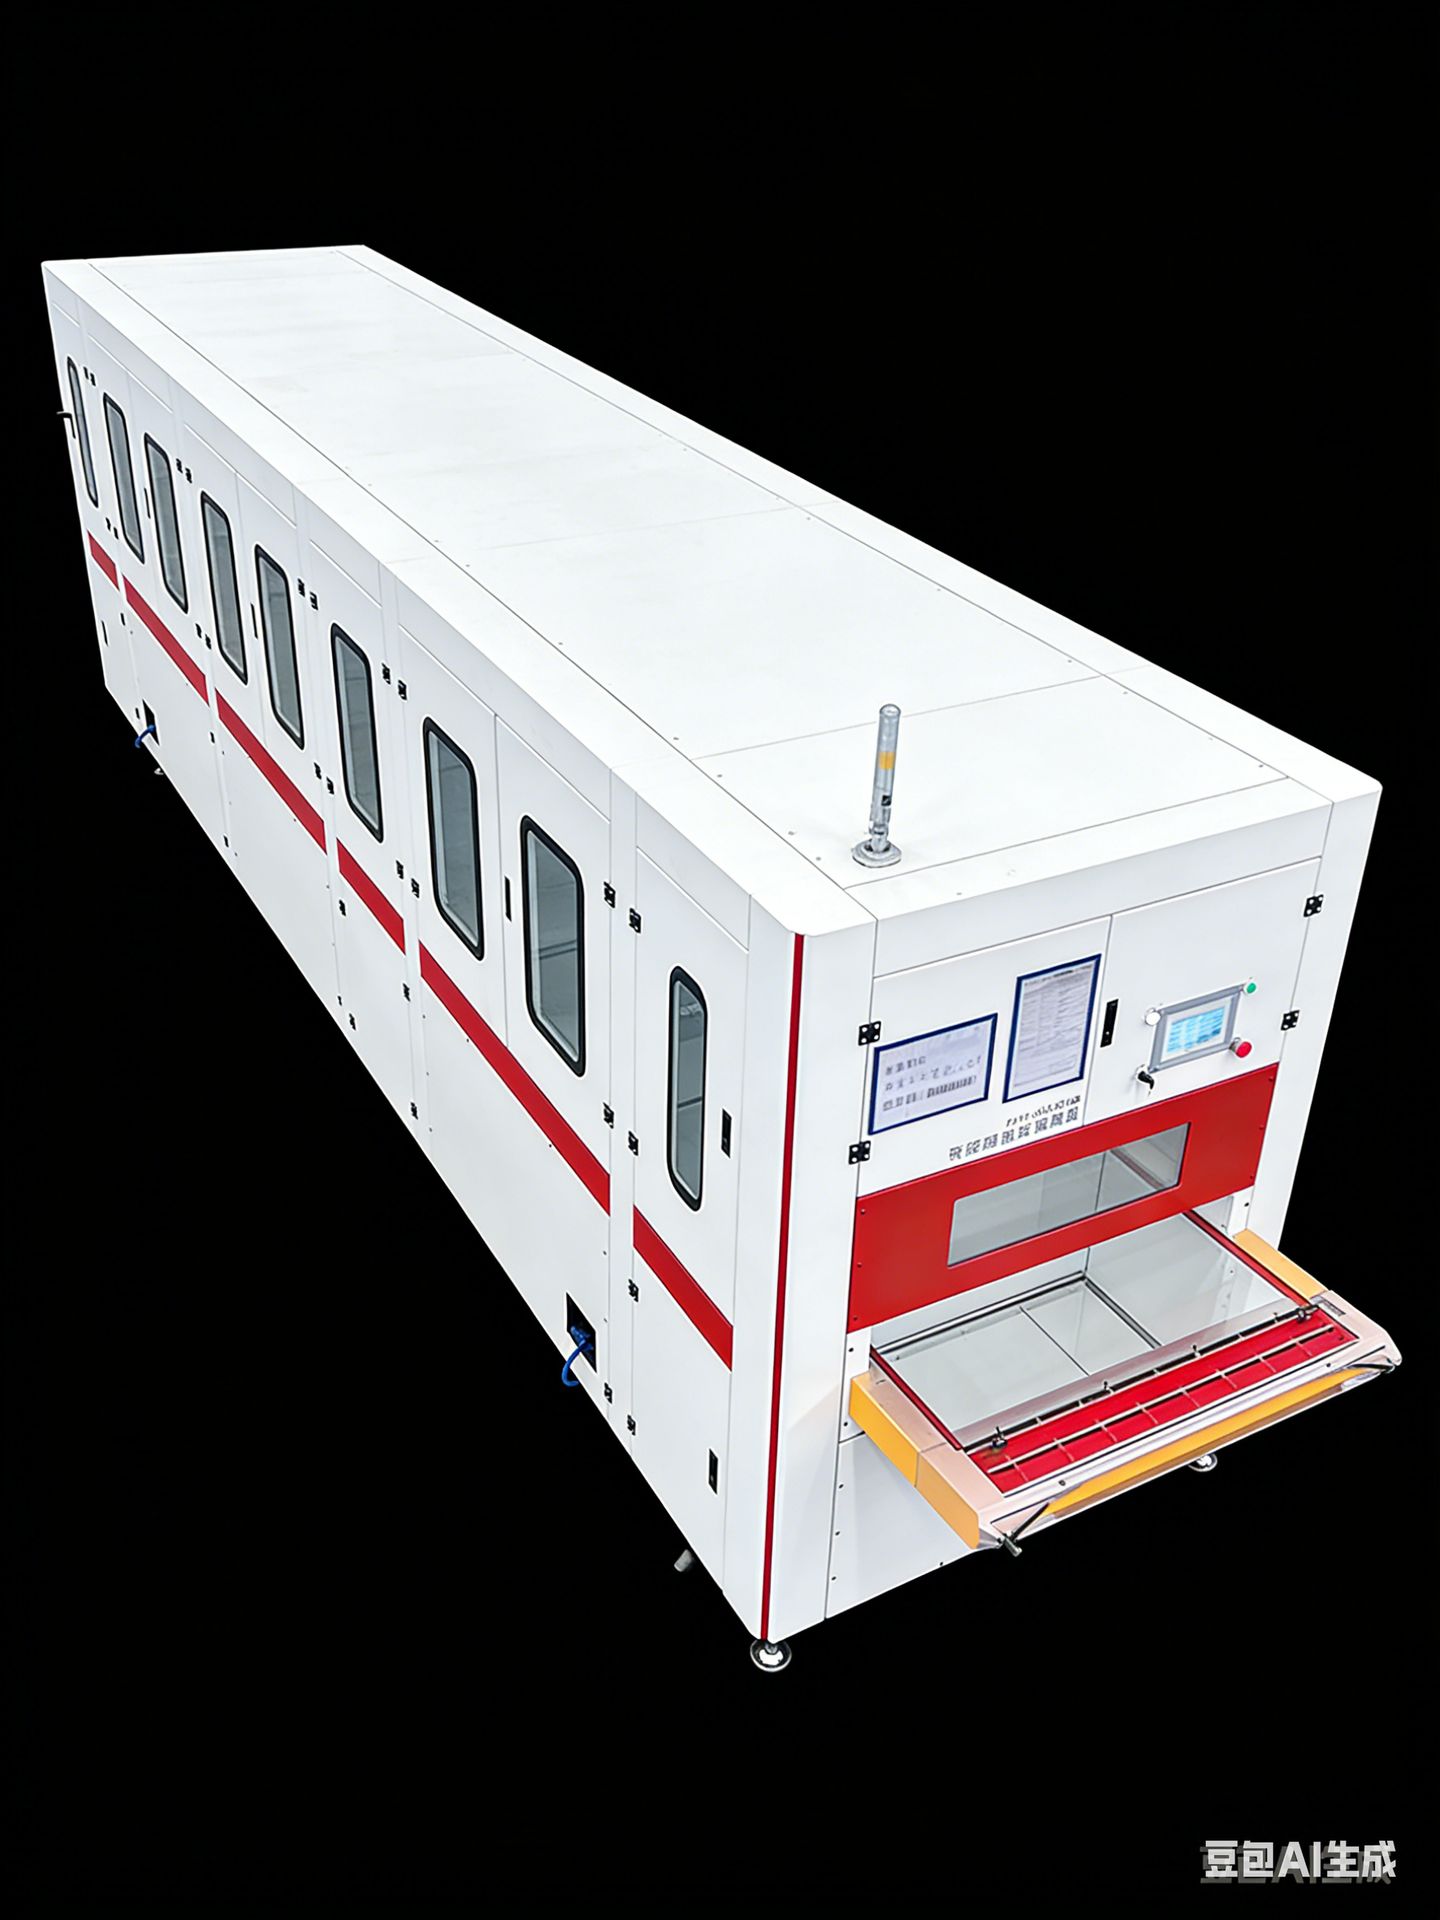
胶囊式在线检测机与长幅面隧道式检测线两种常见形态
项目落地
软件、产线联动、系统架构与验收
视觉软件
视觉软件负责把相机、光源、算法、检测结果与产线设备串成一条可维护的流程:相机 → 光源 → 算法 → 检测结果 → PLC → 自动化设备 → 数据系统。
- 产品配方管理——不同气囊型号建立独立配方,管理检测区域、尺寸参数、缺陷阈值、AI 模型与检测规则
- 检测结果显示——实时显示当前产品、OK/NG、缺陷类别、缺陷位置、缺陷数量与检测时间
- 图片管理——按项目需求保存 NG 图片、缺陷图片及检测记录
- 数据统计——生产数量、OK 数量、NG 数量、缺陷类型、缺陷比例、产品批次
- 用户权限——针对不同操作人员配置对应的系统权限
- 日志及追溯——产品检测记录、参数修改记录、用户操作记录、设备运行日志
与产线的联动
视觉系统可以与生产设备进行数据交互,把检测结果变成产线动作。典型链路:
- 01产品上料
- 02定位
- 03视觉触发
- 04图像采集
- 05算法分析
- 06OK/NG 判断
- 07PLC 接收结果
- 08自动分流 / 返修
- 09数据记录
对需要自动剔除或分拣的产品,可根据现场设备结构设计对应的执行机构,从而实现检测自动化 + 判定自动化 + 分选自动化 + 数据自动化。
检测系统的五个层级
第一层 · 光学成像
- 工业相机 + 镜头 + 光源 + 触发系统
- 负责获取稳定图像
第二层 · 视觉算法
- 传统视觉 + AI 视觉 + 尺寸测量 + 缺陷识别
- 负责产品质量判断
第三层 · 视觉软件
- 配方 + 检测 + 数据 + 图片 + 用户 + 日志
- 负责整个视觉系统的软件管理
第四层 · 自动化控制
- PLC + 传感器 + 运动机构 + 输送机构 + 分选机构
- 实现检测与生产设备联动
第五层 · 数据管理
- 产品数据 + 缺陷数据 + 图片数据 + 生产统计 + 追溯信息
- 为质量管理及生产分析提供数据支持
项目实施流程
01 · 样品与缺陷分析
收集实际气囊产品及缺陷样本
- 产品尺寸、材质、颜色
- 表面纹理、缺陷类型
- 最小缺陷尺寸、生产速度
02 · 光学打样
针对不同检测区域设计成像方案
- 确认缺陷能否被稳定拍摄出来
03 · 算法验证
按样品建立视觉检测算法
- 复杂缺陷进行 AI 模型训练与测试
04 · 设备集成
完成硬件与软件集成
- 相机、光源、视觉控制器、软件、PLC 及机械结构
05 · 现场调试
在实际生产环境中验证
- 连续运行、产品切换
- 缺陷样本、误检 / 漏检
- 设备联动测试
06 · 验收
按双方确认的检测标准最终验收
- 以确认后的样品与判据为准
验收关注项
具体验收标准需要结合产品、样品和客户质量规范确认。通常从以下几个方向进行验证:
| 验收项目 | 验收内容 |
|---|---|
| 检测覆盖 | 指定检测区域完整覆盖 |
| 缺陷检测 | 按确认缺陷样本进行测试 |
| 最小缺陷 | 验证指定最小缺陷尺寸 |
| 检测节拍 | 满足生产线实际节拍 |
| 漏检 | 根据双方确认样本统计 |
| 误检 | 根据正常样本统计 |
| 尺寸检测 | 验证尺寸及位置精度 |
| 数据追溯 | 产品数据及检测图片可查询 |
| 设备稳定性 | 连续运行验证 |
| 自动化联动 | 检测结果与产线动作正常匹配 |
应用行业
常见问题
安全气囊裁片检测主要看哪些缺陷?
这套方案能替代人工目检吗?需要几个人配合?
检测精度能达到多少?
裁片是软的、会褶皱,怎么保证成像稳定?
透气孔位怎么检?
检测结果能对接产线吗?
能检不同型号的气囊裁片吗?
安全气囊视觉检测可以覆盖哪些内容?
为什么气囊的柔性材料建议用 AI 视觉?
设备选型主要看什么?
检测数据能对接 MES 或生产数据系统吗?
提交样品测试
可寄送典型 OK/NG 气囊裁片样本做实测:依据现场节拍、幅面与公差,确定相机、打光与算法方案。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →