缺陷概述
同批产品的颜色一致性,难点在界定「合理的批内色差」
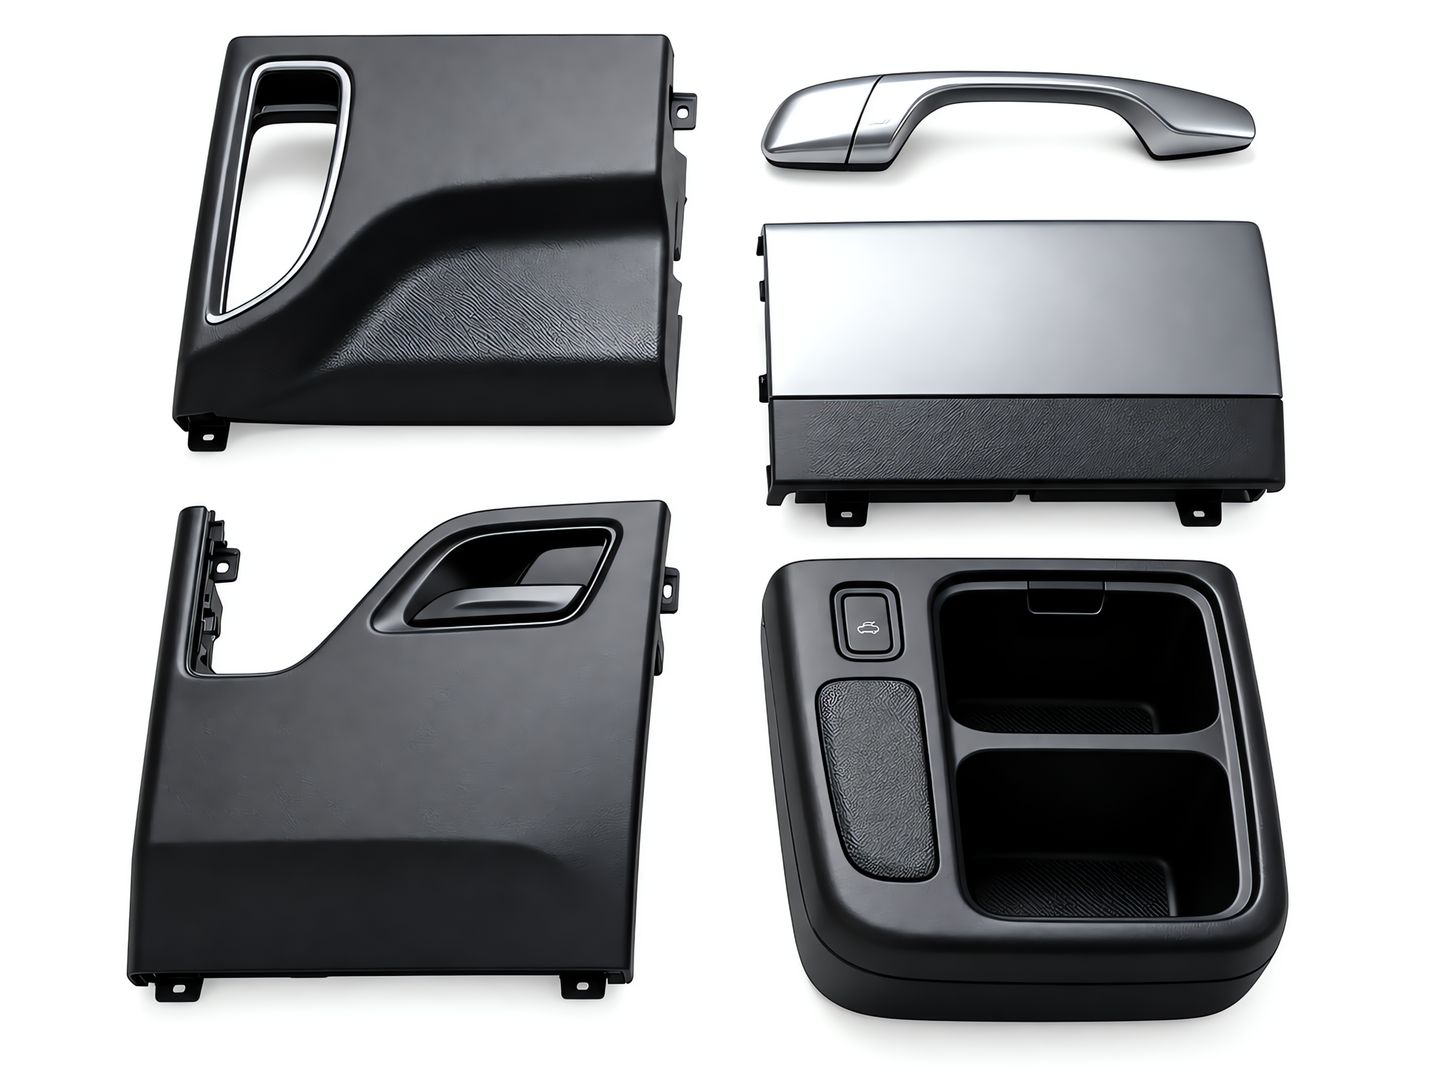
色差是同一批次或相邻拼接件之间出现的肉眼可辨颜色偏差,成因主要是染色/涂装批次波动、材料基色不一致与光照不均。机器视觉在稳定光源与白平衡基准下,用色度空间(如 Lab)量化颜色差异并判定;难点在于「同批内允许的合理色差」必须由质量部门给出量化标准,否则过严会大量过杀、过松则漏放。
色差在图像上不是「有没有」的问题,而是「差多少算不合格」的问题。同一卷皮革、同一批面料、相邻两个注塑件之间,天然就存在一定程度的批内差异,这是工艺本身允许的。视觉检测的价值是把这种差异量化成可比较的色度数值,再用统一标准去卡。
色差检测对成像一致性极为敏感。光源色温漂移、相机白平衡变化、材料表面光泽不同,都会让同一颜色拍出不同数值。因此必须在每次检测前做白平衡与灰度标定,并在同一次采集、同一光照条件下比较,避免把系统误差当成材料色差。
另一类典型场景是「拼接色差」:两块材料拼在一起时边界两侧的色差是否可见。这类判定往往要取边界两侧的局部区域分别测色再比较,且要考虑人眼在不同光照下的感受,不能只看相机数值。最终合格线应由质量部门结合实物封样确定。
产生原因
知道成因才知道该在哪个工位设卡
- 染色/涂装批次波动:不同缸、不同批次的颜料与工艺参数漂移
- 材料基色不一致:同一规格基材供应商或批次的底色差异
- 光照与标定:光源色温漂移、白平衡未校准造成的系统误差(非材料问题)
- 表面光泽差异:高光与哑光区域反射不同,测色值偏离真实色
- 老化与存储:材料受光、受热后局部变色
成像要点
能不能检出,先看拍不拍得出来
漫射均匀光
提供稳定无方向照明,使测色反映真实颜色而非阴影,是色差检测的基础
标准白平衡标定
每次检测前用标准白板校准,消除光源色温漂移带来的伪色差
多角度/漫反射测色
对高光表面采用漫反射方向取色,规避镜面反射造成的数值偏差
同帧同光比对
比较对象必须在同一次采集、同一光照下成像,杜绝时序误差
判定方式
色差判定在 Lab 等感知均匀的色度空间进行,常用总色差 ΔE 及分量(明度、红绿、黄蓝)分别评估。仅看总色差容易掩盖「方向性」偏差,例如偏红但总差不大,因此建议同时观察分量是否超界。
合格线不写死:批内允许色差、拼接可见色差、客户封样允差三者可能不同,阈值应由质量部门量化定义并随配方保存。判定须区分「系统测量误差」与「真实材料色差」——标定不稳时应先报警而非出结果。
| 判定维度 | 说明 |
|---|---|
| 总色差 ΔE | 由质量部门定义批内与批间允差,设备只输出量化值 |
| 分量偏差 | 明度/红绿/黄蓝分量分别卡控,避免总差掩盖方向性偏差 |
| 比对基准 | 以封样或同批均值作基准,同帧同光下比较 |
| 表面状态 | 高光区需漫反射取色,防止镜面反射污染数值 |
| 标定有效性 | 白平衡/灰度标定失效时结果无效并报警 |
适用算法
白平衡与色彩标定
用标准色板建立相机到标准色空间的映射
- 消除光源与相机系统误差
- 每次检测前复校
区域取色与统计
在定位后的目标区域取多点色度并统计均值与离散
- 避开高光与边缘
- 多点取色降低局部不均影响
色差计算与分级
计算 ΔE 及分量,按配方阈值分级输出
- 总差与分量双判
- 超界给出偏差方向便于复判
常见材料
常见行业
常见问题
色差检测用的是什么颜色标准?
为什么同样材料拍出来颜色不一样?
批内允许的色差谁来定?
高光表面的色差测准吗?
拼接处的色差怎么判?
颜色检测的精度能达到多少?
换颜色型号要重新设置吗?
提交样品测试
色差检测的核心是「量化并卡控批内与拼接色差」,合格线须由质量部门封样定义。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →