本类定位
汽车内饰件多维度自动化检测:尺寸 · 轮廓 · 孔位 · 外观
汽车内饰件检测视觉解决方案针对的是汽车门板、扶手、饰板、内饰镜、注塑件及其他内饰零部件的自动化质量检测。它要回答的不是「有没有缺陷」这一个问题,而是把尺寸、轮廓形状、孔位与安装结构、表面外观四类判定集成到同一条自动化检测流程中:自动上料 → 产品定位 → 视觉采集 → 尺寸/轮廓检测 → 外观/缺陷检测 → 数据分析 → OK/NG 自动判定 → 自动分拣 → 检测数据追溯。设备根据产品图纸、公差要求与实际生产节拍定制,而不是固定只检测某一种内饰件。
汽车内饰产品通常同时涉及外观质量、尺寸精度、轮廓形状、孔位位置以及装配状态等多个质量指标,而传统人工检测容易受到人员经验、视觉疲劳、检测标准差异等因素影响。
本类方案的核心思路是把分散的人工检测项目集中到一条自动化检测流程里:一套设备完成多维度检测,而不是逐项配人。这样做的价值不只是省人,更重要的是把企业的质量标准转换成可重复执行的检测规则,让不同班次、不同人员的判定结果保持一致。
需要注意,汽车内饰件之间的差异非常大——大型门板、小型注塑件、高光饰板、黑色塑料件、复杂曲面产品的检测重点完全不同。因此本类方案不存在一套完全通用的相机与算法配置,必须按产品尺寸、材质、颜色、表面状态、检测缺陷、尺寸公差、生产节拍、产品型号数量、上下料方式与现场空间逐项设计。
检测痛点
为什么汽车内饰件不能只靠人工目检
汽车内饰件的质量控制通常并不只是「有没有缺陷」。对批量生产的产品而言,企业往往需要同时回答下面这些问题,而每一个问题对应的检测方式和判据都不一样。
产品尺寸是否合格
长度、宽度、高度、外形与局部尺寸、间隙、台阶、孔径、孔距、边缘尺寸与关键公差,需要按产品图纸逐项建立检测项。
孔位是否准确
孔有无、孔径、孔位、孔距、开口尺寸、槽位以及定位与安装结构,直接关系到后续装配能否顺利进行。
轮廓是否变形
外轮廓、内轮廓、边缘与曲线轮廓、装饰区域、成型状态与产品变形,靠人工测量很难稳定判断。
表面有没有缺陷
划痕、黑点、白点、脏污、色差、压痕、凹陷、裂纹、毛边、飞边、缺料、缺胶、缩水等,种类多且形态各异。
是否满足装配要求
内饰件最终要装到整车上,尺寸与孔位的偏差会在装配环节才暴露,返工成本远高于在下线时检出。
检测结果能否追溯
批量产品一旦出现质量问题需要回查批次与工位,人工检测的纸质记录很难支撑这种追溯要求。
核心技术方案
尺寸检测 · 轮廓与形状检测 · 孔位及结构检测 · 表面外观检测
本类方案把四类检测维度集成到同一套设备中,具体配置哪几项、每项用什么成像与算法,按产品实际需求确定。
01|尺寸检测
针对汽车内饰件关键尺寸进行自动检测,可按产品图纸建立对应的尺寸检测项目并输出检测结果。
- 产品长度、宽度、高度、外形尺寸、局部尺寸
- 间隙、台阶、边缘尺寸
- 孔径、孔距、关键公差
02|轮廓与形状检测
针对复杂曲面和异形结构进行轮廓检测,适用于注塑成型、冲压成型及其他内饰零部件。
- 外轮廓、内轮廓、边缘轮廓、曲线轮廓
- 异形结构、装饰区域、成型状态
- 产品变形
03|孔位及结构检测
针对产品上的孔位、开口及功能结构进行自动检测,尤其适用于门板、饰板、扶手及注塑结构件。
- 孔有无、孔径、孔位、孔距
- 开口尺寸、槽位检测
- 定位结构、安装结构
04|表面外观检测
通过视觉系统对产品表面进行自动检测。针对不同材质、颜色和表面纹理,可配置对应的光学成像方案。
- 划痕、黑点、白点、脏污、色差
- 压痕、凹陷、裂纹
- 毛边、飞边、缺料、缺胶、缩水
05|多相机分区域采集
当产品尺寸大、检测区域多时,用多相机视觉系统分区域同步采集,而不是靠单相机反复移动。
- 大尺寸门板、饰板的分区覆盖
- 多工位并行采集,压缩检测节拍
- 各区域独立配置光源与算法
06|自动定位与判定分拣
视觉检测只有接进产线才产生价值,因此定位机构、判定与分拣同样属于方案范围。
- 专用治具、定位机构或输送定位
- OK/NG 自动判定
- 自动分拣、剔除或进入下一道工序
检测范围
四类检测维度下的具体检测项
| 检测维度 | 具体检测项 | 典型适用产品 |
|---|---|---|
| 尺寸检测 | 长度、宽度、高度、外形尺寸、局部尺寸、间隙、台阶、边缘尺寸、关键公差 | 门板、饰板、扶手、注塑件 |
| 轮廓与形状 | 外轮廓、内轮廓、边缘轮廓、曲线轮廓、异形结构、装饰区域、成型状态、产品变形 | 注塑件、冲压件、饰板 |
| 孔位及结构 | 孔有无、孔径、孔位、孔距、开口尺寸、槽位、定位结构、安装结构 | 门板、饰板、扶手、结构件 |
| 表面外观 | 划痕、黑点、白点、脏污、色差、压痕、凹陷、裂纹、毛边、飞边、缺料、缺胶、缩水、表面异常 | 全类内饰件 |
| 装配状态 | 卡扣位置、装配结构、装配尺寸 | 门板、内饰镜、扶手 |
检测对象
汽车内饰件视觉检测适用产品
设备并不是固定只检测某一种汽车内饰件,而是根据产品结构、检测标准和生产工艺进行视觉检测方案配置。以下是本类方案覆盖的主要产品类型。
汽车门板视觉检测
针对门板尺寸较大、结构复杂、检测区域较多的特点,通过多相机视觉系统进行分区域采集。适合门板生产线在线检测及下线质量检测。
- 门板整体轮廓、安装孔位、卡扣位置
- 开口尺寸、边缘尺寸
- 表面缺陷、装配状态、结构变形
汽车扶手视觉检测
针对扶手类产品进行尺寸、外观及结构检测,适用于注塑扶手、包覆扶手及相关内饰组件。
- 扶手整体尺寸、孔位、安装结构、外轮廓
- 表面划痕、压痕、色差
- 外观缺陷
汽车饰板视觉检测
针对中控饰板、装饰板、门饰板及其他内饰饰板进行综合检测,可根据产品要求配置检测项。
- 外轮廓、尺寸、孔位、缺口
- 表面缺陷、装饰区域
- 成型质量、产品变形
汽车内饰镜视觉检测
针对内饰镜、镜框及相关注塑结构件,可根据产品特点配置视觉检测工位。
- 外形尺寸、镜框轮廓、孔位
- 装配结构、缺料、毛边
- 划痕、污渍、表面异常
典型缺陷
本类方案主要针对哪些缺陷,以及各自需要关注什么
| 缺陷类型 | 典型表现 | 检测关注点 |
|---|---|---|
| 划痕 | 线状擦伤、刮伤 | 低角度光突出,线宽与长度按判据量测 |
| 黑点 / 白点 | 点状异色、杂质点 | 与正常纹理区分,需确认最小可检点径 |
| 脏污 | 油渍、手印、异色沾污 | 漫射光分割,注意与色差区分 |
| 色差 | 与标准状态存在明显颜色差异 | 曲面反光会影响色度测量,需控光 |
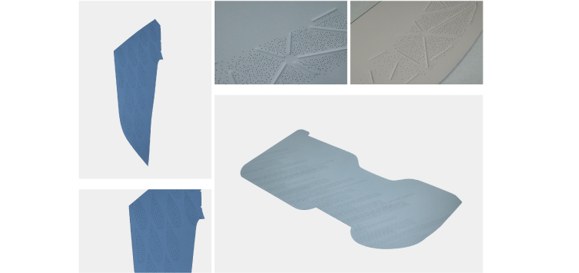
| 压痕 / 凹陷 | 表面局部下陷 | 形貌类缺陷,2D 图像中特征弱 |
| 裂纹 | 细线状开裂 | 对比度低,需侧向光或形貌成像 |
| 毛边 / 飞边 | 成型边缘多余料 | 按轮廓比对量测超出量 |
| 缺料 | 成型不完整、局部缺失 | 与轮廓基准比对,按面积或尺寸判定 |
| 缺胶 | 涂胶或粘接区域缺失 | 按区域覆盖率判定 |
| 缩水 | 注塑件表面凹陷缩痕 | 形貌特征,需低角度光或形貌成像 |
| 变形 | 产品整体或局部形变 | 与标准轮廓比对,按偏差量判定 |
| 表面异常 | 其他无法归类的表面状态异常 | 可按正常状态建模做异常检测 |
检测能力
从单一检测,到完整质量检测方案
汽车内饰视觉检测并不是简单配置一台工业相机。真正的检测方案需要从产品开始,结合产品结构、检测要求、光学成像、视觉算法、自动定位、检测节拍、OK/NG 判定、自动化联动与数据追溯,形成完整的设备系统。
因此我们更关注的不是「使用什么相机」,而是:这个产品究竟需要检测什么?哪些尺寸必须检测?哪些缺陷必须识别?怎样才能稳定检测?怎样才能真正进入生产线?
多项目集成
尺寸、轮廓、孔位和外观缺陷可以根据实际需求集成到同一检测流程中,不必分成多台设备、多道工序。
多型号兼容
针对多种产品型号,可通过程序切换、治具更换及视觉参数调用实现产品切换。
检测标准统一
将企业质量标准转换为可执行的视觉检测规则,减少人工判断差异。
OK/NG 自动判定
检测完成后自动输出结果,可连接分拣、剔除及生产线控制系统。
检测数据记录
根据项目需求保存检测结果、尺寸数据及产品状态,为质量追溯提供基础。
可对接智能制造系统
可根据工厂信息化架构,与 MES、ERP、PLC、机器人及自动化产线进行数据和控制层面的连接。
AI 视觉算法
按检测任务配置尺寸测量、定位、轮廓分析与缺陷识别算法
传统视觉算法
适合形状规则、判据可量化的检测项,结果可解释、参数可追溯,是尺寸与孔位检测的主力。
- 边缘提取与轮廓分析
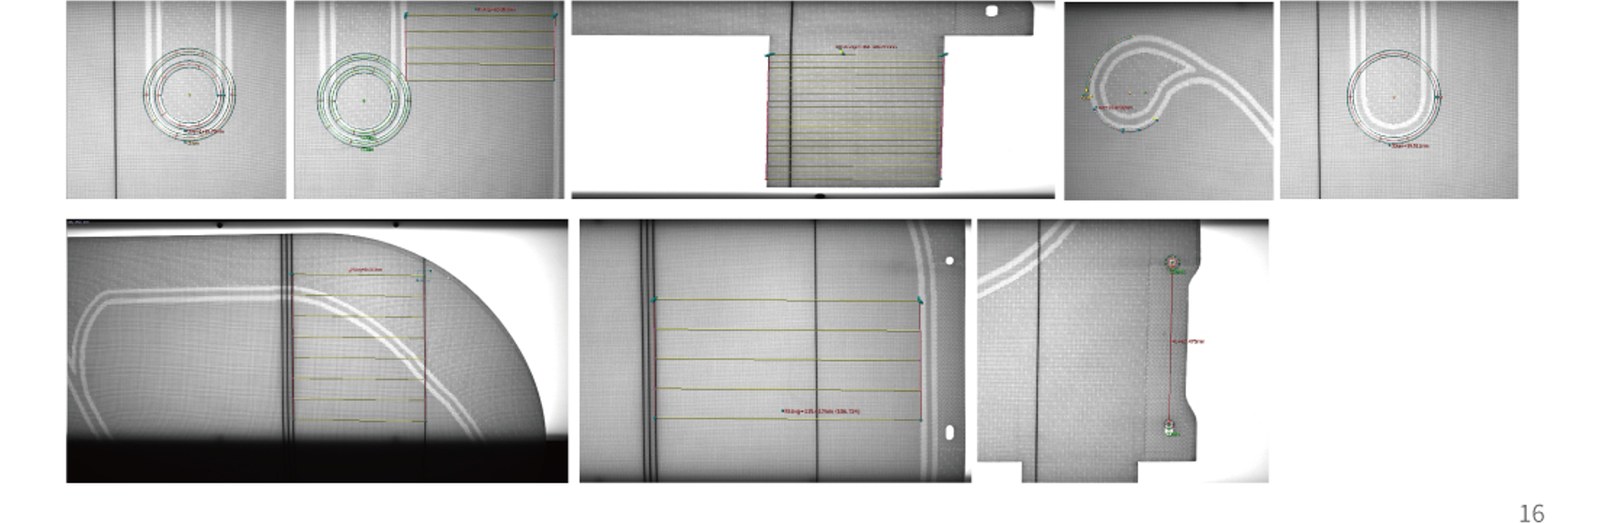
- 亚像素尺寸测量、圆拟合、直线拟合
- 轮廓比对与偏差计算
- Blob 区域分析与灰度、颜色差异检测
- 孔位、卡扣位置与装配结构判定
深度学习算法
适合形态多变、难以用规则穷举的缺陷,需要样本训练与维护。
- AI 缺陷分类
- AI 目标检测
- AI 语义/实例分割
- 异常检测(缺陷难以穷举时按正常状态建模)
- 表面纹理与材质一致性判断
在同一个项目中,两类算法通常并行使用:规则的量测项交给传统算法,保证数值稳定与可追溯;形态多变的缺陷交给深度学习,由模型完成识别与分类;两者结果合并后统一输出 OK/NG。系统可以通过实际生产过程中持续积累的图像数据对模型进行训练和优化,新增缺陷类别无需重新开发完整检测程序。
视觉软件平台
数据管理系统:记录结果、支撑追溯、对接生产系统
检测软件负责完成采集、判定、记录与对外通讯。内饰件项目通常还会要求把检测结果接入工厂既有的信息化体系,因此数据管理系统的对接能力需要在方案阶段就确认。
数据标注
对采集到的缺陷图像进行标注,建立训练数据。
模型训练
根据实际缺陷类别训练对应 AI 视觉模型,支持持续训练优化。
模型检测
将训练后的模型应用于生产检测,对产品图像进行实时分析。
结果管理
记录产品检测结果及相关数据,支持按产品、时间及检测结果查询。
缺陷可视化
在原始图像上标记缺陷位置与量测结果,方便快速定位问题。
系统对接
根据项目需求对接 MES、ERP、PLC、机器人及生产管理系统,输出 OK 信号、NG 信号、缺陷类型与检测数据。
技术架构
视觉检测系统 · 视觉算法系统 · 定位与上下料 · 判定分拣与数据管理
一套完整的汽车内饰视觉检测设备通常由以下模块组成。它们的配置方式随产品与产线条件变化,不是固定组合。
视觉检测系统
工业相机、镜头、光源及图像采集系统。这是决定缺陷能不能显影的一层——大尺寸产品需要多相机分区,高光饰板与黑色塑料件需要专门的光源控制。
视觉算法系统
根据不同检测任务配置尺寸测量、定位、轮廓分析及缺陷识别算法,量测项与外观项分别选用合适的算法路线。
自动定位机构
根据产品结构设计专用治具、定位机构或输送定位机构。定位稳定性直接决定量测结果的重复性。
自动上下料系统
根据生产节拍配置人工上料、机械手、机器人、输送线或其他自动上下料方式。
OK/NG 判定系统
根据检测结果自动判断产品是否符合设定标准,判据来自企业质量标准的量化。
自动分拣系统
对检测后的产品进行 OK/NG 分类、剔除或进入下一道工序,可与产线控制系统联锁。
数据管理系统
记录产品检测结果及相关数据,并根据项目需求对接 MES、ERP 或生产管理系统。
检测方式
不同产品为什么需要不同的检测方案
不同汽车内饰件之间差异非常大,检测方案的设计重点也随之不同。下面列出几类典型产品的主要考虑点。
大型门板
重点考虑检测范围、产品定位、多相机覆盖及整体轮廓。
小型注塑件
重点考虑检测速度、尺寸精度及缺陷识别。
高光饰板
重点考虑反光、纹理及光源控制。
黑色塑料件
重点考虑材质反光、缺陷对比度及成像稳定性。
复杂曲面产品
重点考虑相机数量、检测角度及产品姿态。
多型号共线
重点考虑程序切换、治具更换与视觉参数调用的便利性。
方案设计需要确认的条件
因此,视觉检测设备并不存在一套完全通用的相机和算法配置。实际方案需要根据以下条件进行设计:
检测流程
汽车内饰视觉检测设备将不同检测项目集成到一条自动化检测流程中,形成从产品进入设备到检测结果输出的完整闭环:
- 01自动上料
- 02产品定位
- 03视觉采集
- 04尺寸 / 轮廓检测
- 05外观 / 缺陷检测
- 06数据分析
- 07OK / NG 自动判定
- 08自动分拣 / 下料
- 09检测数据追溯
设备与整机
设备形态与工位结构
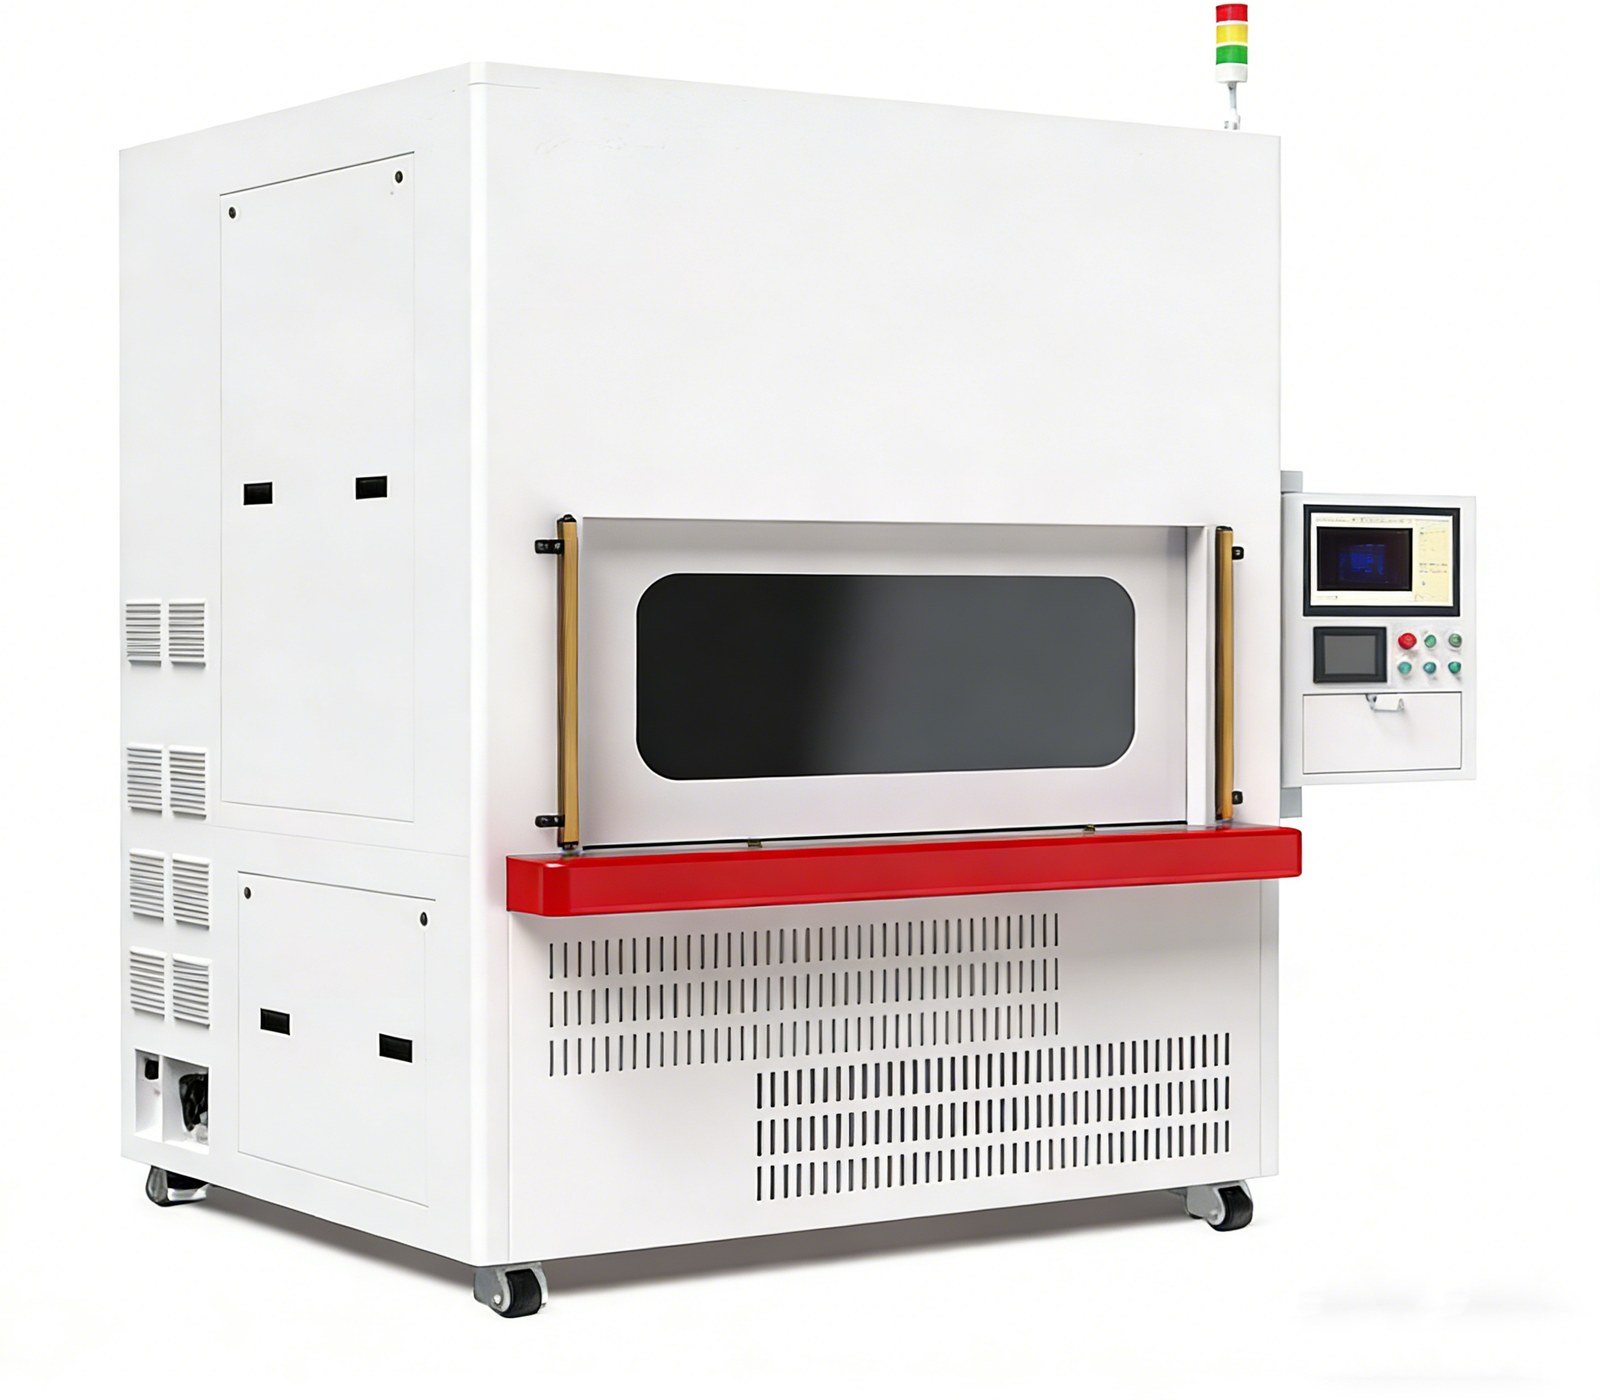
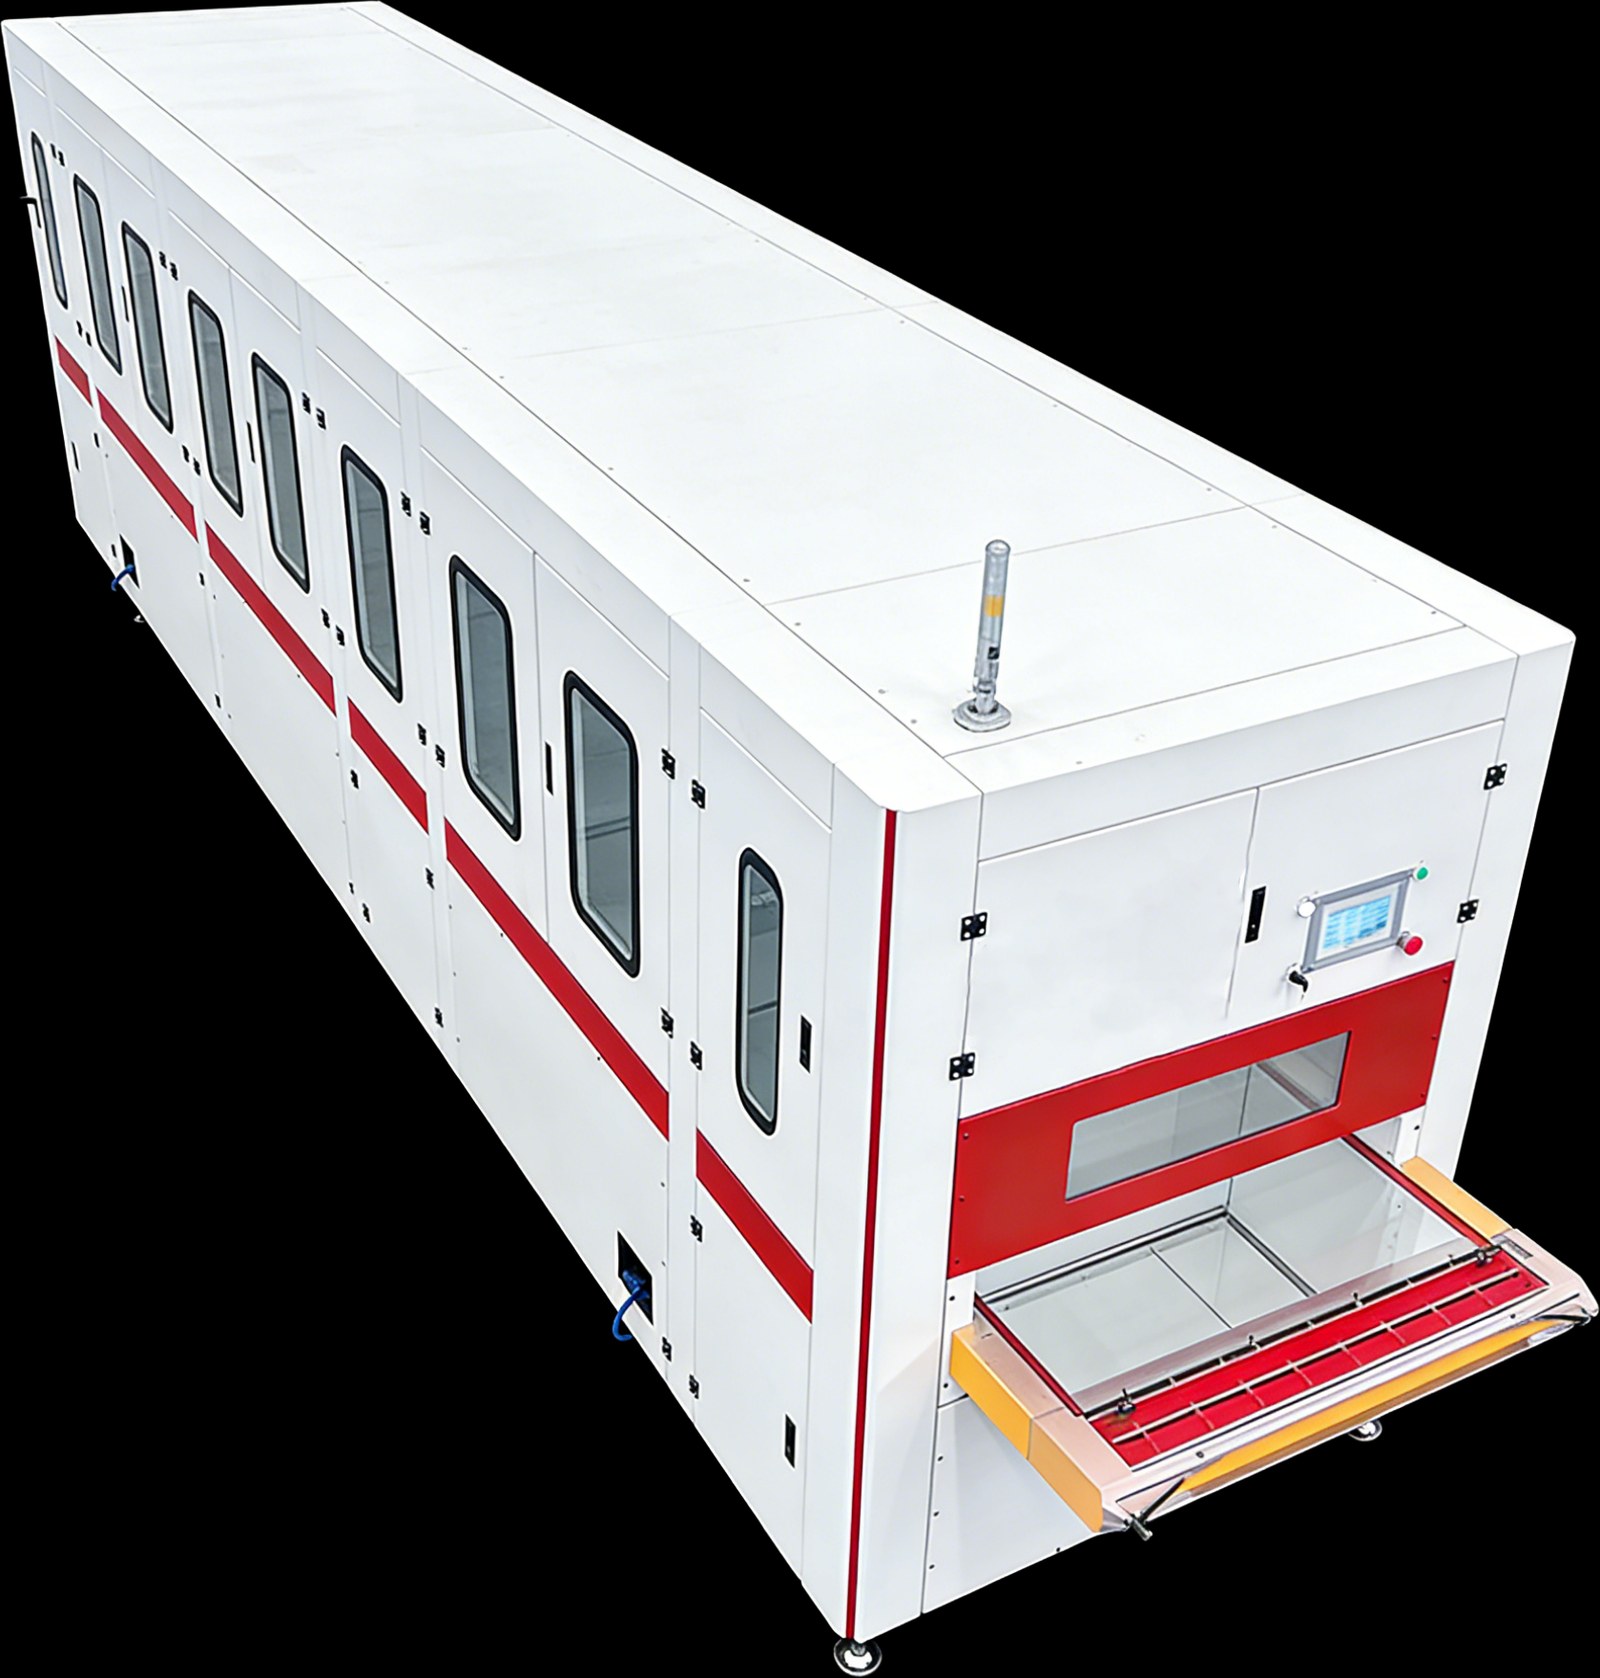
设备形态按产品的上料方式、检测项数量与产线节拍确定。小件、检测项集中的产品适合柜式单工位结构;大尺寸产品或需要多工位分项检测的场景,则采用线体式结构,让工件依次通过多个检测工位。
设备配置参考
| 项目 | 配置说明 |
|---|---|
| 检测对象 | 汽车门板、扶手、饰板、内饰镜、注塑件及其他内饰零部件 |
| 检测方式 | 工业相机 + 光学系统 + 视觉算法 + 运动控制 + 自动化机构协同 |
| 检测维度 | 尺寸、轮廓形状、孔位与结构、表面外观、装配状态 |
| 相机配置 | 按产品尺寸与检测区域配置单相机、多相机或多工位 |
| 定位方式 | 专用治具、定位机构或输送定位机构 |
| 上下料方式 | 人工上料、机械手、机器人、输送线或其他方式 |
| 结果输出 | OK / NG 判定,可连接分拣、剔除及产线控制系统 |
| 数据对接 | 按需对接 MES、ERP、PLC、机器人及自动化产线 |
| 型号切换 | 程序切换 + 治具更换 + 视觉参数调用 |
适用行业
汽车内饰视觉检测适用于哪些生产场景
汽车内饰注塑件生产线
适用于注塑件成型后的尺寸、外观及缺陷检测。
汽车零部件下线检测
产品完成加工或装配后进行最终质量确认。
汽车内饰自动化产线
与机器人、输送线、自动上下料系统组合,实现在线检测。
汽车零部件质量抽检
针对重点产品或关键尺寸建立自动化检测工位。
智能工厂质量检测
与 MES 等生产管理系统结合,形成数字化质量数据链路。
典型应用案例
按检测对象与检测目的划分的方案组合
下面列出本类方案常见的应用组合,用于说明不同检测对象对应的大致技术路线。具体项目须结合产品与现场条件评估。
| 应用组合 | 项目背景与需求 | 检测内容 | 方案要点 |
|---|---|---|---|
| 汽车内饰饰板尺寸与外观检测 | 饰板尺寸较大,人工检测需反复定位、测量及外观检查,不同检测人员容易产生标准差异 | 产品外轮廓、长宽尺寸、孔位、孔径、边缘尺寸、表面划痕、黑点、脏污、缺料、变形 | 多视觉工位组合,对产品不同区域同步采集;自动上料 → 定位 → 多相机采集 → 尺寸检测 → 外观检测 → OK/NG 判定 → 自动下料 |
| 汽车门板轮廓与孔位检测 | 门板结构复杂,需要同时检测多个安装孔、定位孔以及外部轮廓 | 门板整体轮廓、安装孔、定位孔、孔距、开口尺寸、边缘尺寸、局部变形 | 根据产品结构设计专用定位机构和视觉检测工位,通过多个工业相机对不同检测区域采集;检测后自动输出 OK/NG 并可连接分拣机构 |
| 汽车扶手注塑件外观检测 | 针对注塑扶手产品进行外观缺陷自动检测 | 毛边、飞边、缺料、缩水、黑点、脏污、压痕、划痕、变形 | 根据产品颜色、材质、表面纹理及缺陷特征配置专用光源和视觉算法,对关键区域自动拍摄与缺陷识别 |
| 汽车内饰注塑件尺寸检测 | 针对批量生产的注塑件,对关键尺寸和成型状态进行自动检测 | 长度、宽度、孔径、孔距及关键结构尺寸;外轮廓、局部轮廓及成型状态;缩水、变形、毛边、缺料 | 根据产品图纸建立检测项目,使设备检测逻辑与实际质量标准对应,而不是简单进行「拍照识别」 |
实施流程
从需求确认到交付的十个环节
一套汽车内饰视觉检测设备并不是简单购买相机与算法即可完成。方案设计的前提是先把产品与质量标准说清楚,再谈成像与算法。
- 01产品信息确认:产品名称、尺寸、材质、颜色、型号、结构
- 02产品图纸与公差确认:需要检测的尺寸项与公差要求
- 03检测信息确认:检测位置、外观缺陷类别、缺陷最小尺寸
- 04OK/NG 标准量化:把企业质量标准转成可执行的判据
- 05生产信息确认:每分钟产量、上下料方式、产线节拍、切换频率
- 06视觉测试与打光实验:针对不同材质、颜色和表面纹理测试成像效果
- 07算法配置:尺寸测量、定位、轮廓分析与缺陷识别算法选型
- 08设备结构设计:相机数量、光源形式、定位方式与自动化方案
- 09整机联调与试跑:整合视觉、定位、判定、分拣与数据系统,统计过杀与漏检
- 10现场验证与交付:按实际生产节拍和质量标准连续运行测试,验收、培训与维护
项目性能验证项目
正式项目实施时,根据客户规格建立以下验证项目,验证结论以双方共同确认的样品与测试条件为准。
| 验证项目 | 验证内容 |
|---|---|
| 成像精度 | 像素精度、视野、缺陷可见性 |
| 尺寸量测能力 | 关键尺寸项的重复性与偏差 |
| 检测能力 | OK / NG 样品验证 |
| 重复性 | 多次连续采集 |
| 漏检率 | NG 样本验证 |
| 过检率 | OK 样本验证 |
| CT | 单件完整检测周期 |
| 稳定性 | 连续运行测试 |
| 数据追溯 | 图片、结果、产品信息关联 |
为什么选 EEK
把企业质量标准转成可重复执行的自动化检测流程
汽车内饰视觉检测设备的核心价值并不是简单替代一名人工检验员,而是将不同质量要求转化为一套可重复执行的自动化检测流程。本类方案的核心特点如下。
自动化检测
从人工目检转变为设备自动检测,减少重复性检测工作。
多项目集成
尺寸、轮廓、孔位和外观缺陷可以根据实际需求集成到同一检测流程中。
多型号兼容
针对多种产品型号,可通过程序切换、治具更换及视觉参数调用实现产品切换。
检测标准统一
将企业质量标准转换为可执行的视觉检测规则,减少人工判断差异。
OK/NG 自动判定
检测完成后自动输出结果,可连接分拣、剔除及生产线控制系统。
可对接智能制造系统
可根据工厂信息化架构,与 MES、ERP、PLC、机器人及自动化产线进行数据和控制层面的连接。
本类方案
同一主题下的产品页与应用内页
本类主题按「设备产品页 + 应用场景内页 + 相关大类方案」组织,可按实际需要进入对应页面。
本类资料清单
项目需求需要提前确认的信息
如果您正在规划汽车内饰视觉检测项目,通常需要提前确认以下四类信息。资料越完整,相机数量、光源形式、定位方式、算法类型、设备结构及自动化方案越容易准确确定。
| 类别 | 需要确认的信息 | 状态 |
|---|---|---|
| 产品信息 | 产品名称、尺寸、材质、颜色、型号、结构、图纸 | 按实际检测对象与产线确认 |
| 检测信息 | 检测尺寸、尺寸公差、检测位置、外观缺陷、缺陷最小尺寸、OK/NG 标准、是否需要数据记录 | 按实际检测对象与产线确认 |
| 生产信息 | 每分钟产量、产品上下料方式、生产线节拍、产品切换频率、当前人工检测方式、是否需要自动剔除 | 按实际检测对象与产线确认 |
| 系统信息 | PLC 品牌、MES 系统、ERP 系统、机器人、输送线、现有自动化设备 | 按实际检测对象与产线确认 |
| 已有内容 | 本主题已有设备产品页 1 个、应用内页 3 个、相关大类方案 2 个 | 已有 |
常见问题
关于汽车内饰件视觉检测的常见疑问
汽车内饰视觉检测设备能检测哪些产品?
设备不是固定只检测某一种内饰件,而是按产品结构、检测标准和生产工艺配置方案。目前覆盖的主要类型包括汽车门板、扶手、饰板、内饰镜、注塑件及其他汽车内饰零部件,其他内饰件也可以按产品结构单独评估。
汽车门板可以进行视觉检测吗?
可以。门板尺寸较大、结构复杂、检测区域多,通常通过多相机视觉系统分区域采集。可检测门板整体轮廓、安装孔位、卡扣位置、开口尺寸、边缘尺寸、表面缺陷、装配状态与结构变形,适合门板生产线在线检测及下线质量检测。
汽车内饰件可以检测哪些缺陷?
分四类:尺寸类(长度、宽度、高度、外形与局部尺寸、间隙、台阶、孔径、孔距、边缘尺寸、关键公差);轮廓类(内外轮廓、边缘与曲线轮廓、异形结构、装饰区域、成型状态、产品变形);结构类(孔有无、孔径、孔位、孔距、开口、槽位、定位与安装结构);外观类(划痕、黑点、白点、脏污、色差、压痕、凹陷、裂纹、毛边、飞边、缺料、缺胶、缩水)。
汽车扶手如何进行自动视觉检测?
扶手类产品通常按尺寸、外观及结构三个方向配置检测项:扶手整体尺寸、孔位、安装结构、外轮廓,以及表面划痕、压痕、色差与外观缺陷。适用于注塑扶手、包覆扶手及相关内饰组件,光源与算法按产品颜色、材质和表面纹理配置。
汽车饰板如何进行尺寸检测?
先根据产品图纸建立尺寸检测项目,再确定成像与量测方式。可检测外轮廓、长宽尺寸、孔位、孔径、边缘尺寸等;对中控饰板、装饰板、门饰板还可检测缺口、表面缺陷、装饰区域、成型质量与产品变形。量测项用传统算法保证数值稳定与可追溯。
汽车内饰注塑件如何检测毛边和缩水?
毛边与飞边按轮廓比对量测超出量,缩水属于形貌类缺陷,表面表现为局部凹陷,在普通 2D 图像中特征较弱,通常需要低角度光或形貌成像把起伏的明暗打出来再判定。具体判据(超出量上限、缩水允许程度)需与质量部门共同确认。
汽车内饰视觉检测设备如何检测孔位?
孔位及结构检测包括孔有无、孔径、孔位、孔距、开口尺寸、槽位以及定位与安装结构。做法是按产品图纸建立基准与量测项,用亚像素量测计算孔心坐标与孔距,再按公差上下限判定。尤其适用于门板、饰板、扶手及注塑结构件。
汽车内饰外观检测可以检测划痕吗?
可以。划痕是线状擦伤,用低角度光把线状的立体感打出来最容易显影,再按线宽与长度与判据比对。需要注意的是黑色塑料件与高光饰板的对比度差异很大,需要针对材质单独做打光验证。
汽车内饰视觉检测设备可以自动分拣吗?
可以。检测完成后自动输出 OK/NG 结果,可连接分拣机构、剔除机构或生产线控制系统,把 NG 品分类剔除或让 OK 品进入下一道工序。是否需要自动分拣以及采用什么形式,取决于产线节拍与现场条件。
汽车内饰视觉检测设备可以连接 MES 吗?
可以根据工厂信息化架构对接。数据管理系统记录产品检测结果及相关数据,可按项目需求对接 MES、ERP、PLC、机器人及自动化产线,在数据与控制层面连接。具体的接口协议与数据字段需要与工厂信息化负责人确认。
汽车内饰视觉检测设备如何根据产品定制?
定制从产品与质量标准开始,而不是从选相机开始。需要先确认产品尺寸、材质、颜色、表面状态、检测缺陷、尺寸公差、生产节拍、产品型号数量、上下料方式与现场空间,再据此确定相机数量、光源形式、定位方式、算法类型、设备结构与自动化方案。这也是为什么不存在一套完全通用的配置。
汽车内饰视觉检测设备需要提供哪些产品资料?
建议准备四类信息。产品信息:产品名称、尺寸、材质、颜色、型号、结构、图纸;检测信息:检测尺寸、尺寸公差、检测位置、外观缺陷、缺陷最小尺寸、OK/NG 标准、是否需要数据记录;生产信息:每分钟产量、上下料方式、产线节拍、切换频率、当前人工检测方式、是否需要自动剔除;系统信息:PLC 品牌、MES、ERP、机器人、输送线、现有自动化设备。
检测精度能达到多少?
视觉检测能达到什么精度,取决于产品尺寸、相机、镜头、光学结构、标定方式、机械精度和检测公差。本类方案不做未经实测的精度承诺,而是根据产品的实际精度要求配置检测方案,并先打样确认。
一套设备能同时做尺寸和外观检测吗?
可以。多项目集成正是本类方案的重点:尺寸、轮廓、孔位和外观缺陷可以根据实际需求集成到同一检测流程中,不必分成多台设备或多道工序。量测项交给传统算法保证数值可追溯,形态多变的缺陷交给深度学习识别,两者结果合并后统一输出 OK/NG。
提交样品测试
如果您有汽车门板、汽车扶手、汽车饰板、汽车内饰镜、注塑件或其他汽车零部件需要进行自动检测,可以根据实际产品提供针对性的视觉检测方案。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →