行业生产特点
这个行业的生产方式,决定了检测该怎么做
光伏的视觉检测围绕两件事展开:一是把该行业最常见的缺陷在图像上稳定显形,二是把判定结果可靠地接进产线。这一行业常见的实施约束是“组件尺寸大,全覆盖需要多相机或线扫描”;“电池片表面为绒面结构,反光特性特殊”。能否稳定检出取决于材料光学特性、最小缺陷尺寸与节拍,需以实测打样结论为准。
光伏组件的特点是面积大、串并联结构复杂、对隐裂与外观缺陷敏感。组件一旦封装完成,内部缺陷就难以返修,因此检测点通常前移到层压之前。
视觉检测在这一环节主要承担焊带与电池片的位置核验、外观异常识别,与 EL 等内部检测手段互补。
行业检测问题
现场真正会出问题的地方
- 电池片缺片、破片
- 焊带偏移或漏焊
- 电池片间距不均
- 外观缺陷(划痕、脏污、色差)
- 条码与铭牌信息需核验
典型检测对象
这个行业里最常见的检测对象
典型检测任务
这些对象上要完成的判断
- 电池片有无与间距核验
- 焊带位置检查
- 外观异常识别
- 铭牌与条码核验
- 数量核对
视觉检测难点
这个行业特有的实施约束
- 组件尺寸大,全覆盖需要多相机或线扫描
- 电池片表面为绒面结构,反光特性特殊
- 焊带为亮面金属,反光强
- 外观缺陷与工艺纹理容易混淆
适合的算法
按判据形态选,而不是按先进程度选
几何测量
电池片间距、焊带位置测量
异常检测
外观缺陷识别
读码 / OCR
铭牌与追溯码
采集与光源
光学条件决定可行性上限
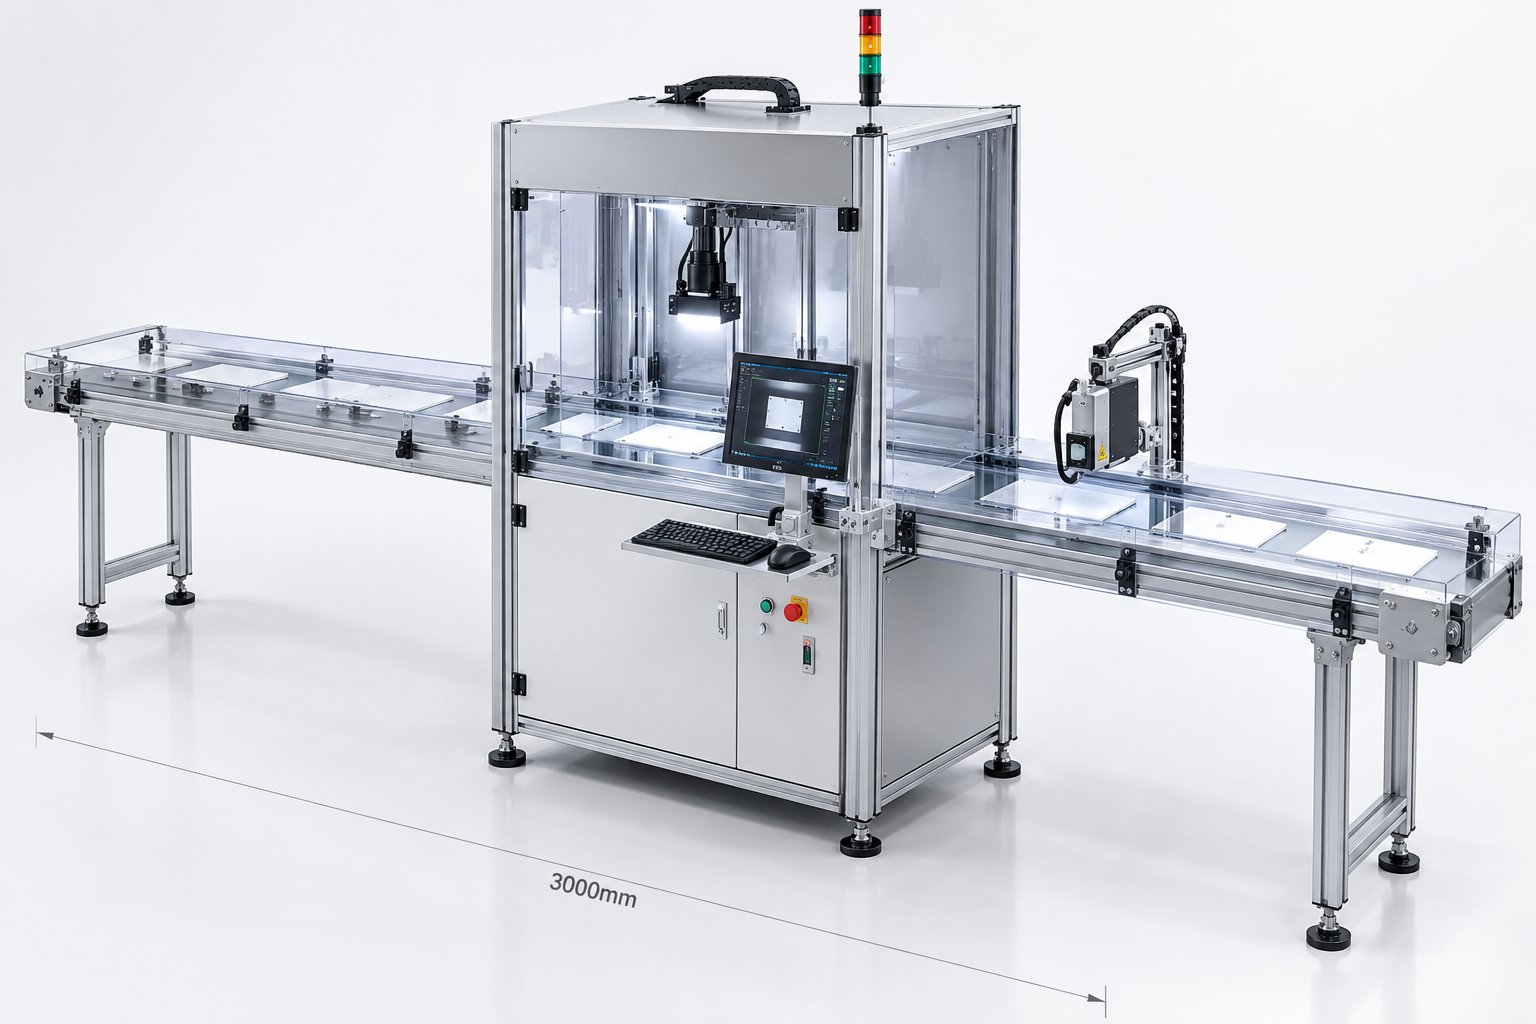
- 线扫描方案适合大面积连续检测
- 电池片绒面建议用特定角度照明凸显缺陷
- 焊带反光建议用漫射光并控制角度
OK / NG判断
结果怎么判、怎么用
| 检测情况 | 判定 | 联动动作 |
|---|---|---|
| 电池片、焊带、外观合格 | OK | 放行至层压 |
| 存在缺片 / 偏移 / 外观不良 | NG | 拦截返修(层压前) |
| 铭牌信息不符 | NG | 拦截核对 |
PLC与自动化联动
结果怎么接进产线
层压前是返修的最后机会,检测点设置应确保在层压工序之前完成关键核验。
组件级检测建议把结果与组件序列号绑定留档。
适用设备
这类检测常用的配置形态
相关解决方案
按检测任务查看对应方案
常见问题
这个行业最常被问到的问题
组件这么大,怎么全覆盖检测?
大面积检测通常采用线扫描(工件移动、相机扫描)或多相机分区覆盖两种方式。选择取决于产线运动形式与所需分辨率。
隐裂能用视觉检测吗?
隐裂属于内部缺陷,常规可见光成像无法检出,通常需要 EL(电致发光)等方式。本方案的视觉检测覆盖的是外观与位置类判据,两者可以互补。
这个行业做视觉检测,最需要先解决什么?
该行业常见的实施约束集中在:“组件尺寸大,全覆盖需要多相机或线扫描”;“电池片表面为绒面结构,反光特性特殊”;“焊带为亮面金属,反光强”。这些约束同时影响成像方案与节拍设计,通常需要先做打样验证再确定配置。
检测结果怎么和产线联动?
层压前是返修的最后机会,检测点设置应确保在层压工序之前完成关键核验。 组件级检测建议把结果与组件序列号绑定留档。
这类检测一般需要哪些设备配置?
常见形态包括:“线扫描检测系统”、“多相机大面积检测单元”、“配合流水线的在线检测工位”。具体机型与数量取决于检测幅面、缺陷最小尺寸与产线节拍,需按现场条件确认。
这个行业里哪些环节最值得设视觉检测工位?
常见的是:“电池片有无与间距核验”;“焊带位置检查”;“外观异常识别”。实际设在哪几道工序,取决于不良外流的代价与返工成本——越靠后发现的缺陷,代价越高。
怎么判断我们的产品适不适合做视觉检测?
请提供组件样品(含已知缺片、焊带偏移件)与需要核验的铭牌内容,并说明产线形式。 一般来说,只要判据能讲清楚、缺陷能在图像上稳定显形、且节拍与视野匹配,项目就具备可行性。
检测精度能做到多少?
精度不是一个可以脱离条件的固定值。最小可检尺寸取决于视野与相机分辨率的组合,并受打光、镜头与算法共同影响,需按你的最小缺陷尺寸反推配置并实测验证。
提交样品测试
请提供组件样品(含已知缺片、焊带偏移件)与需要核验的铭牌内容,并说明产线形式。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →