方案概述
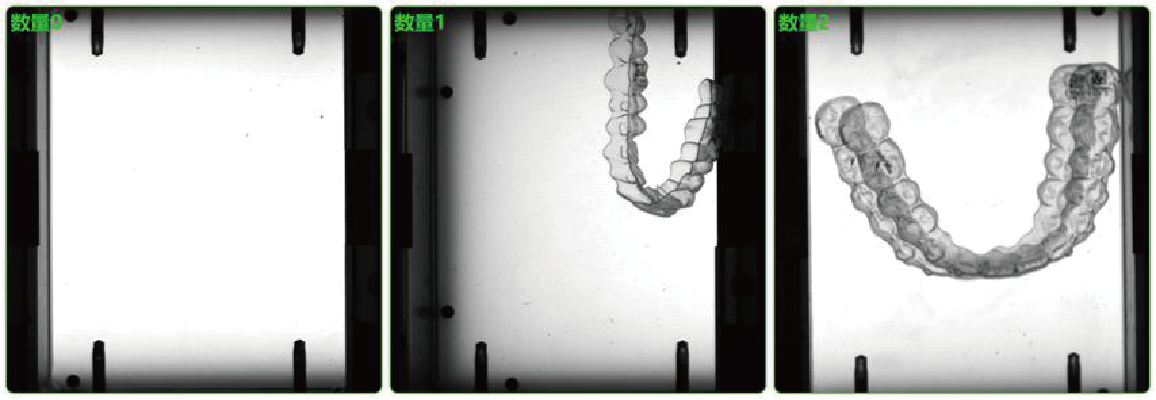
工业视觉数量检测:对产品上或包装内的零件进行自动点数与数量核对,适用于螺钉数量、附件数量、多穴位工件个数、包装内件数等场景。 方案由成像、算法与联动三部分组成,判定阈值需按漏检与误杀的代价不对称来偏置,并以实测打样结论为准。
数量检测与有无检测的差别在于判据是一个数,而不是一个状态。它要回答的是「有几个」,进而比对是否等于应有数量。
这会带来两个额外要求:一是目标要能逐个分开(不能连成一团),二是计数规则要明确(重叠算一个还是两个、被遮挡的算不算)。这两点决定了数量检测能不能做,也决定了它需要什么样的工装与打光。
检测内容
「工业视觉数量检测」在现场具体要核验的项目,按常见情形列出
紧固件点数
- 螺钉数量
- 螺母数量
- 垫片数量
- 弹垫数量
附件点数
- 配件包件数
- 说明书页数
- 工具件数
- 赠品件数
多穴位点数
- 治具穴位是否满料
- 托盘工位计数
- 料盒格位计数
- 多腔产品计数
包装内点数
- 袋装件数
- 盒装件数
- 吸塑盘件数
- 整箱数量核对
电子件点数
- 端子排芯数
- 排针位数
- 连接器位数
- PCB 元件个数
连续料带点数
- 料带缺位
- 编带空位
- 链条缺节
- 连续件断点
检测方式
从触发采集到结果输出,判断是怎么做出来的
- 01工件 / 包装到位
- 02图像采集
- 03目标分割或区域划分
- 04逐目标识别
- 05去重与合并规则
- 06统计实测数量
- 07与应有数量比对
- 08输出 OK / NG
- 09PLC 联动
数量检测的难点通常不在算法,而在目标的可分离性。同一视野内紧密排列的零件、相互重叠的零件、以及因反光而连成一片的零件,都会让计数规则变得含糊。
工程上的解法通常是「先解决成像,再解决算法」:通过打光(背光、低角度、暗场)让目标之间出现可分辨的边界,或通过工装让零件之间保持固定间距。目标分开了,计数就是一个直接的过程。
判定与联动
结果怎么判、怎么传给产线
| 实测数量 | 判定 | 联动动作 |
|---|---|---|
| 等于应有数量 | OK | 放行 |
| 少于应有数量 | NG | 按漏装处理,补件或隔离 |
| 多于应有数量 | NG | 按多装处理,同样需要拦截 |
多装同样要被拦下——多余零件在后续工序中可能造成干涉、短路或装配困难,不能因为「至少不缺」而放过。
如果现场只需要知道「够不够」而不需要精确个数,可以把判据简化成「不少于 N 个」,这样对目标分割的要求会低一些,实施成本也更可控。
相关检测对象
按对象查看更具体的对象特点、判据与光学注意事项
适用行业
这些行业中已有对应检测需求的场景
常见问题
选型与实施中最常被问到的问题
重叠的零件能准确计数吗?
重叠会显著增加计数难度。可行的路径有两条:一是改进工装或倒料方式让零件尽量不重叠;二是接受「重叠区不可判定」并转为报警或人工复核。不建议在重叠严重的场景直接承诺精确点数。
快速运动的产线上能点数吗?
取决于运动速度与所需曝光时间的关系。速度越高,可用曝光时间越短,对照明亮度与稳定性的要求越高。真实可用的速度上限要在现场实测,而不是从参数表推算。
透明或反光零件怎么点数?
透明件通常需要特殊打光(如背光 + 偏振、暗场)让边缘显现;反光件则通过角度、偏振或漫射照明削弱镜面反射。这类零件的可行性必须通过实拍验证,不能仅凭经验判断。
这套方案的判定标准怎么定?
多装同样要被拦下——多余零件在后续工序中可能造成干涉、短路或装配困难,不能因为「至少不缺」而放过。 如果现场只需要知道「够不够」而不需要精确个数,可以把判据简化成「不少于 N 个」,这样对目标分割的要求会低一些,实施成本也更可控。
检测方式是什么?
数量检测的难点通常不在算法,而在目标的可分离性。同一视野内紧密排列的零件、相互重叠的零件、以及因反光而连成一片的零件,都会让计数规则变得含糊。 工程上的解法通常是「先解决成像,再解决算法」:通过打光(背光、低角度、暗场)让目标之间出现可分辨的边界,或通过工装让零件之间保持固定间距。目标分开了,计数就是一个直接的过程。
这套方案适用于哪些检测对象?
按对象查看更具体的对象特点、判据与光学注意事项,共覆盖 螺丝有无检测、螺母有无检测、垫片有无检测、PCB 元件有无检测 等 8 类常见对象。
这套方案能不能替代人工?
视觉检测替代的是重复性的目视判断,而不是全部人工。典型分工是:视觉承担逐件的全检与判定,人工负责复判边缘样本、处理换型与异常,以及维护光学与工装。实际投入多少人配合,取决于自动化程度与复判策略。
怎么验证这套方案是否可行?
请提供待点数的零件与包装 / 工装形式,并说明计数规则(如重叠如何处理),工程师会评估目标可分离性并给出成像建议。
提交样品测试
请提供待点数的零件与包装 / 工装形式,并说明计数规则(如重叠如何处理),工程师会评估目标可分离性并给出成像建议。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →