应用概述
圆柱/方形/软包电芯外壳多工位检测
快速回答
检测电芯(圆柱/方形/软包)外壳的外观缺陷(划痕、凹痕、污渍、漏液、极柱损伤);常用多工位+2.5D/3D组合成像,AI 分割与分类两级判定。
电芯外壳外观直接关系一致性与安全风险(凹痕、漏液、极柱损伤),件型立体、反光强,单视角易漏,业界普遍用多工位组合成像覆盖全表面。
本工位面向电芯外壳的外观,重点在划痕、凹痕、污痕、极柱损伤与封边异常;采用多工位+光度立体+2.5D/3D 的组合成像方式提升立体缺陷检出。
检测在电芯成品工序,按件分多角度成像;方法上用 AI 分割找缺陷区域、再分类判定等级,具体工位与算法按电芯类型(圆柱/方形/软包)调整。
检测什么
这个工位具体要判哪些项
| 检测项 | 说明 |
|---|---|
| 划痕 | 表面线状擦伤 |
| 凹痕/凸点 | 外壳凹陷、鼓包 |
| 污渍/手印 | 油渍异色 |
| 极柱损伤 | 极柱划伤、变形 |
| 封边异常 | 封口不良、溢胶 |
| 漏液痕迹 | 渗出污染 |
| 尺寸/轮廓 | 外形超差 |
为什么要检
人工目检在这个环节的问题
电芯立体反光强,单视角既拍不全也拍不清立体缺陷;多工位+光度立体/2.5D/3D组合成像才能稳定覆盖全表面并区分凹凸。
凹痕、极柱损伤、漏液属安全风险,漏检代价高,需要分级判定与可追溯记录。
- 立体反光单视角易漏
- 凹痕漏液属安全风险
- 需分级判定与追溯
- 不同件型工位不同
怎么检
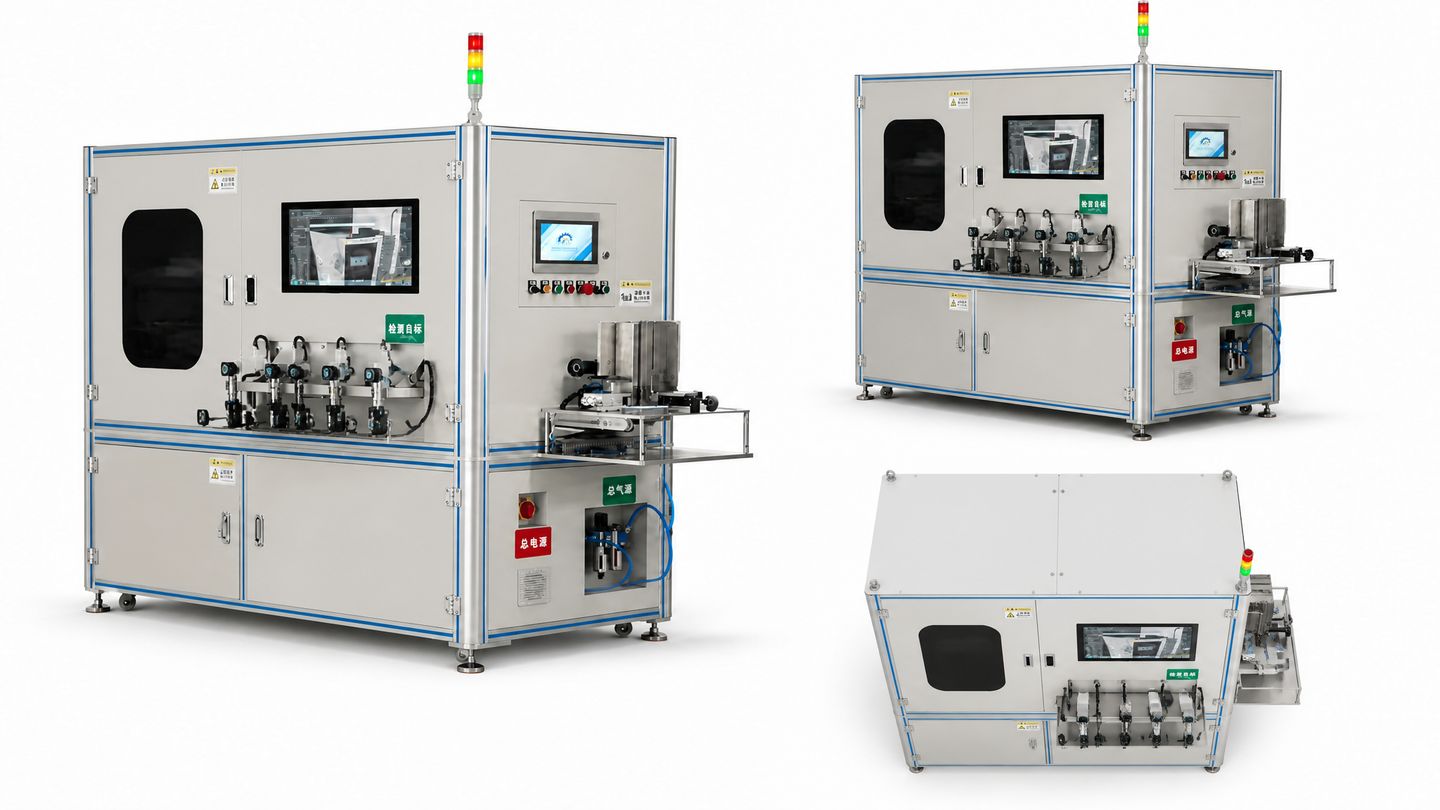
工位与检测链路
- 01上料定位电芯
- 02多工位多角度成像
- 03光度立体获取形貌
- 042.5D/3D 补立体缺陷
- 05AI 分割缺陷区域
- 06分类判定缺陷等级
- 07输出 OK/NG
- 08联动剔除/分拣
- 09图像与数据存档
怎么检测
对电芯外壳采用多工位+光度立体+2.5D/3D组合成像覆盖全表面,AI 先做像素级分割找缺陷区域、再做分类判定等级,属两级算法成像。
检测缺陷
| 缺陷类型 | 典型表现 | 检测关注点 |
|---|---|---|
| 划痕 | 线状擦伤 | 光度立体 |
| 凹痕 | 凹陷鼓包 | 3D/光度立体 |
| 污渍 | 油渍异色 | 漫射光 |
| 极柱损伤 | 划伤变形 | 多角度 |
| 封边异常 | 封口溢胶 | 轮廓比对 |
| 漏液 | 渗出污染 | 分割 |
| 轮廓异常 | 外形超差 | 远心测量 |
适用设备
应用行业
常见问题
电芯外观为什么用多工位?
电芯立体反光强,单视角既拍不全也拍不清立体缺陷;多工位+光度立体/2.5D/3D组合成像才能稳定覆盖全表面并区分凹凸。
能替代人工目检吗?
可承担在线全检并分级,减少目检工作量;但判定标准与复判仍需现场人员,不能简单说替代几人。
检测精度与节拍能达到多少?
具体精度与节拍取决于电芯类型、工位数与现场集成,需按实测确认。
凹痕和划痕怎么区分?
用光度立体/3D获取表面法线变化,凹痕是局部凹陷、划痕是线状起伏,再AI分类分级。
软包和圆柱能一套方案吗?
成像框架类似,但工位布置与算法按件型区分;软包看封边、圆柱看外壳,需分别标定。
结果能追溯吗?
能。单件缺陷位置、等级与图像入库,支持复判统计。
换电芯型号要重调吗?
要。不同电芯对应不同工位与配方,调用即可;新件型现场标定。
提交样品测试
可寄送典型 OK/NG 电芯样做实测:依据电芯类型确定多工位与光度立体/3D成像方案。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →