行业生产特点
这个行业的生产方式,决定了检测该怎么做
食品的视觉检测围绕两件事展开:一是把该行业最常见的缺陷在图像上稳定显形,二是把判定结果可靠地接进产线。这一行业常见的实施约束是“产线速度快,曝光时间极短”;“包装材料反光(如复合膜、镀铝)干扰成像”。能否稳定检出取决于材料光学特性、最小缺陷尺寸与节拍,需以实测打样结论为准。
食品行业的特点是高速连续生产、卫生要求高、法规追溯严格。生产日期、批号、保质期的喷码是强制性要求,漏喷或错喷直接构成合规风险。
视觉检测在这一行业主要承担包装后的合规核验:喷码是否清晰可读、封口是否完整、包装是否破损、内容物与标识是否一致。
行业检测问题
现场真正会出问题的地方
- 喷码漏喷、模糊、位置偏移
- 生产日期 / 批号与工单不符
- 封口不完全、有夹料
- 包装破损或渗漏
- 数量与箱规不符
典型检测对象
这个行业里最常见的检测对象
典型检测任务
这些对象上要完成的判断
- 喷码有无与内容校验
- 封口状态检查
- 包装完整性检查
- 装箱数量核对
- 标签与包装标识核验
视觉检测难点
这个行业特有的实施约束
- 产线速度快,曝光时间极短
- 包装材料反光(如复合膜、镀铝)干扰成像
- 曲面喷码存在形变
- 洁净与冲洗环境对设备防护要求高
适合的算法
按判据形态选,而不是按先进程度选
OCR / 读码
喷码内容识别与校验
区域存在性
封口、标签有无判断
异常检测
包装外观异常识别
采集与光源
光学条件决定可行性上限
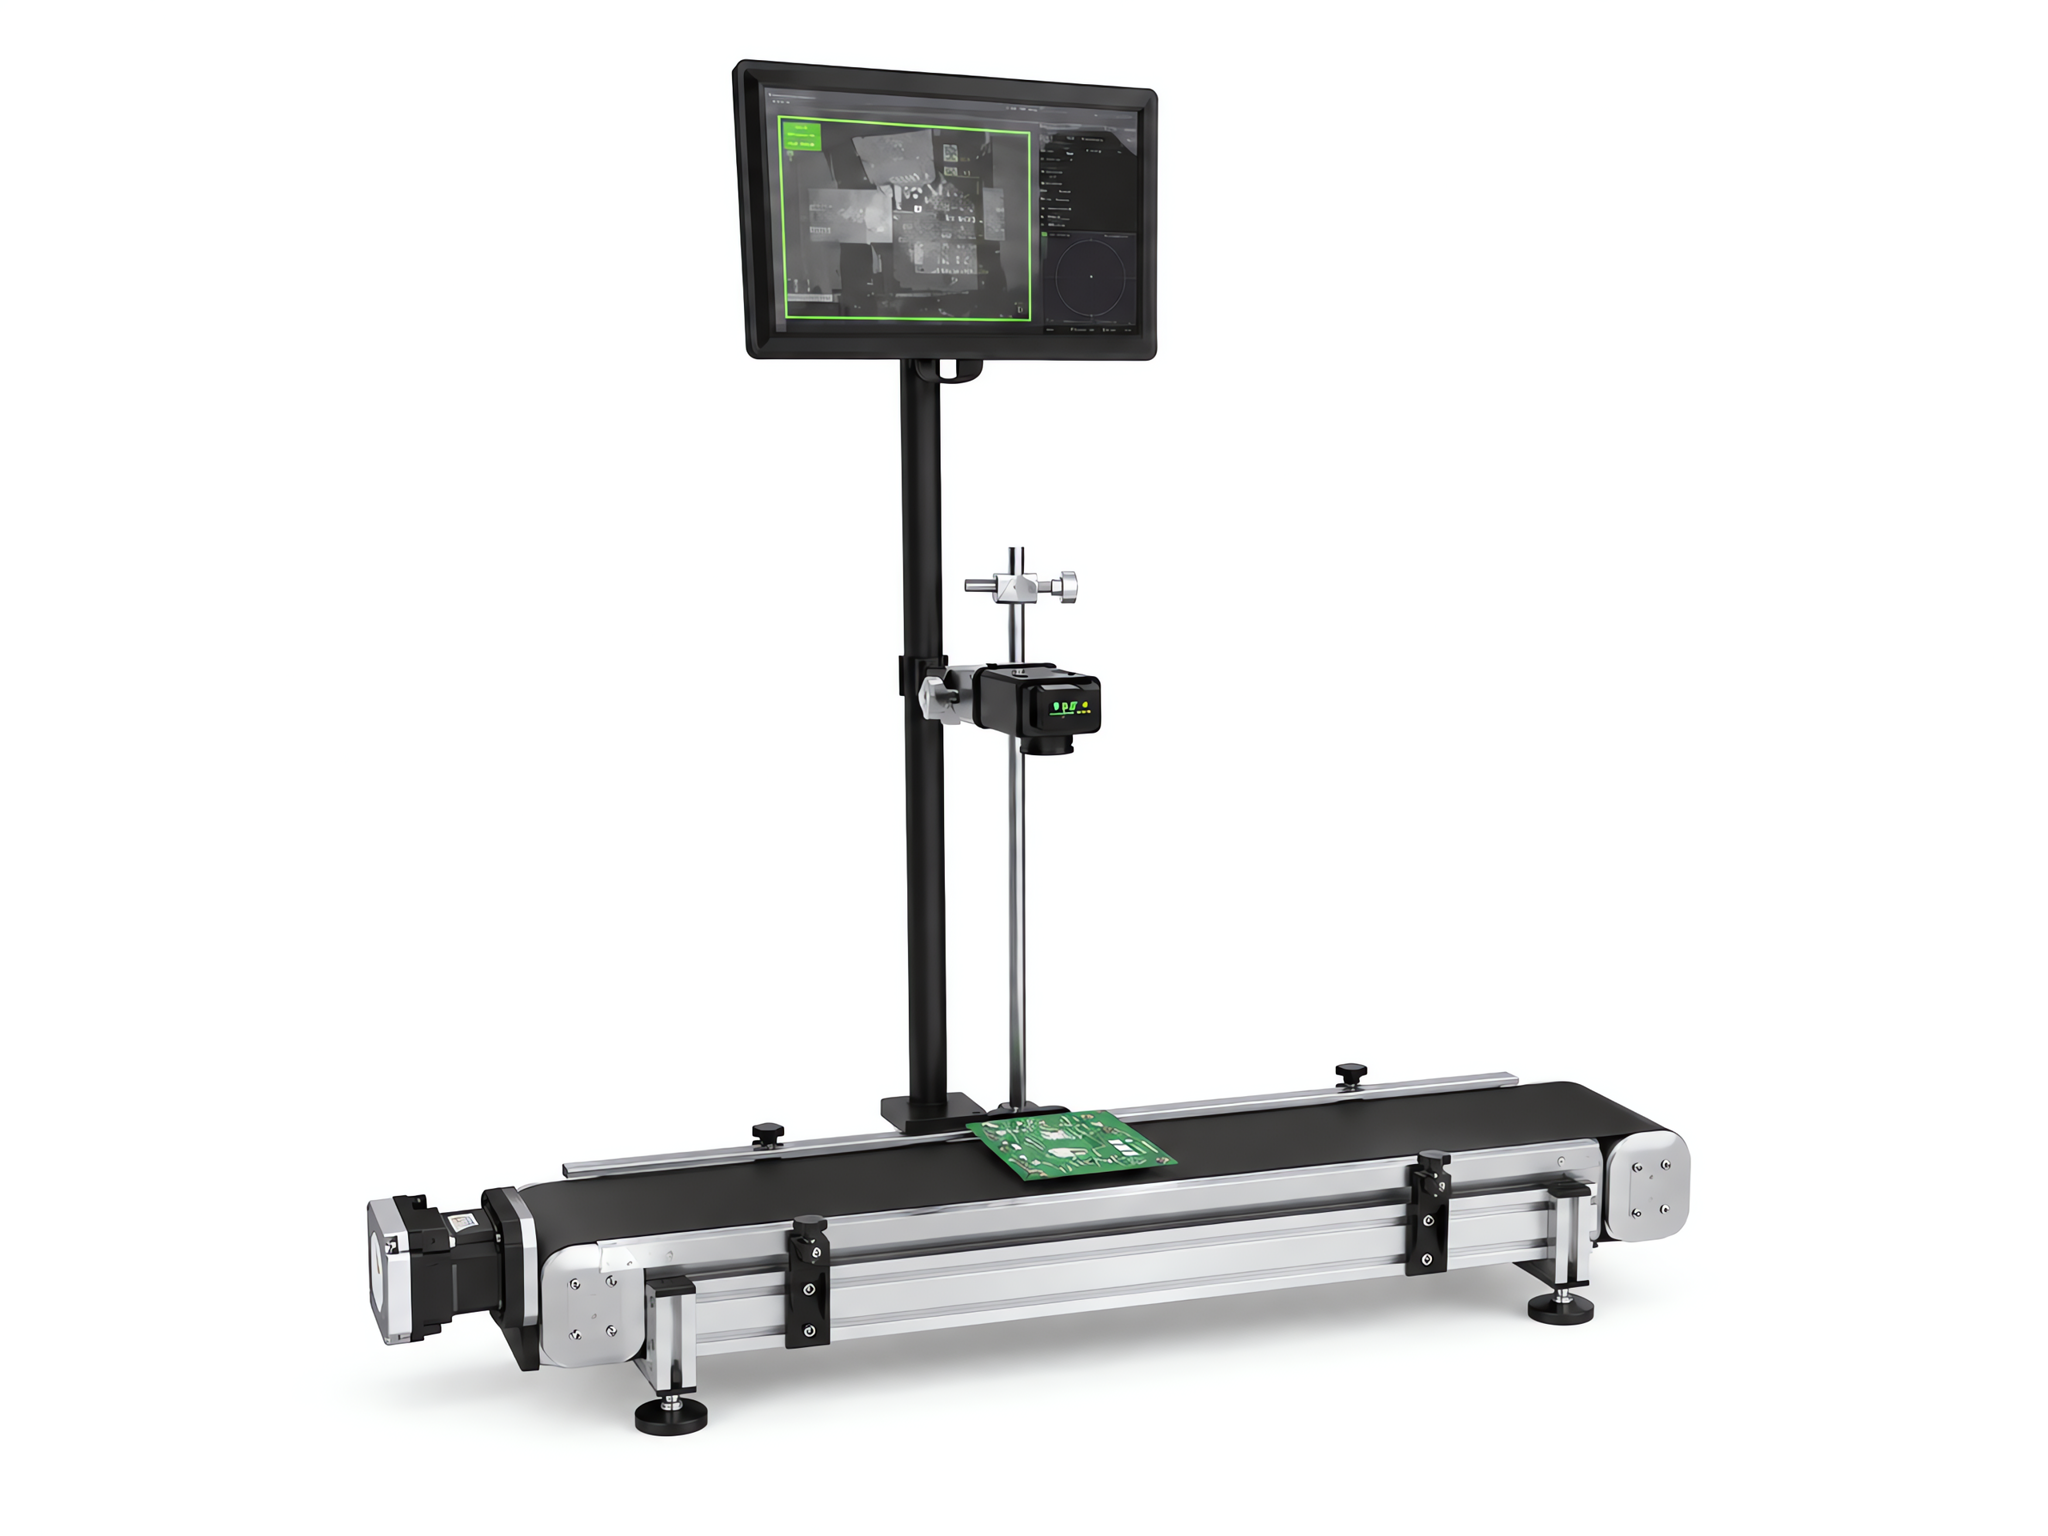
- 高频闪光源配合短曝光是高速包装线的常规配置
- 镀铝 / 复合膜反光建议用漫射光并避开镜面反射角度
- 设备需考虑防水防尘等级,适应冲洗环境
OK / NG判断
结果怎么判、怎么用
| 检测情况 | 判定 | 联动动作 |
|---|---|---|
| 喷码、封口、包装均合格 | OK | 放行 |
| 喷码缺失 / 内容不符 | NG | 剔除并报警 |
| 封口或包装不良 | NG | 剔除,避免流入市场 |
PLC与自动化联动
结果怎么接进产线
建议把喷码识别结果与工单信息实时比对,发现不符立即报警——这类问题通常指向喷码设备而非单个产品。
剔除动作需要与高速输送精确同步,触发时序的准确性直接决定剔除成功率。
适用设备
这类检测常用的配置形态
相关解决方案
按检测任务查看对应方案
常见问题
这个行业最常被问到的问题
产线很快,喷码能检吗?
可以,通常用频闪光源与短曝光把运动中的喷码「冻结」。实际可用的线速取决于曝光时间、光源亮度与喷码对比度,需要在现场实测确定。
反光包装膜怎么处理?
关键是调整照明与拍摄角度,让镜面反射不进入镜头;必要时使用偏振片。这类问题必须在实际包装材料上测试,不能仅凭经验。
这个行业做视觉检测,最需要先解决什么?
该行业常见的实施约束集中在:“产线速度快,曝光时间极短”;“包装材料反光(如复合膜、镀铝)干扰成像”;“曲面喷码存在形变”。这些约束同时影响成像方案与节拍设计,通常需要先做打样验证再确定配置。
检测结果怎么和产线联动?
建议把喷码识别结果与工单信息实时比对,发现不符立即报警——这类问题通常指向喷码设备而非单个产品。 剔除动作需要与高速输送精确同步,触发时序的准确性直接决定剔除成功率。
这类检测一般需要哪些设备配置?
常见形态包括:“高速在线检测装置(含频闪光源)”、“包装后喷码核验工位”、“多视角包装外观检测单元”。具体机型与数量取决于检测幅面、缺陷最小尺寸与产线节拍,需按现场条件确认。
这个行业里哪些环节最值得设视觉检测工位?
常见的是:“喷码有无与内容校验”;“封口状态检查”;“包装完整性检查”。实际设在哪几道工序,取决于不良外流的代价与返工成本——越靠后发现的缺陷,代价越高。
怎么判断我们的产品适不适合做视觉检测?
请提供实际的包装样品(含正常件与喷码不良、封口不良件),并说明产线速度与包装材料。 一般来说,只要判据能讲清楚、缺陷能在图像上稳定显形、且节拍与视野匹配,项目就具备可行性。
检测精度能做到多少?
精度不是一个可以脱离条件的固定值。最小可检尺寸取决于视野与相机分辨率的组合,并受打光、镜头与算法共同影响,需按你的最小缺陷尺寸反推配置并实测验证。
提交样品测试
请提供实际的包装样品(含正常件与喷码不良、封口不良件),并说明产线速度与包装材料。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →