本类定位
面向面料、皮革、无纺布、复合材料裁片与卷片料的在线外观与轮廓检测
裁片检测视觉解决方案针对的是把柔性材料裁切成的裁片(以及卷材、片材、模切件),检测裁片表面的污渍、色差、破损、孔洞、划痕、毛丝断纱、异物等缺陷,以及裁片轮廓、孔位、缺口是否在公差内。它通常装在有张力控制的走料机构上,配线扫或面阵相机与专用打光,把 OK/NG 结果与裁片位置对应输出,可与裁床、缝合工位或分拣机构联动。
裁片检测的难点不在「能不能拍清楚」,而在柔性材料本身的不规则性:面料有织纹与印花,皮革有天然纹理,无纺布纤维随机分布,泡棉有发泡纹理——这些正常纹理在图像上都很像缺陷,必须用合适的打光把它们与真实缺陷分开。
材料形态不同,走料与成像方式也不同:裁片多为单张或叠张上料,适合面阵相机配合分张机构;卷材连续走料,倾向线扫相机以获得等间距成像;片材介于两者之间;模切件尺寸小、数量大,往往配套自动上料与分选。
本类方案统一输出 OK / NG 与缺陷位置。对裁片类产品,位置信息尤其重要——因为它决定这片裁片是整片报废还是可以避开缺陷排料,直接影响材料利用率。
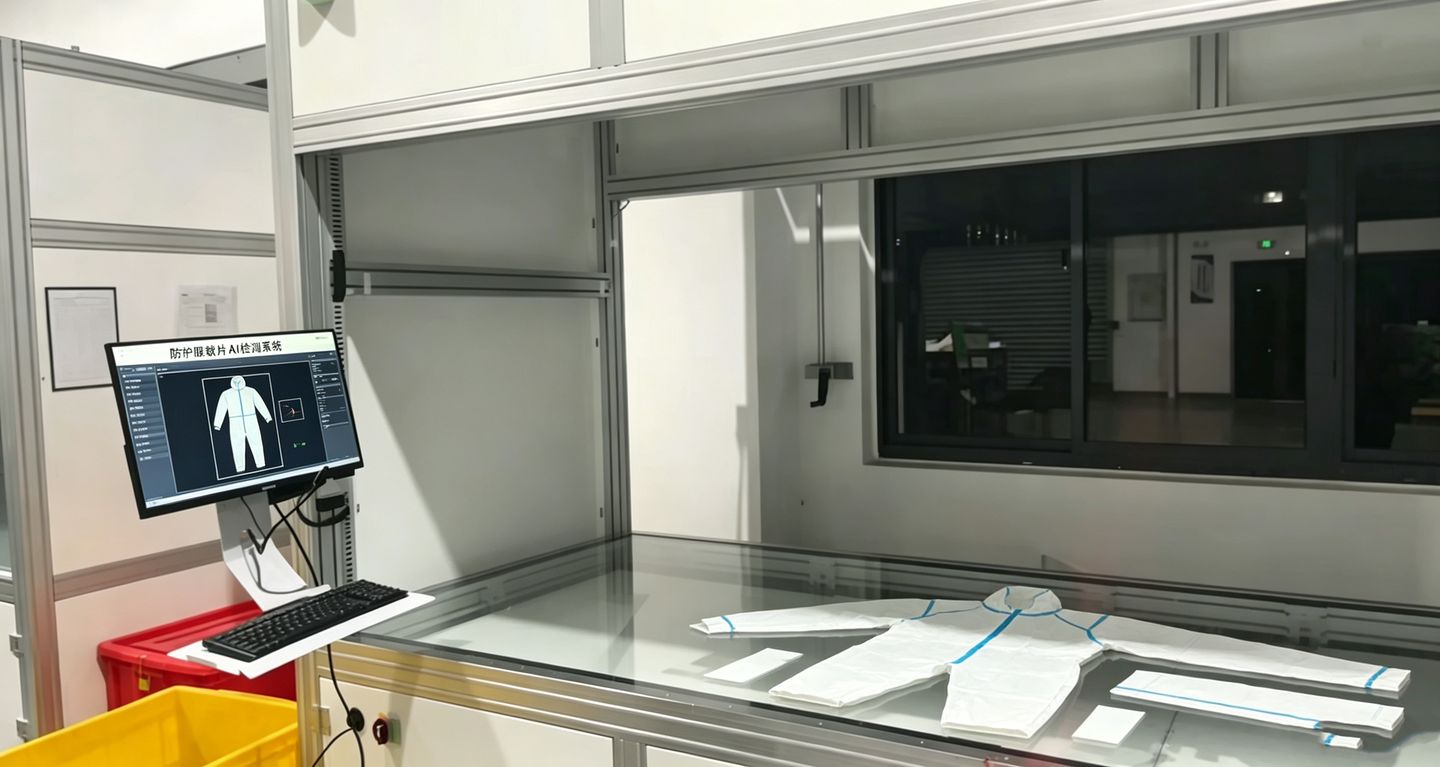
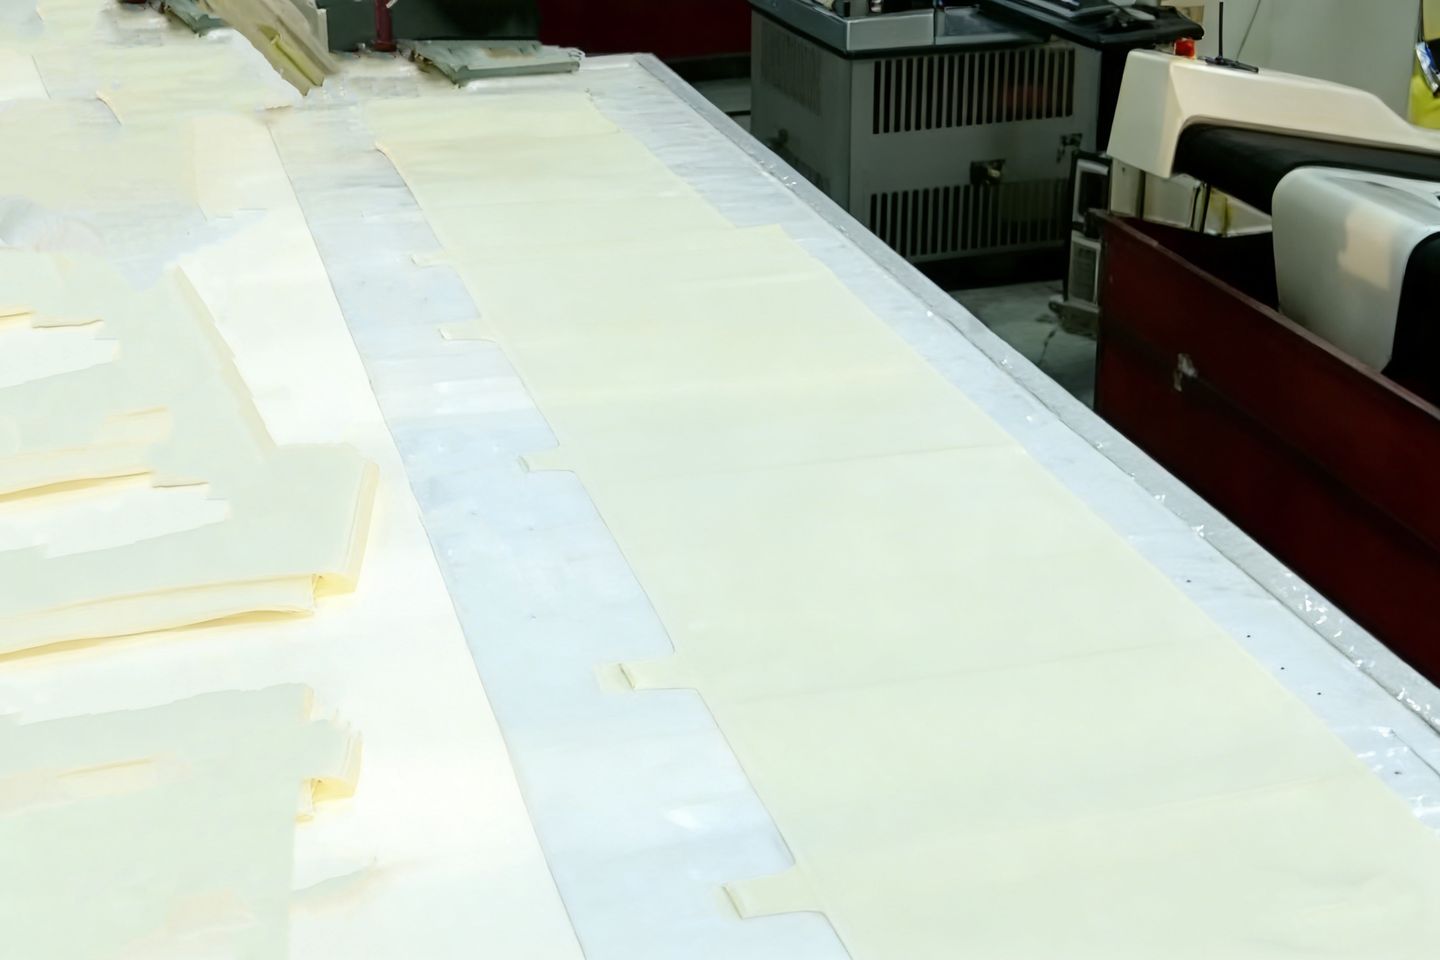
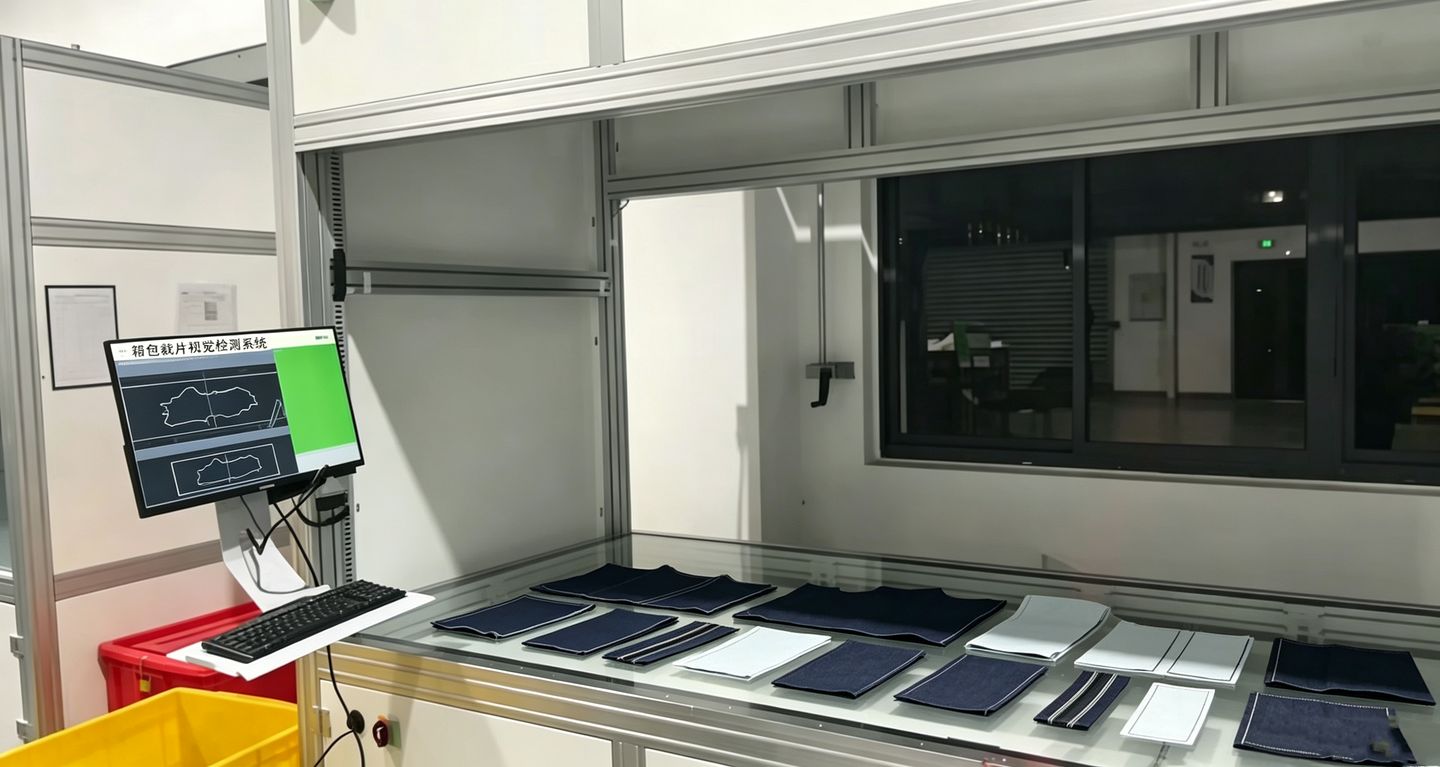
本类方案
已有方案页与预留方案位
本类方案按检测对象与材料细分。下表列出已建成的方案页;其余细分方案位已预留,资料补齐后即可上线。
检测范围
这类问题通常检测什么
| 检测项 | 判断内容 | 典型输出 |
|---|---|---|
| 表面缺陷 | 污渍、色差、破损、孔洞、划痕、毛丝断纱、异物 | 缺陷类型 + 坐标 |
| 轮廓与尺寸 | 裁片轮廓、孔位、缺口是否在公差内 | 尺寸偏差值 |
| 裁片方向 | 正反面、左右手片、正斜方向 | 方向判定 |
| 拼接与对位 | 拼接位置、格纹 / 条纹对位 | 对位偏差 |
| 叠片与分张 | 多层裁片是否分张到位、有无粘连 | 分张失败标记 |
| 标识与追溯 | 裁片编号、批次标识的有无与可读性 | 码值 |
检测对象
常见的被检对象与材料
典型缺陷
这类方案主要针对哪些缺陷
| 缺陷类型 | 典型表现 | 检测关注点 |
|---|---|---|
| 污渍与油污 | 局部灰度 / 色相与周边不一致 | 与材料自然纹理区分,需漫射光 |
| 色差 | 同批裁片之间或裁片内色度偏差 | 需稳定光源与白平衡基准,界定合理色差 |
| 破损与孔洞 | 材料缺失、破洞、撕裂 | 透射光对比度最高 |
| 划痕 | 表面线性损伤 | 低角度光或条纹光最易显影 |
| 毛丝与断纱 | 纤维断裂、飞丝外露 | 与正常绒毛 / 织纹区分是主要误判来源 |
| 异物 | 夹入毛发、纤维团、颗粒 | 与同色系异物对比度低,需多光谱或专用打光 |
| 褶皱与压痕 | 走料或堆放造成的形变 | 用条纹光或光度立体判断形貌异常 |
| 轮廓与尺寸超差 | 裁片外形、孔位与图纸不符 | 需标定后量测,注意走料拉伸影响 |
技术架构
先解决「看得见」,再解决「判得准」,最后才是自动剔除与数据留痕
裁片检测的落地顺序是固定的:成像决定上限,算法决定下限,软件决定能不能长期用,自动化决定能不能省人。四层里任何一层不成立,项目都不成立——其中第一层几乎决定了项目上限,后三层只能在前一层给出的信息范围内工作。如果缺陷在图像上根本区分不出来,再强的算法也无法补回来。
第一层 · 视觉成像
先解决「看得见」的问题
- 2D 面阵视觉:单张 / 叠张裁片、孔位与轮廓
- 2D 线扫视觉:连续卷材、长幅面裁片
- 多相机 / 多角度视觉:大尺寸裁片的幅面拼接
- 2.5D 表面形貌:褶皱、压痕、浮起等形貌类异常
- 3D 视觉:高度、凹坑、翘曲、平面度
- 特殊光学成像:低角度、同轴、透射、多光谱
第二层 · 视觉算法
按缺陷性质选算法,不是一律上 AI
- 传统视觉:尺寸、轮廓、位置、有无、孔位、灰度、面积、长度、宽度
- AI 视觉:外观缺陷、复杂纹理、划伤、污渍、异物、材料异常、复杂形态缺陷
- 3D 算法:高度、凹坑、凸起、翘曲、平面度、表面形貌
- AI 任务形式:分类 / 目标检测 / 分割 / 异常检测
第三层 · 视觉软件
把不同算法组织成一条可维护的检测流程
- 产品配方管理、检测参数管理
- 相机管理、光源控制、算法流程管理、AI 模型调用
- OK/NG 判定、缺陷分类、图片保存
- 数据记录、报表统计、历史查询、用户权限
- PLC 通讯、数据接口、产品追溯
第四层 · 自动化控制
检测结果最终要能作用到产线上
- 上料 → 定位 → 视觉检测 → NG 剔除 → OK 下料 → 数据记录
- 可集成输送机构、上下料机构、机械手、定位治具
- 可集成分拣机构、PLC、MES / 生产数据系统
- 按现场设备结构决定剔除方式:吹气、翻板、机械手抓取或标记
软件闭环
- 01图像采集
- 02算法分析
- 03AI 识别
- 04综合判定
- 05数据记录
检测方式
成像、算法与判定的组合路线
走料与成像
材料形态决定相机类型
- 卷材连续走料:线扫相机 + 等间距触发
- 裁片单张 / 叠张:面阵相机 + 分张与定位
- 片材:面阵或线扫,按幅面与节拍取舍
张力与纠偏
柔性材料的头号工程问题
- 张力波动会让裁片尺寸测量失真
- 跑偏会让检测区域漂移,需纠偏或视觉跟随
- 这两项通常在机构上解决,算法只能补偿
打光选型
缺陷能不能检出,八成看打光
- 漫射光:污渍、色差、异物
- 低角度光 / 条纹光:划痕、褶皱、压痕
- 透射光:孔洞、破损、透明件夹杂
算法与判定
先分离纹理,再判缺陷
- 用背景建模 / 频域方法抑制织纹与印花干扰
- 缺陷分割定位 + 分类判型
- 阈值按漏检与过杀代价偏置,随配方切换
检测流程
- 01放卷 / 上料与张力建立
- 02纠偏与走料定位
- 03触发成像(编码器同步或传感器触发)
- 04幅面分幅与图像拼接
- 05纹理抑制与缺陷分割
- 06缺陷分类与尺寸量测
- 07按裁片位置聚合判定 OK / NG
- 08结果输出与分拣 / 标记联动
设备与参数
设备形式按检测对象与产线条件配置,参数以样品验证结论为准
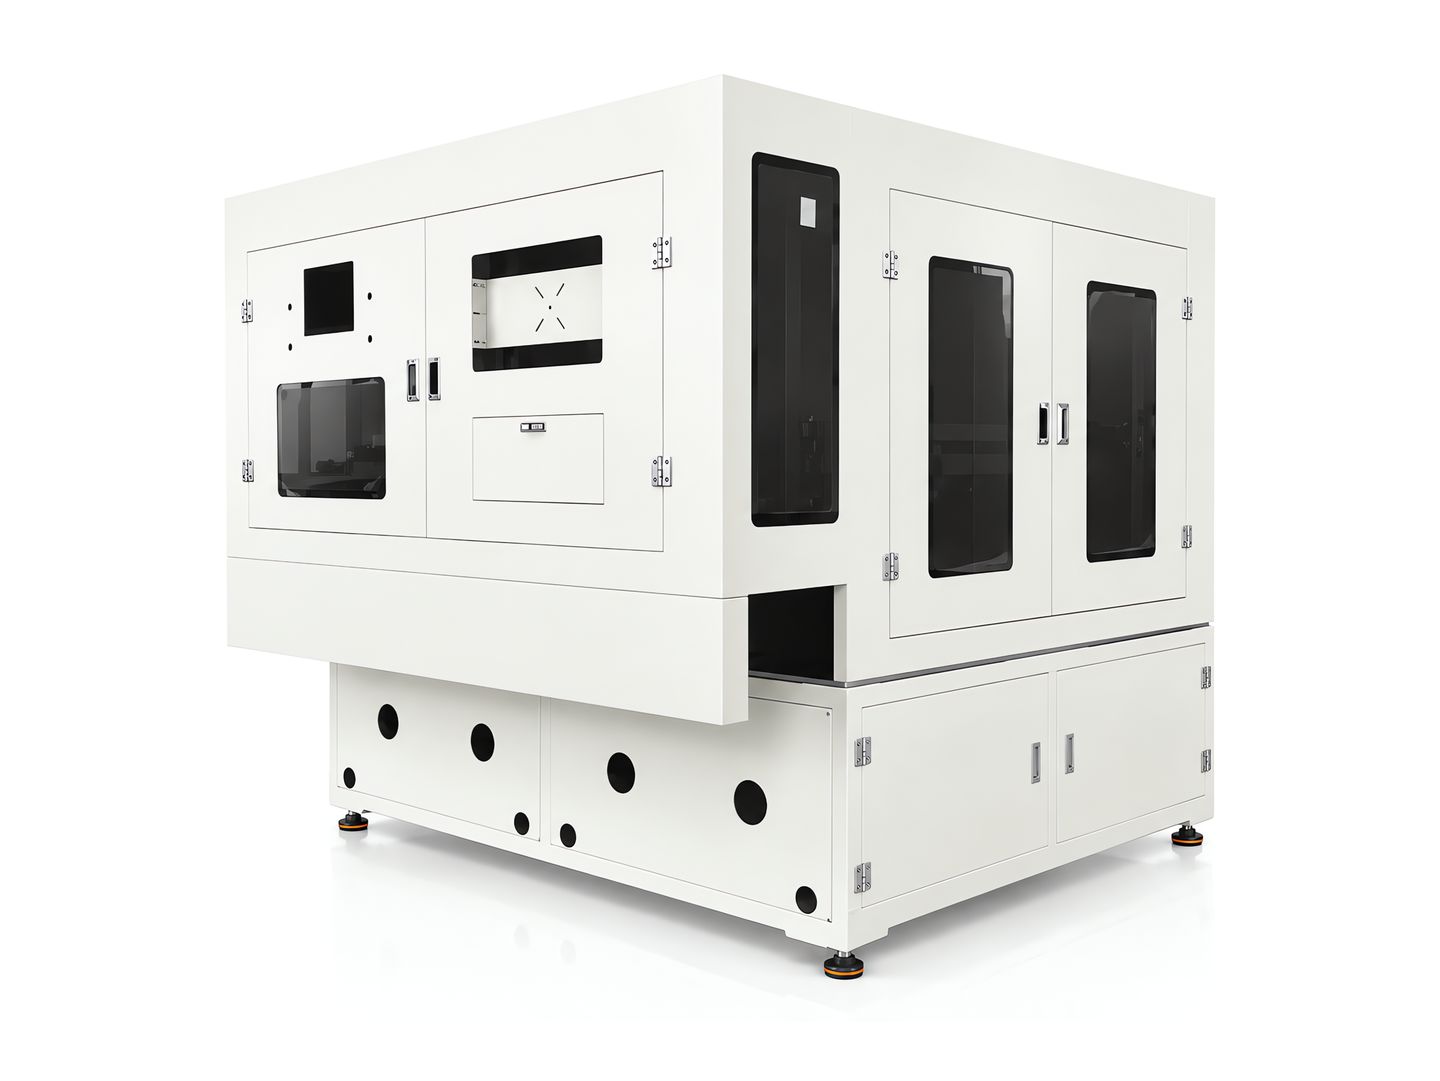
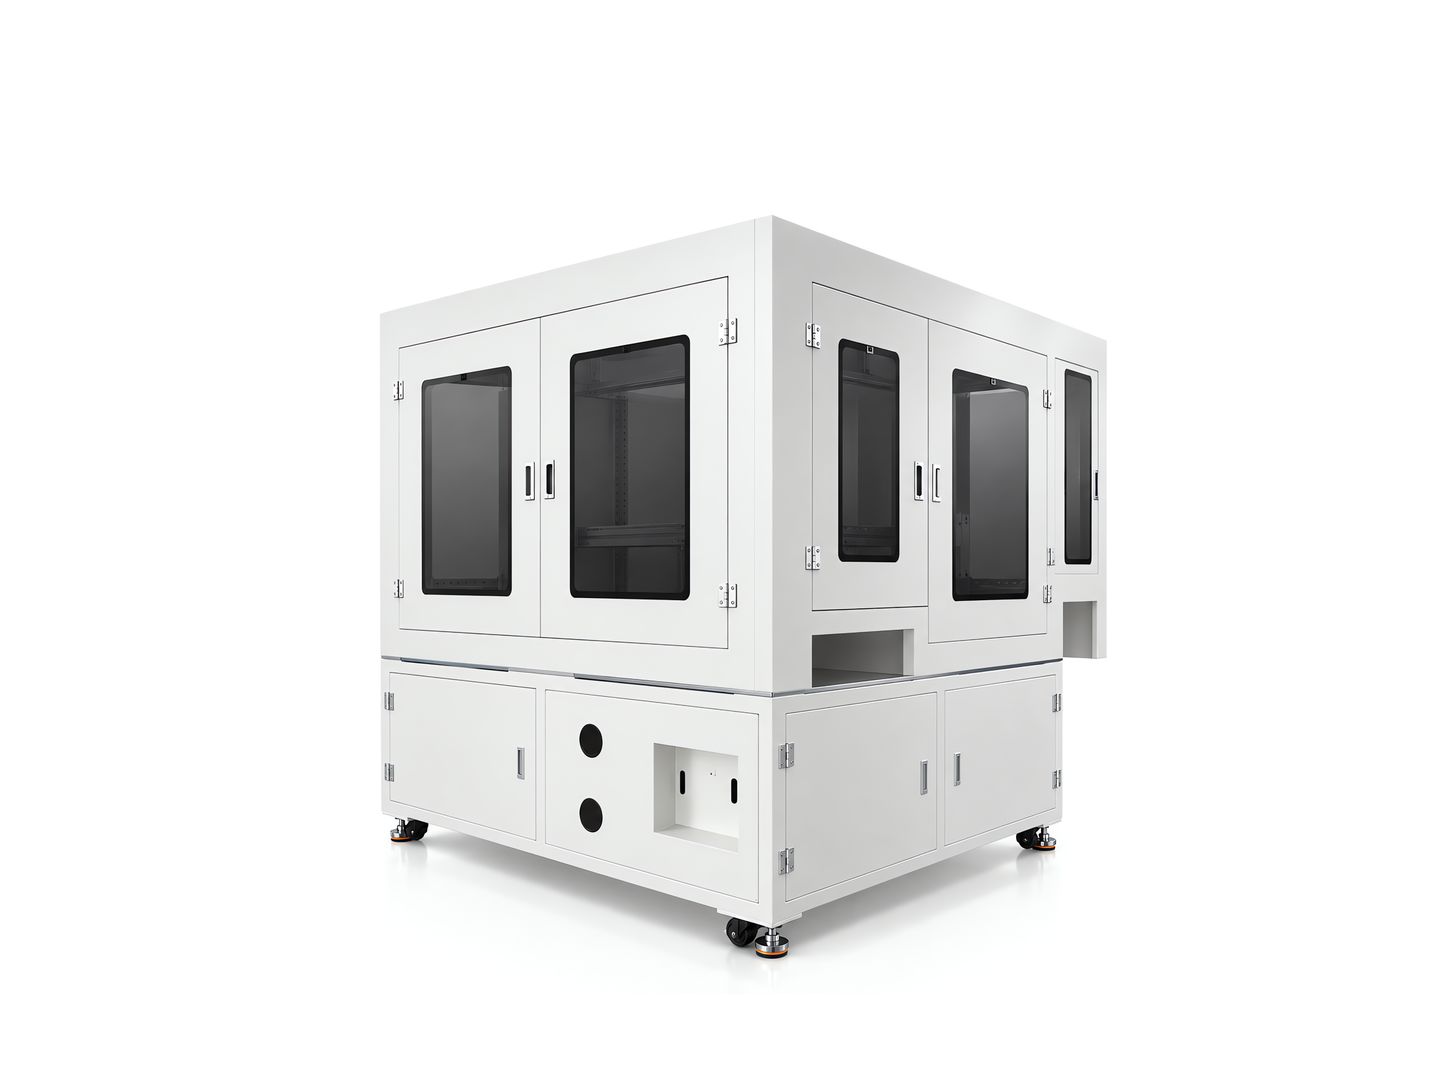
裁片检测没有标准机型。同一套视觉核心,可以做成台面式离线检测机、在线过料工位,也可以集成进裁床后段或缝制前段的自动化线。下面先看设备整机形式,再看统一参数口径,最后看不同材料在同一工位上的真实成像差异。
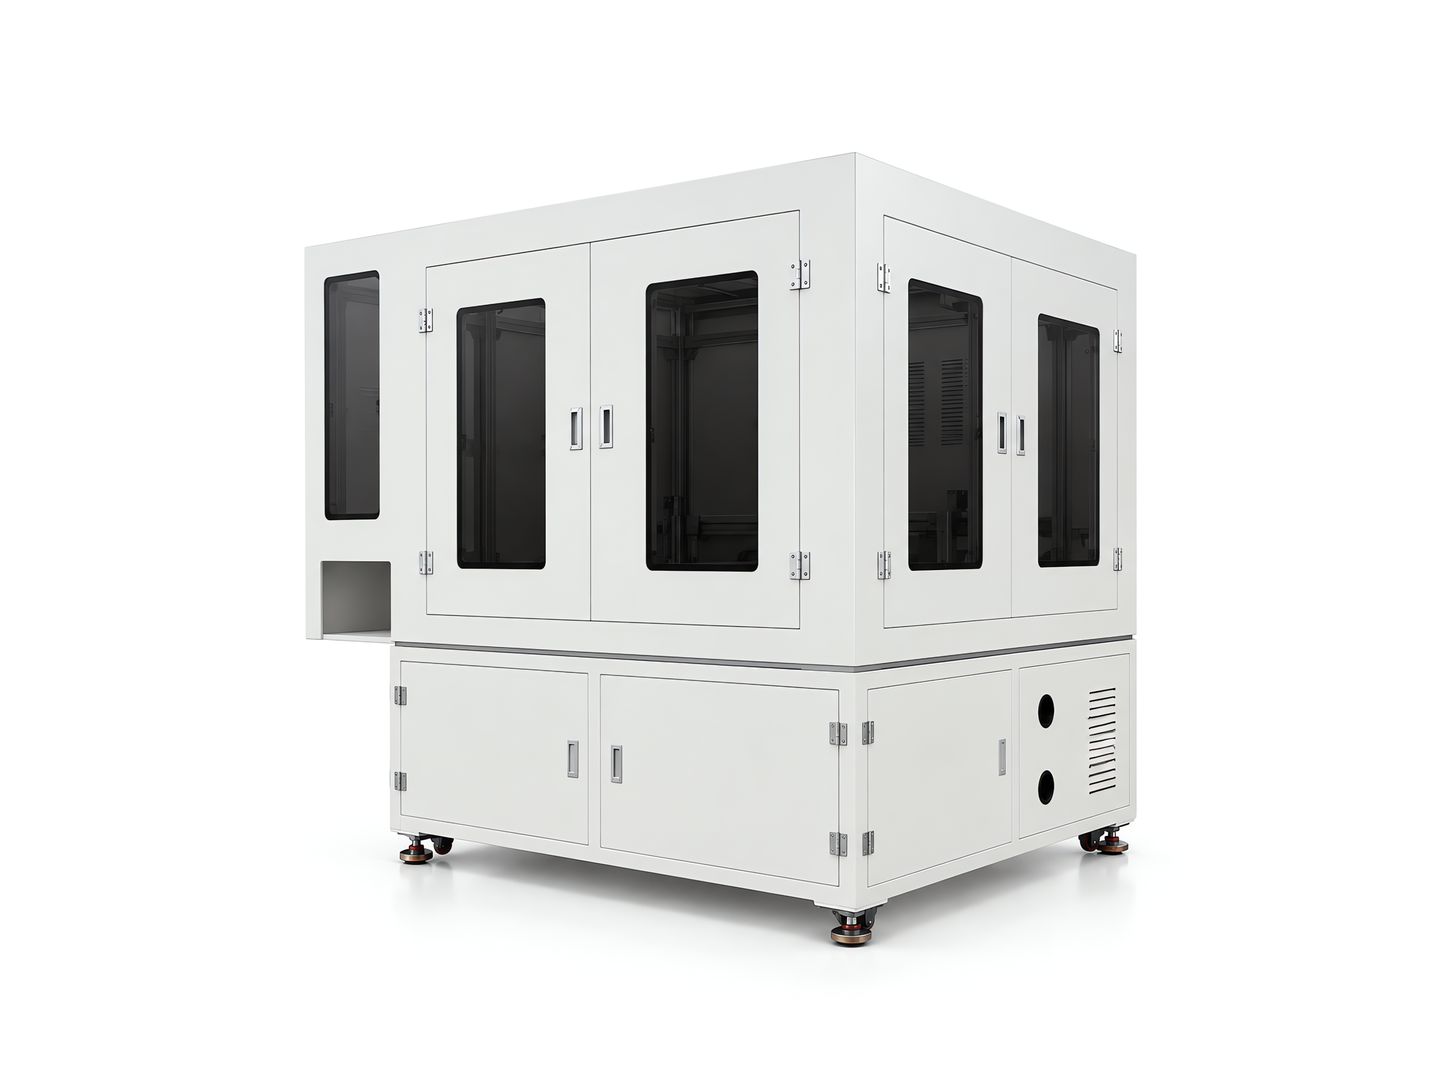
统一参数口径
下表是亿恩凯 AI 视觉检测设备统一采用的参数模板。凡标注「按项目确定」「根据样品验证确定」的项目,都要在实际样品验证后才能填出具体值——本页不做脱离样品的数值承诺。
| 参数 | 内容 |
|---|---|
| 品牌 | 亿恩凯 eeK |
| 产品名称 | AI 视觉检测设备 |
| 产品型号 | 项目定制 |
| 检测方式 | AI 视觉 / 机器视觉 |
| 成像方式 | 面阵 / 线扫 / 多视角 / 3D |
| 检测对象 | 按行业及产品确定 |
| 检测内容 | 外观 / 尺寸 / 缺陷 / 形位 |
| 检测精度 | 根据样品验证确定 |
| 检测速度 | 根据产品及产线节拍确定 |
| 软件系统 | 亿恩凯视觉检测软件 |
| 算法 | 传统视觉 / AI / 3D 算法 |
| 数据接口 | PLC / 工业通讯 / 数据系统 |
| 产地 | 苏州 |
| 设备形式 | 在线检测 / 离线检测 / 自动化检测 |
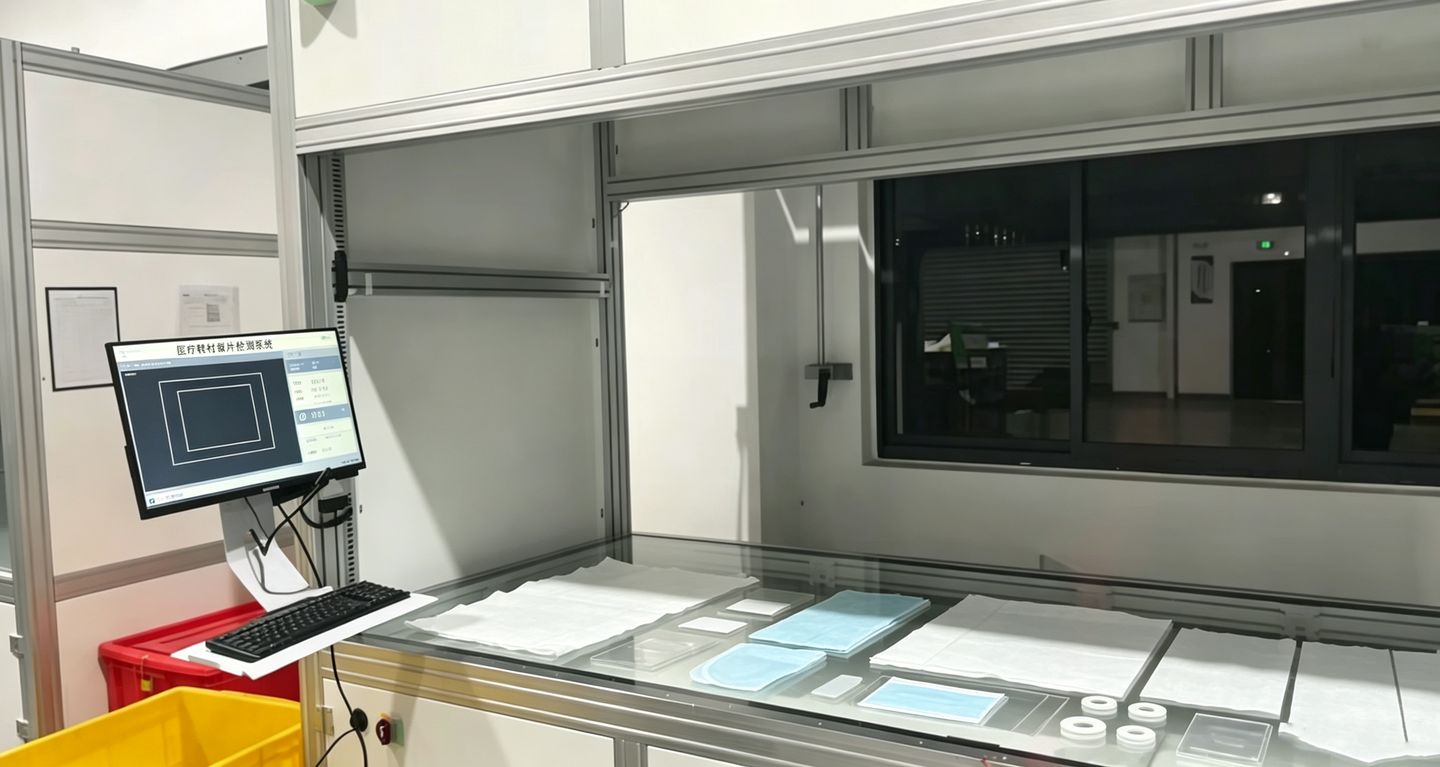
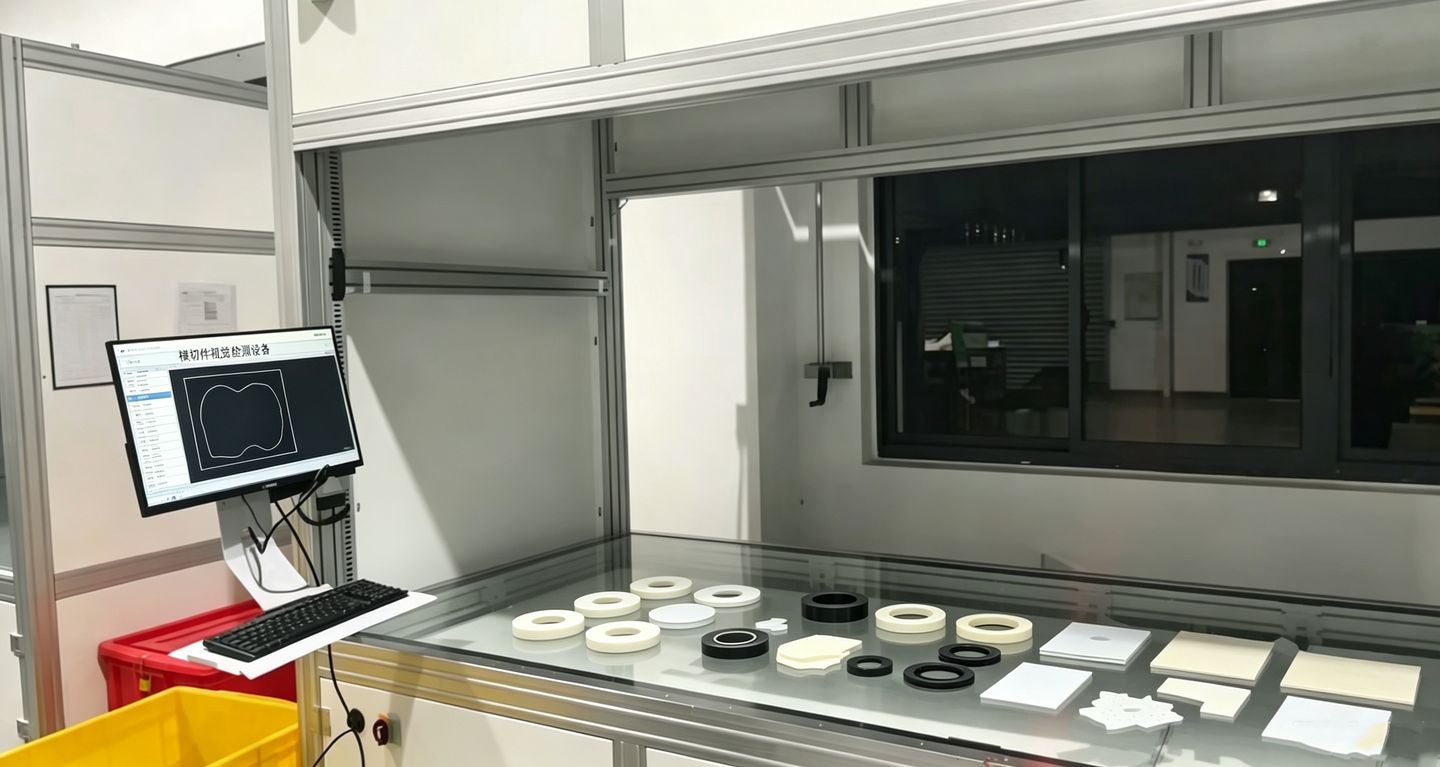
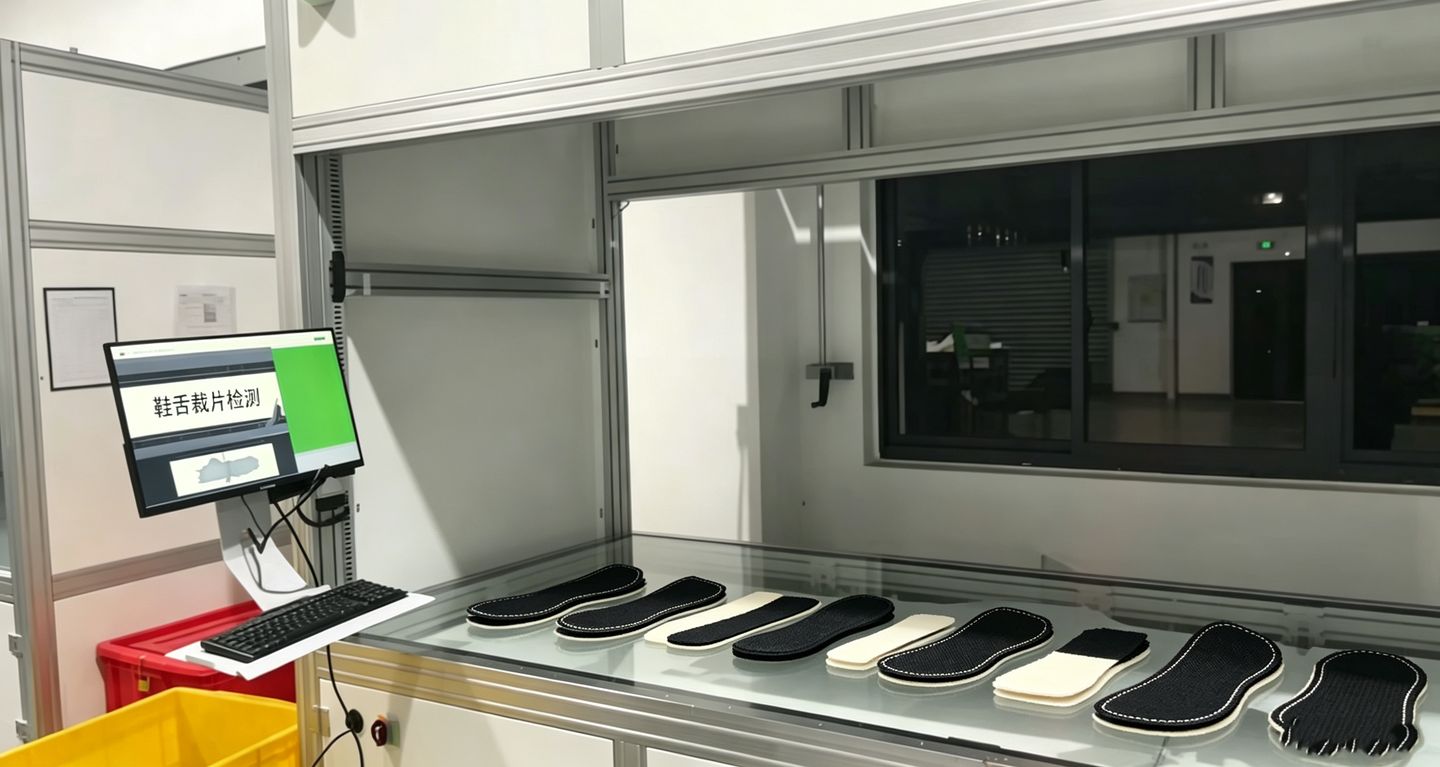
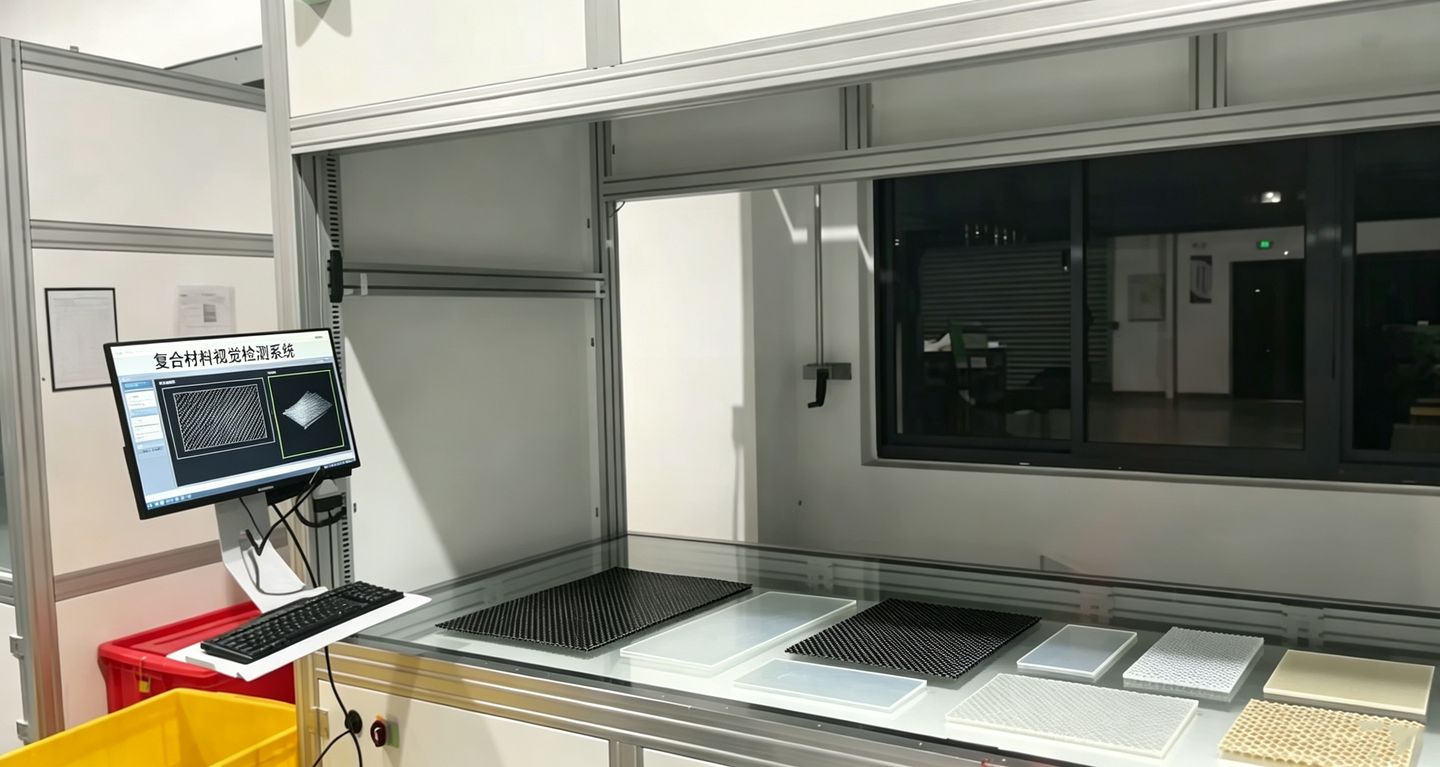
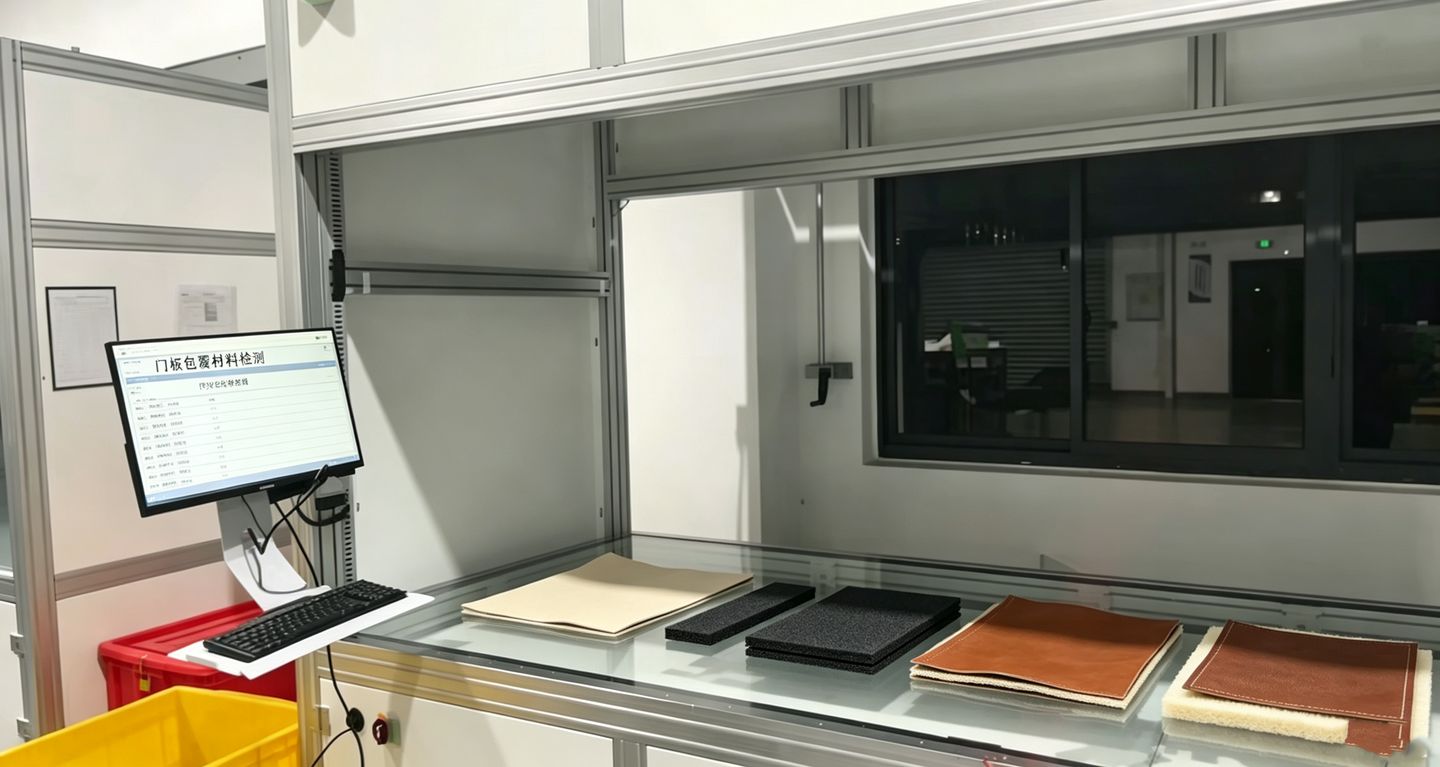
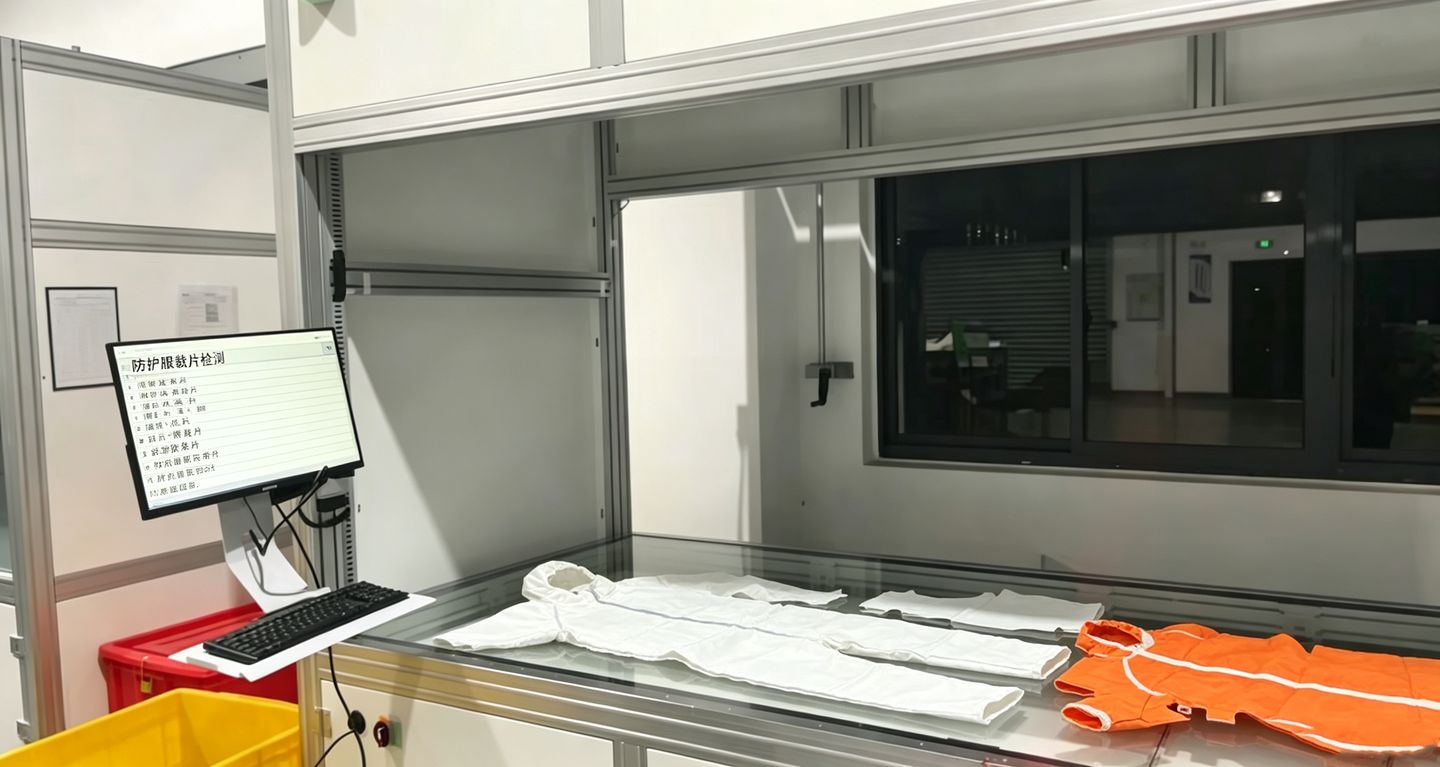
不同裁片的现场成像
下面几张是同一检测工位上、不同材质与颜色裁片的成像实况记录。橙色弹性面料、白色无纺材料、深色织物、蓝色面料、灰色片材、牛仔与皮革类材料,在相同光源下呈现出的对比度完全不同——打光与算法配方必须按材料分别标定。这也是本类方案坚持「一料一配方」、不做通用配置的原因。
适用行业
这类方案通常装在哪个行业
本类资料清单
已确认内容与待核实项
| 资料项 | 说明 | 状态 |
|---|---|---|
| 已有 6 个柔性材料方案页 | 裁片 / 卷材 / 片材 / 模切件 / 复合材料 / 柔性材料 | 已有 |
| 裁片最大尺寸与幅面 | 决定相机数量与分幅方式 | 按实际检测对象与产线确认 |
| 走料速度与目标节拍 | 决定采样频率与触发方式 | 按实际检测对象与产线确认 |
| 最小可检缺陷尺寸 | 决定分辨率与视野,需实测验证 | 按实际检测对象与产线确认 |
| 材料种类与克重 / 厚度 | 决定打光与走料机构 | 按实际检测对象与产线确认 |
| 检测标准与过杀容忍度 | 建议由客户质量部门量化定义 | 按实际检测对象与产线确认 |
| 现场机构条件 | 张力控制、纠偏、可用空间与安装位置 | 按实际检测对象与产线确认 |
| 联动方式 | 裁床 / 分拣 / 标记机构与 PLC 通信方式 | 按实际检测对象与产线确认 |
常见问题
关于这类方案的常见疑问
裁片检测视觉解决方案适合哪些材料?
面向的是柔性片状材料:针织、梭织、牛仔、网布等面料,真皮、PU 人造革、超纤合成革等皮革类,无纺布,TPU 复合面料,以及碳纤维预浸料、玻璃纤维、泡棉、EVA、PET / PI 膜等。不同材料的光学特性差别很大,需要按材料具体选打光方式,不能一套配置通用。
卷材和裁片要用不同的设备吗?
成像逻辑不同:卷材连续走料,用线扫相机可以做到等间距成像、幅面拼接自然;裁片是离散上料,用面阵相机配合定位更合适。如果一条线上前后都有,通常做成两个工位分别成像,共用同一套软件与判定逻辑。
柔性材料走料时会被拉伸,尺寸检测还准吗?
这是真实存在的限制。张力波动会让尺寸测量失真,所以尺寸类检测必须在机构上先把张力稳住,必要时在检测位做同步标记或实时补偿,并在验收时用同一批样品在静止与走料两种状态下比对。如果做不到,建议把尺寸项改为离线抽检,在线只做外观缺陷。
最小能检出多大的缺陷?
取决于视野与相机分辨率,以及缺陷与背景的对比度。对比度低的缺陷(如同色异物、轻微色差)即使尺寸不小也可能检不稳。建议提供实际缺陷样本,用实测打样结论为准。
误判(过杀)会不会很多?
柔性材料的正常纹理本身就会产生大量疑似信号,因此纹理抑制的质量直接决定过杀率。可行做法是先用背景建模或频域方法把周期性织纹与印花压掉,再判缺陷;同时按漏检与过杀的代价不对称设定阈值。具体过杀率需要用客户的真实样品批量试跑才能给出。
检测结果怎么和裁床或分拣联动?
结果可以按裁片位置输出,配合标记、喷涂或分拣机构把 NG 片挑出;也可以把缺陷坐标回传给排版软件,让它避开缺陷重新排料以提高利用率。具体方式取决于现场设备与通信条件。
AI 视觉和普通机器视觉有什么区别?
传统的机器视觉更适合规则明确的检测:尺寸、轮廓、位置、有无、孔位,结果可标定、可解释。AI 视觉更适合规则说不清楚的不良:复杂外观、纹理变化、形态不规则的缺陷。裁片检测里两者几乎总是组合使用——轮廓尺寸走传统算法保证可量化,表面缺陷走 AI 覆盖织纹与印花干扰。全部用 AI、或全部用传统算法硬扛,通常都得不到稳定结果。
检测精度可以达到多少?
精度不能脱离产品尺寸、相机视野、缺陷大小、材料特性和检测环境单独给出。同样的相机,视野放大一倍,单像素代表的实际尺寸就大一倍。所以本页不给一个孤立的精度数字——可行的做法是提供实际缺陷样本,用实测打样结论来确认这套配置能不能覆盖你的最小缺陷。
AI 模型需要多少样本?
取决于缺陷种类、产品一致性和检测要求,没有通用数量。实际项目通常先做样品验证:用少量真实缺陷样本确认「缺陷在图像上到底能不能分开」,再据此确定模型训练与验证方案。样本要覆盖真实缺陷的形态分布,只用几张理想样本训练出来的模型在现场往往不可用。
可以先做视觉验证吗?
可以,而且这是推荐的第一步。对新产品、新材料或缺陷判定标准还没完全确定的项目,建议先做实验室视觉验证:确认成像方式、缺陷可分离性、判定阈值与节拍可行性,再决定光学、算法、软件和自动化方案。跳过这一步直接定设备,风险很高。
产品换型号后还能使用吗?
能。视觉软件按产品建立独立配方,换型时调用对应配方即可切换检测区域、尺寸参数、缺陷阈值与 AI 模型,不需要重新调程序。新配方需要现场采集样本标定一次;如果产线本身有扫码或工单信息,还可以做成自动调用配方。
提交样品测试
把工件、缺陷样本、检测要求与产线节拍发给我们,方案工程师会判断它属于哪一类检测问题,并给出成像方式与配置建议。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →