产品简介
防护类服装对「不可见的缺陷」容忍度最低
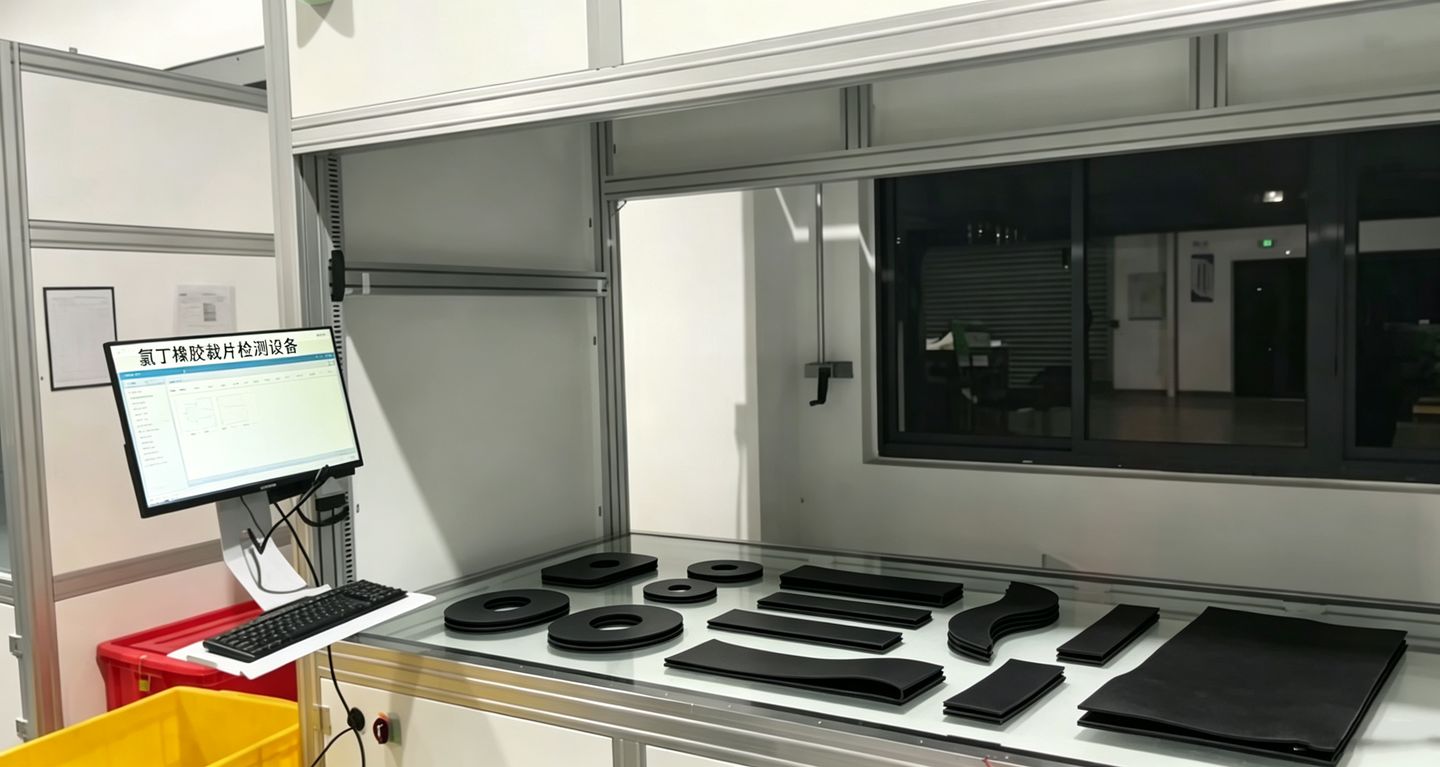
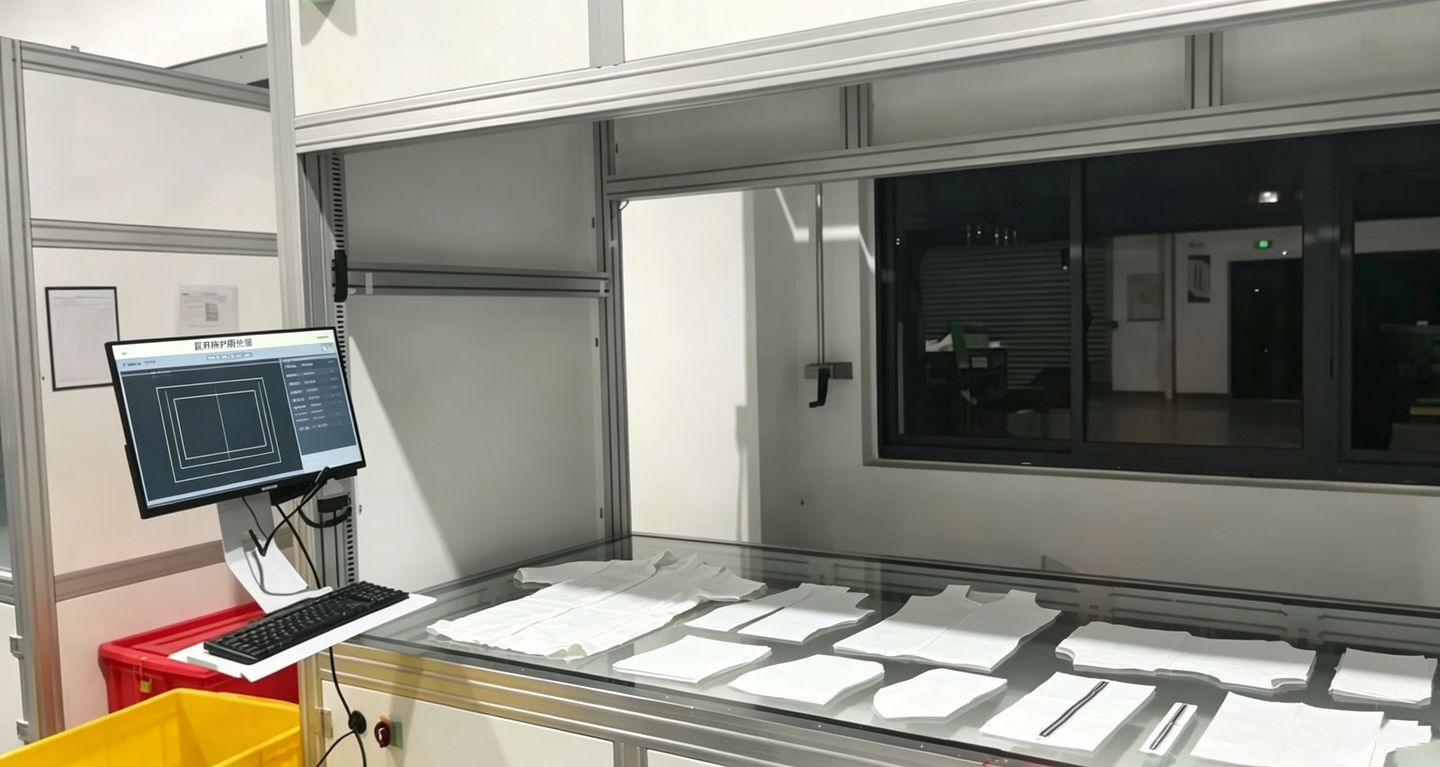
特种服装 AI 视觉检测设备用于防护服、防火服、阻燃服、防静电服、防化服、防寒服、防刺服等特种服装的裁片与面料检测,通过工业相机与光源识别破损、孔洞、涂层不均、脱层、异物与缝制缺陷并输出 OK/NG,替代人工目检。
特种服装与普通服装最大的区别是:它的失效代价高。防护服破一个洞、阻燃层有一处漏涂,外观上可能完全看不出来,但功能已经失效。这类缺陷靠人工目检很难稳定发现,因为「看不出来」正是问题本身。
因此特种服装的检测重点和普通服装不一样:普通服装更关注外观是否好看,特种服装更关注结构是否完整、涂层是否连续、层间是否结合。这往往需要透光、多角度或多次成像才能确认。
算法层面,这类检测的难点在于「合格品也可能有纹理与褶皱」,所以更依赖缺陷分割与形态特征,而不是简单的灰度阈值。
- 覆盖品类:防护服 / 防火服 / 阻燃服 / 防静电服 / 防化服 / 防寒服 / 防刺服
- 检测重点:结构完整性 > 外观美观度
- 关键缺陷:破损、孔洞、涂层漏涂、脱层
- 判定策略:关键缺陷零容忍,一般缺陷按面积分级
核心功能
设备能做什么、做到什么程度
结构完整性优先
针对防护类服装,重点判定破损、孔洞与涂层连续性,而非单纯外观。
透光成像查孔洞
对薄型防护材料,透射光成像能高效显形孔洞与缺料。
涂层与脱层检测
复合与涂层材料可检测涂层不均、气泡与层间分离。
缝制质量检查
在缝制工位检查跳线、漏缝、线迹不连续。
缺陷分级处置
关键缺陷直接判 NG 并报警,一般缺陷按面积与位置分级处理。
全流程留痕
检测图像与判定结果存档,支撑批次追溯与质量追溯。
检测对象
防护类
防护服、防化服、防静电服,重点在破损、孔洞与涂层连续性
阻燃类
防火服、阻燃服,重点在阻燃层是否完整、有无漏涂
保暖与特种类
防寒服、防刺服、军警装备,涉及多层复合结构
辅料与部件
防护头套、手套、护具等小件的外观与结构检测
检测缺陷
| 缺陷类型 | 风险等级 | 检测关注点 |
|---|---|---|
| 破损 / 孔洞 | 关键 | 直接导致防护失效,通常零容忍 |
| 涂层漏涂 / 不均 | 关键 | 影响阻燃与防化性能,需特殊照明显形 |
| 脱层 / 气泡 | 关键 | 层间结合失效,复合结构常见 |
| 跳线 / 漏缝 | 一般 | 缝制工序缺陷,影响结构强度 |
| 污渍 / 色差 | 轻微 | 影响外观与验收 |
| 异物 | 一般 | 生产过程中混入的纤维或颗粒 |
| 尺寸 / 轮廓异常 | 一般 | 影响后续缝制装配 |
工作原理
- 01裁片或面料上料
- 02铺平定位
- 03触发拍照
- 04特殊照明成像
- 05关键缺陷判定
- 06一般缺陷判定
- 07缺陷分级
- 08结果输出
- 09NG 剔除与报警
- 10数据存档
成像与判定的关系
特种服装检测的核心矛盾是「不合格可能看不出来」。所以成像设计的第一目标不是「拍清楚」,而是「把失效特征变成可见特征」——用透射光让孔洞显形,用特定角度让漏涂显形,这是与普通服装检测最大的差别。
视觉系统
相机、镜头、光源、控制器怎么配
工业相机
按视野与最小缺陷尺寸选面阵或线阵;连续走料的卷材类通常用线扫相机
- 面阵相机:定拍、单张、间歇送料场景
- 线扫相机:连续走料、幅面宽、需要等间距成像的场景
- 像素当量按「最小可分辨缺陷 ÷ 期望像素数」反推,而不是先定相机
镜头
决定视野、畸变与景深;精密测量类需要远心镜头
- 普通工业镜头:成本低,适合外观检测
- 低畸变镜头:适合大幅面、边缘也要判定的场景
- 远心镜头:适合孔径、轮廓、尺寸测量
- 景深要与材料起伏、工装重复定位精度匹配
光源与打光
柔性材料的缺陷能不能拍出来,八成取决于打光
- 漫射光:均匀照明,适合色差、污渍类
- 低角度光:突出划痕、压痕、褶皱等凹凸
- 背光/透射光:突出孔洞、破损、缺料
- 同轴光/条纹光:抑制反光,适合带涂层或高反光表面
控制器与工控
算法运行、结果输出与产线联动的载体
- 工业计算机或视觉控制器运行算法
- 光源控制器实现亮度调节、频闪同步
- 与 PLC 交互完成联锁、报警、剔除
AI算法
按缺陷形态选算法,而不是按复杂度选
模板匹配与定位
先定位再判定。所有缺陷判定都建立在稳定的坐标系上。
- 形状匹配 / 灰度匹配:稳定性好,适合固定工位
- 对位后再做区域切分,避免位置漂移带来误判
Blob 与形态学分析
适合污渍、孔洞、异物这类与背景有明显灰度/颜色差异的缺陷
- 阈值分割 → 连通域统计 → 按面积/长宽/圆度判定
- 对光照稳定性要求高,需要光源与工装配合
边缘与轮廓测量
适合尺寸、轮廓、孔位、间距类判定
- 亚像素边缘提取,得到轮廓点集
- 拟合直线/圆/弧,计算长度、直径、角度、位置度
深度学习(分类 / 检测 / 分割)
适合划痕、褶皱、跳线这类形态多变、规则不好写的缺陷
- 缺陷形态不规则时,规则算法很难穷举
- 需要 OK / NG 样本训练,样本数量与覆盖度决定上限
- 可做像素级分割,输出缺陷长、宽、面积、位置
自动报警与剔除
检测结果如何作用到产线
检测结果不是只显示在屏幕上。判为 NG 的工件需要被标记位置、联动剔除或分拣,并把这一件的图像与判定结果存档,便于后续追溯与复判。
报警方式按现场习惯设定:声光报警、屏幕弹窗、PLC 置位,或者三者同时。关键缺陷与一般缺陷可以采用不同的处理策略——前者停机报警,后者只做标记。
- 01图像采集
- 02定位与区域切分
- 03缺陷判定
- 04结果合成单件 OK / NG
- 05结果送 PLC
- 06NG 剔除 / 分拣
- 07图像与数据存档
数据追溯
记录、查询与质量闭环
单件记录
每一件的判定结果、缺陷类型、缺陷位置与时间戳入库
- 支持按时间、批次、缺陷类型检索
- NG 图像可留存供复判
批次与配方
不同产品对应不同配方,换型时调用,减少人工调参
- 配方保存检测区域、阈值、算法参数
产线数据对接
与 MES / 上位系统交换检测数据
- 输出合格率、缺陷分布等统计
- 接口方式以现场系统为准
设备配置
可选配置项与选配逻辑
| 配置项 | 说明 |
|---|---|
| 适用品类 | 防护服 / 防火服 / 阻燃服 / 防静电服 / 防化服 / 防寒服 / 防刺服 |
| 检测时机 | 裁片阶段 / 成品阶段(按需求选) |
| 检测方式 | 工业相机 + 专项光学方案 + AI 算法 |
| 关键缺陷处置 | 报警 / 停机 / 标记(可配置) |
| 检测速度 | 按实际检测对象与产线确认 |
| 检测精度 | 按实际检测对象与产线确认 |
| 通信方式 | I/O · TCP · RS485 · Modbus · S7 · Profinet |
| 外形与防护 | 按现场确认 |
应用行业
这台设备通常装在哪个行业
适用材料
可检测的材料类型
常见问题
防护服上很小的孔洞能检出来吗?
防护服是成品检测还是裁片检测?
涂层不均和漏涂用什么方式检测?
关键缺陷和一般缺陷怎么区分处理?
设备检测速度和产线节拍能匹配吗?
需要提供什么资料?
提交样品测试
特种服装的关键缺陷往往「看不出来」,更需要实物验证。请提供含关键缺陷的 NG 样品,我们做针对性成像测试。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →