缺陷概述
软材表面的凹凸变形,低角度光显形;难点在区分设计褶与真压痕
褶皱与压痕是软性材料表面的局部凹凸变形:褶皱多为折叠或松弛形成的隆起/凹陷,压痕是受压产生的局部塌陷。在低角度光下,这些凹凸因阴影与亮边而显形。机器视觉据此判定;主要风险是把材料设计的褶皱、纹理误判为缺陷,且临时运输褶皱与永久压痕的处置也不同,阈值需由质量部门定义。
褶皱与压痕在图像上都是「高度不平」的局部,低角度光下呈现连续的亮暗过渡带,与周围平整区域形成对比。褶皱的走向常较随机、呈隆起;压痕则多为规则形状的塌陷,例如包装挤压出的方框印、卷芯处的同心压印。
这类缺陷极易与「设计性褶皱/纹理」混淆。许多包覆件、时装面料本身就带褶皱设计或压纹,属正常外观。判定必须知道该材料的正常表面状态,只把非预期的、破坏外观一致性的褶皱压痕列为可疑。
临时褶皱与永久压痕的处置不同:运输折印可能在展平后消失,而受压定型后的压痕往往不可逆。视觉系统可检出「当前是否存在压痕」,但是否可恢复需结合后道整平工艺判断,建议由质量部门分别定义判废标准。
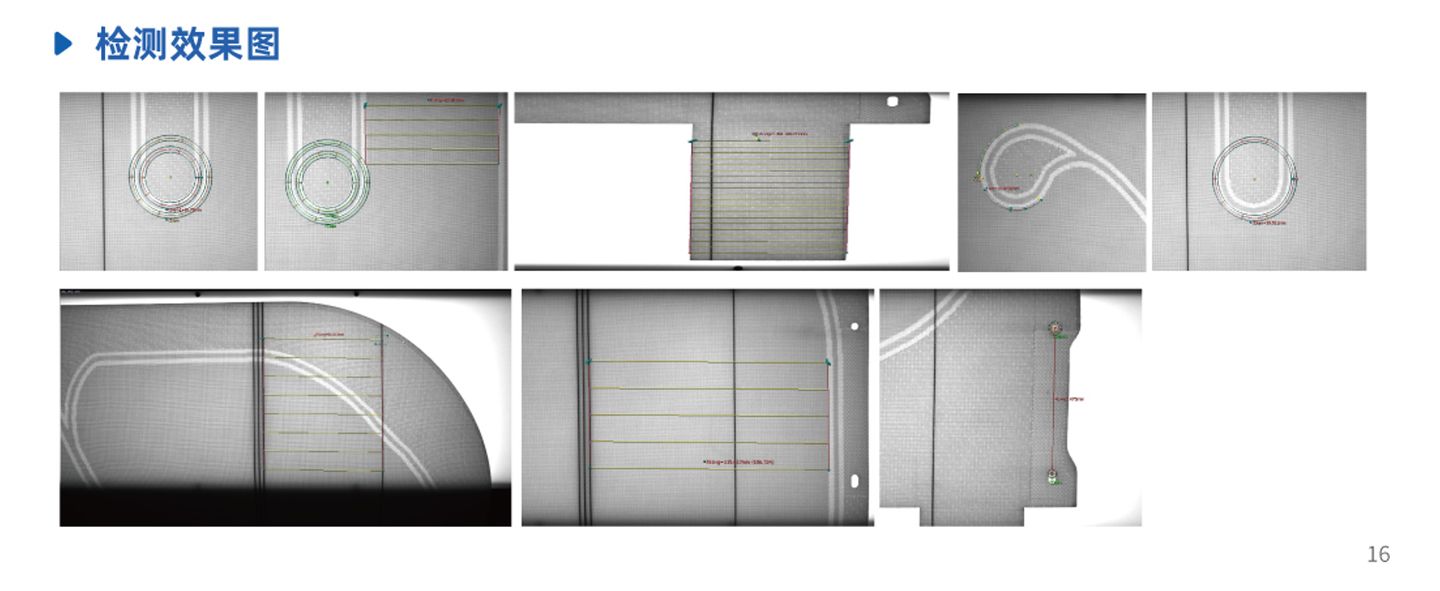
产生原因
知道成因才知道该在哪个工位设卡
- 仓储运输:卷装/叠放受压形成压痕,折叠产生临时褶皱
- 上料张力:送料松紧不均导致松弛褶皱
- 包覆工艺:贴合不实、烘烤定型不足留下压印
- 设计性褶:褶皱设计、压纹纹理属正常,需排除
- 工装接触:治具压印、定位销压痕
成像要点
能不能检出,先看拍不拍得出来
低角度光
掠射光放大凹凸阴影,最适合褶皱与压痕显形
光度立体
多方向打光合成法线/高度图,量化凹凸程度
3D 高度信息
直接测局部塌陷深度,区分平整与压痕
设计排除
注册正常褶皱/压纹,排除设计性表面状态
判定方式
判定以「非设计区域的局部凹凸」为核心。先排除设计褶皱/压纹,再对显著图上的凹凸带统计走向、面积与最大深度(高度信息)。破坏外观一致性的非预期褶皱压痕才判为缺陷。
阈值偏置:外观件上轻微褶皱可整平放行,深压痕不可恢复则判废,代价不对称,判废线应由质量部门按材料与用途定义并随配方保存。临时褶皱是否计入需结合后道工艺明确。
| 判定维度 | 说明 |
|---|---|
| 深度 | 高度/法线测得的局部塌陷或隆起量 |
| 面积 | 褶皱压痕的覆盖范围 |
| 走向 | 是否随机非预期,设计褶皱需排除 |
| 可恢复性 | 临时折印与永久压痕分级处置,由工艺判定 |
| 位置 | 外观面与隐藏面采用不同判废标准 |
适用算法
凹凸显著图
低角度光/光度立体合成凹凸图,显形褶皱压痕
- 多方向避盲区
- 量化高度
线状/带状提取
提取连续亮暗带并统计走向与面积
- 区分随机褶皱与规则压痕
- 按面积过滤
设计排除
配准排除已知褶皱设计与压纹
- 避免设计褶误杀
- 换型调用配方
常见材料
常见行业
常见问题
褶皱和压痕在图像上怎么区分?
设计的褶皱会被误判吗?
临时运输褶皱算缺陷吗?
压痕深度怎么测?
包覆件压痕好检吗?
最小能检多浅的压痕?
换材料型号要重设吗?
提交样品测试
褶皱与压痕检测靠低角度光与高度信息显形,并区分设计褶皱与真压痕。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →