方案概述
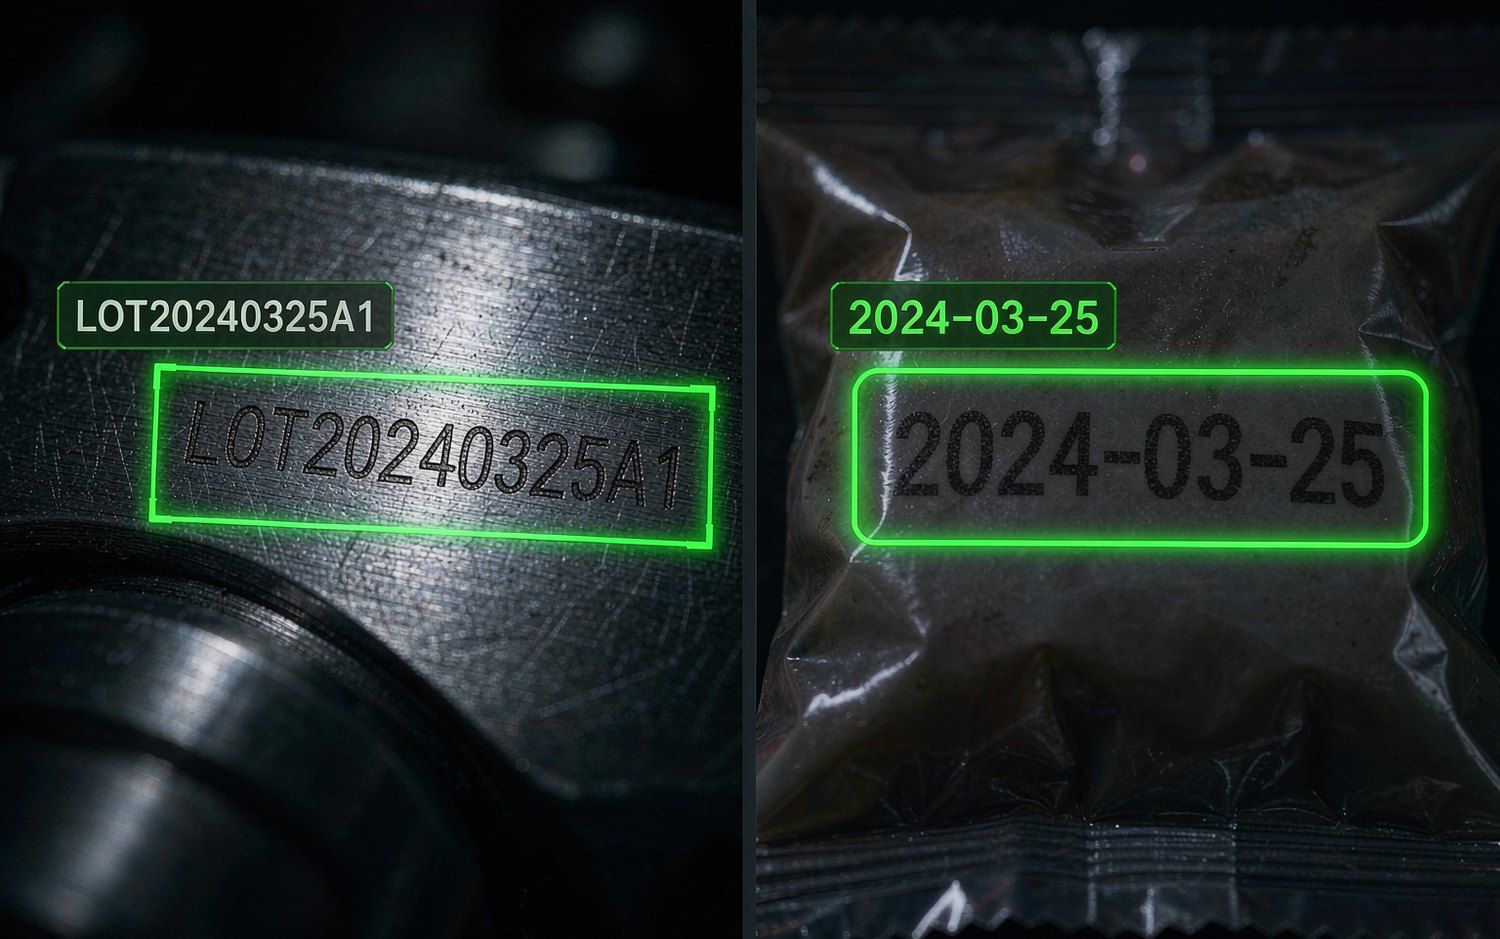
工业 OCR 字符视觉检测:识别产品表面的印字、喷码、刻字与批次信息,判断字符是否存在、是否清晰、内容是否正确,可与预期内容比对后输出 OK/NG。 方案由成像、算法与联动三部分组成,判定阈值需按漏检与误杀的代价不对称来偏置,并以实测打样结论为准。
工业 OCR 与文档 OCR 的区别在于:工业现场的字符可能印在曲面、金属、塑料上,可能有反光、油污、低对比度,也可能被喷歪、印浅、重影。识别率高不高,很大程度上取决于光学条件而不是算法本身。
在检测场景中,OCR 通常不只是「读出字符」,还要回答三个问题:字符在不在(有无漏印)、内容对不对(是否与工单一致)、质量够不够(是否清晰可读)。三个问题的判据各不相同。
检测内容
「工业 OCR 字符视觉检测」在现场具体要核验的项目,按常见情形列出
字符有无
- 喷码漏印
- 刻字缺失
- 批次码未打
- 序列号漏印
内容比对
- 型号不符
- 批次错误
- 序列号重复或跳号
- 日期格式异常
质量判断
- 字符模糊
- 印字残缺
- 重影
- 深浅不均
位置检查
- 字符位置偏移
- 超出指定区域
- 压到边缘
- 角度倾斜过大
多区域识别
- 主标 + 副标
- 多面印字
- 一维码 + 字符
- 标签内多字段
易混淆字符
- 0 与 O
- 1 与 I
- 8 与 B
- 5 与 S
检测方式
从触发采集到结果输出,判断是怎么做出来的
- 01工件到位触发
- 02图像采集
- 03字符区域定位
- 04字符分割与识别
- 05与预期内容比对
- 06质量与位置判定
- 07输出 OK / NG
- 08PLC 联动
- 09放行 / 隔离
让 OCR 稳定的第一手段是打光:印字与背景的对比度决定了识别难度上限。金属件上的刻字常用同轴光或低角度掠射光来凸显凹凸;喷码则常用漫射光避免反光淹没字符。
第二手段是限定识别范围:让设备只在指定区域(ROI)内识别,并限制字符集(如只允许数字、只允许固定长度),可以显著降低误识别率。工业 OCR 不需要通用性,只需要在这个工位上稳定。
判定与联动
结果怎么判、怎么传给产线
| 识别情况 | 判定 | 联动动作 |
|---|---|---|
| 识别出字符且与预期一致 | OK | 放行 |
| 未识别到字符 | NG | 按漏印处理 |
| 识别到字符但与预期不符 | NG | 按错印处理,并提示核对工单 |
| 识别置信度低 / 清晰度不足 | 复检 | 重拍或人工确认 |
「识别置信度低」与「内容不符」应该分开处理:前者多半是成像或印字质量问题,后者多半是工单或物料问题。混在一起会让现场排查失去方向。
对易混淆字符(0/O、1/I)建议在识别后增加业务规则校验,例如校验位、固定前缀、长度规则。规则校验比单靠算法区分字符更可靠。
相关检测对象
按对象查看更具体的对象特点、判据与光学注意事项
适用行业
这些行业中已有对应检测需求的场景
常见问题
选型与实施中最常被问到的问题
金属表面刻字能识别吗?
可以,但需要针对刻字的凹凸特征设计打光(掠射光、同轴光是常用选择)。金属反光是主要干扰,通常还需要调整安装角度,让镜面反射不进入镜头。
曲面上的字符能识别吗?
可以,但曲面会导致字符形变和局部失焦,需要在安装角度、景深与打光上做针对性设计。曲率过大时可能需要分次拍摄或使用多相机。
OCR 和读码有什么区别?
读码是把条码 / 二维码解码成字符串,鲁棒性高、速度快;OCR 是从图像直接识别人类可读字符,灵活但对成像质量更敏感。具体选哪个取决于产品上印的是什么,以及是否有编码冗余的需求。
识别率能保证多少?
任何未经过实物验证的识别率承诺都不可靠。识别效果与字符尺寸、对比度、印字工艺、打光与安装方式共同相关,应通过实际样品测试来确认,而不是从算法指标推算。
这套方案的判定标准怎么定?
「识别置信度低」与「内容不符」应该分开处理:前者多半是成像或印字质量问题,后者多半是工单或物料问题。混在一起会让现场排查失去方向。 对易混淆字符(0/O、1/I)建议在识别后增加业务规则校验,例如校验位、固定前缀、长度规则。规则校验比单靠算法区分字符更可靠。
检测方式是什么?
让 OCR 稳定的第一手段是打光:印字与背景的对比度决定了识别难度上限。金属件上的刻字常用同轴光或低角度掠射光来凸显凹凸;喷码则常用漫射光避免反光淹没字符。 第二手段是限定识别范围:让设备只在指定区域(ROI)内识别,并限制字符集(如只允许数字、只允许固定长度),可以显著降低误识别率。工业 OCR 不需要通用性,只需要在这个工位上稳定。
这套方案适用于哪些检测对象?
按对象查看更具体的对象特点、判据与光学注意事项,共覆盖 标签有无检测、PCB 元件有无检测、端子有无检测、连接器有无检测 等 8 类常见对象。
这套方案能不能替代人工?
视觉检测替代的是重复性的目视判断,而不是全部人工。典型分工是:视觉承担逐件的全检与判定,人工负责复判边缘样本、处理换型与异常,以及维护光学与工装。实际投入多少人配合,取决于自动化程度与复判策略。
怎么验证这套方案是否可行?
请提供印有字符的实际产品样品(含正常件与已知漏印、模糊件),工程师会在实际光学条件下测试识别效果。
提交样品测试
请提供印有字符的实际产品样品(含正常件与已知漏印、模糊件),工程师会在实际光学条件下测试识别效果。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →