什么是有无检测
不是简单拍照,而是「采集 → 识别 → 判断 → 输出结果 → 自动化联动」的完整链路
EEK-SV5205C 是一款面向工业自动化场景的视觉有无检测设备,用于判断零件有无、缺件、漏装、错装、装配确认以及数量与状态。它在一台设备内集成 500 万像素视觉采集、AI 异常检测与 AI 分类、OCR、条码二维码与模板匹配,本机完成训练与推理,检测结果输出 OK / NG,并可通过 I/O、TCP、RS485、Modbus、S7、Profinet 与 PLC 及产线设备联动。
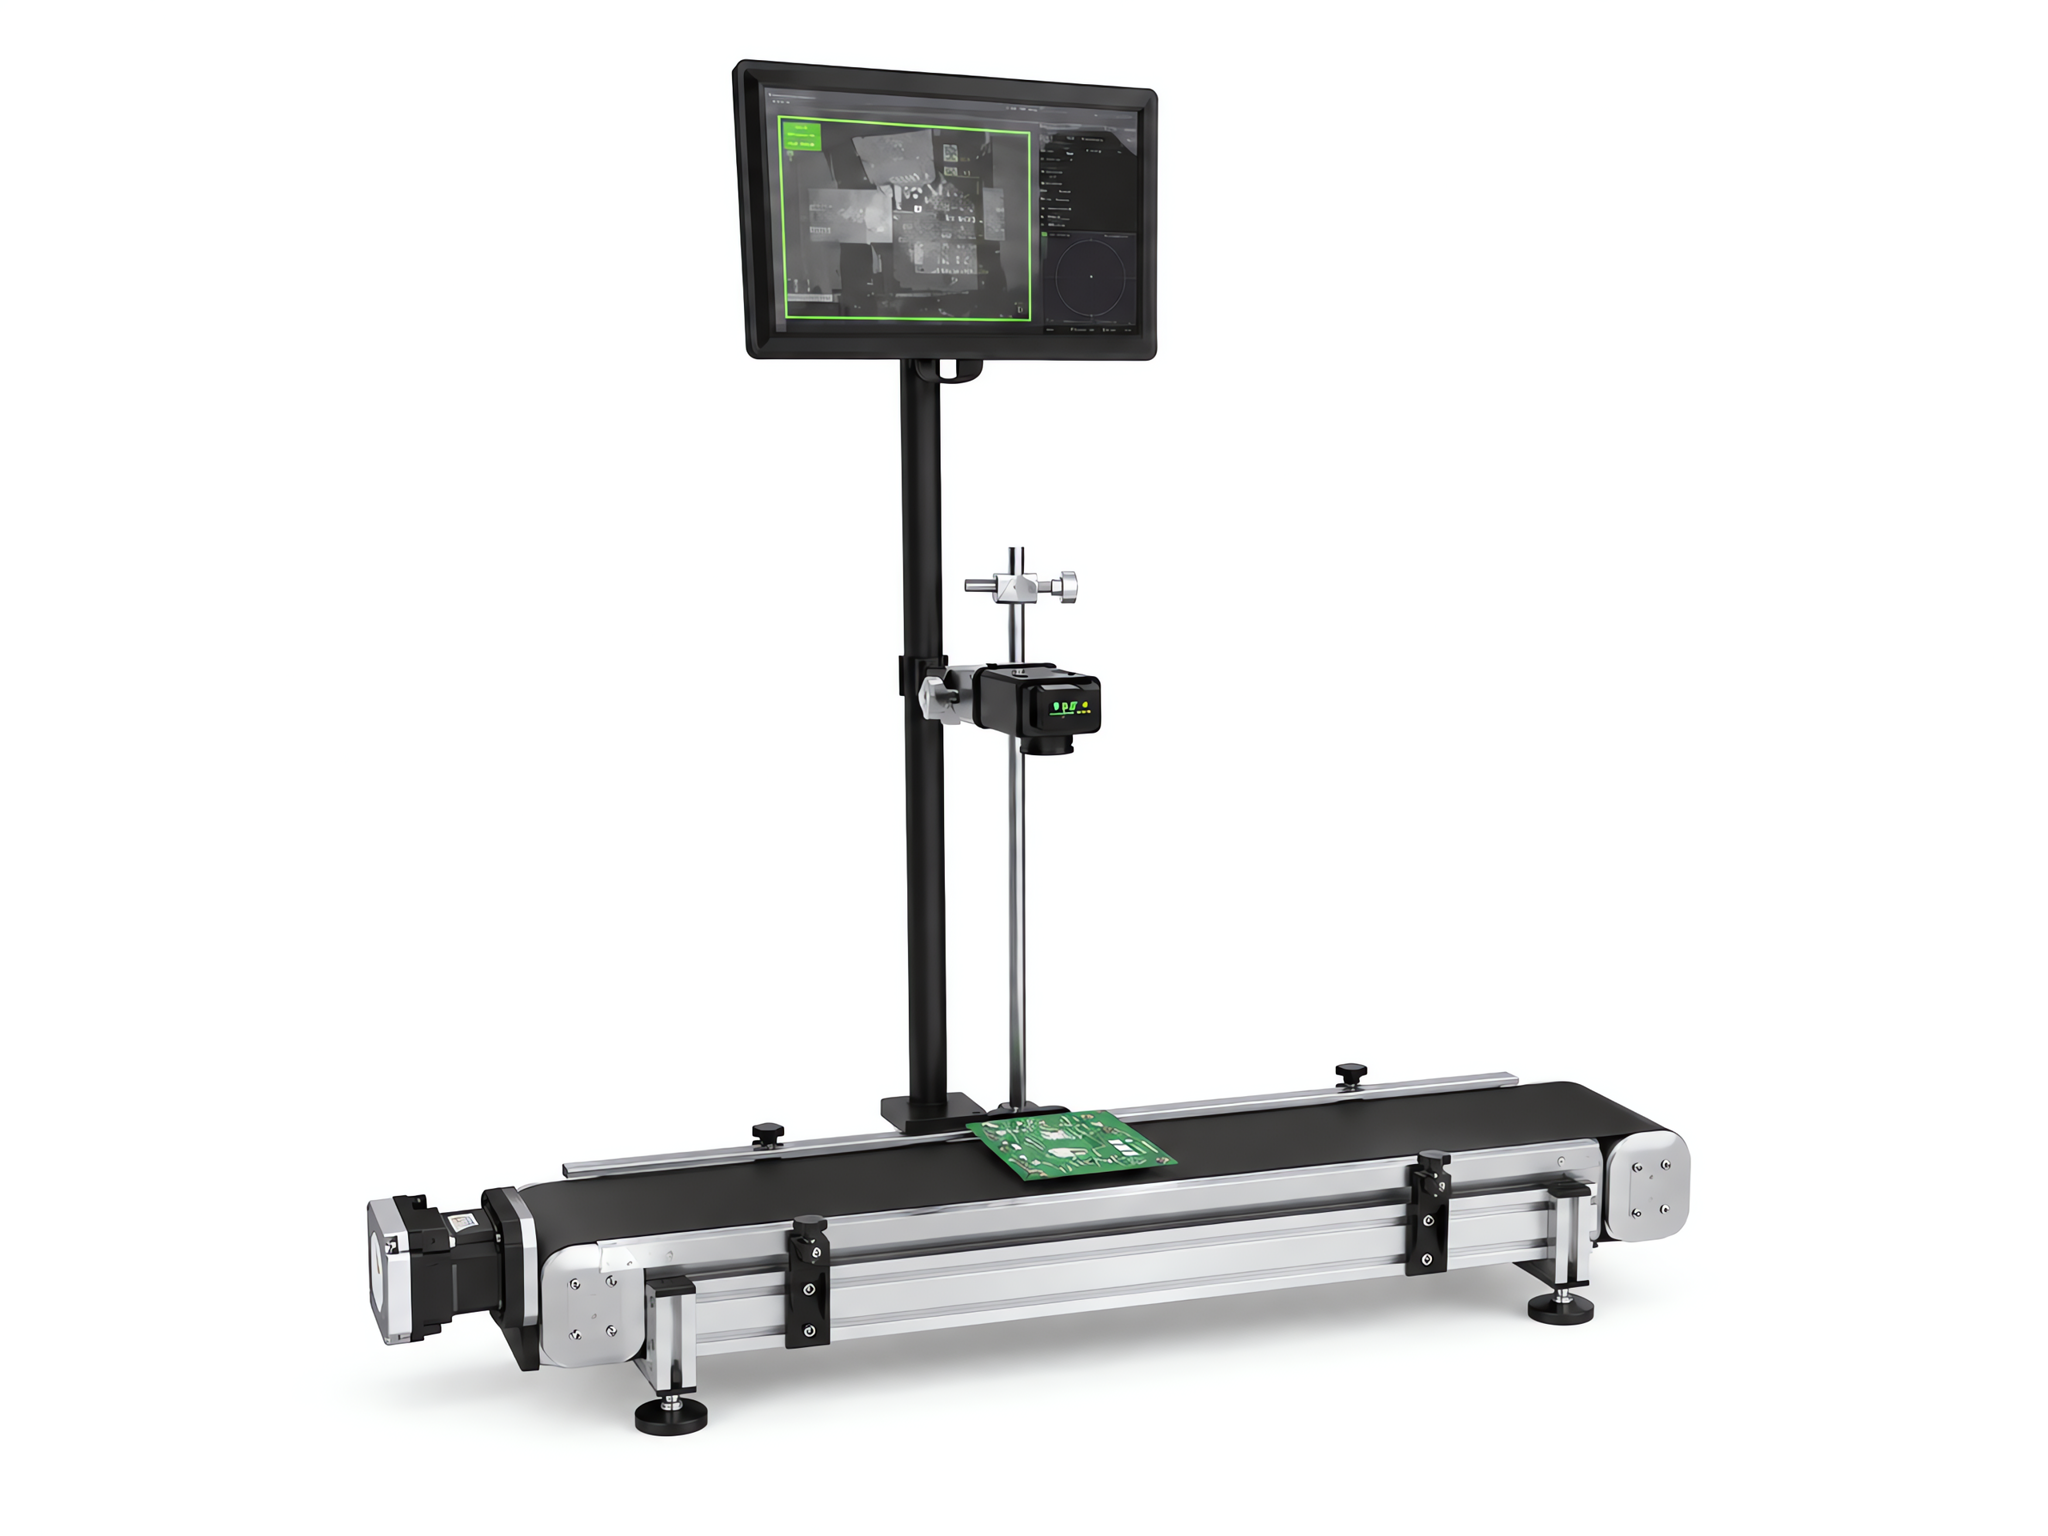
工业视觉有无检测,是在自动化生产过程中,用视觉方式判断「零件在不在、有没有少、装没装、装得对不对」的检测方式。
它和普通拍照的区别在于:相机采集图像之后,还要经过图像处理、目标定位与 AI 判断,最终输出一个能直接驱动产线的 OK / NG 结果。检测不再是「给人看」,而是「给设备用」。
- 发生在生产过程中:检测对象是零件、组件、产品与包装内容,检测点就在加工、装配、包装等真实工序上
- 判断的是状态:有无、缺件、漏装、错装、装配确认、数量与位置,都属于「状态判断」,而不是尺寸测量
- 结果可直接使用:OK / NG 经 I/O、TCP、RS485、Modbus、S7、Profinet 输出给 PLC、机器人、输送线与剔除机构
- 过程可追溯:检测结果与图像可按需留存,便于现场判定与质量追溯
检测闭环
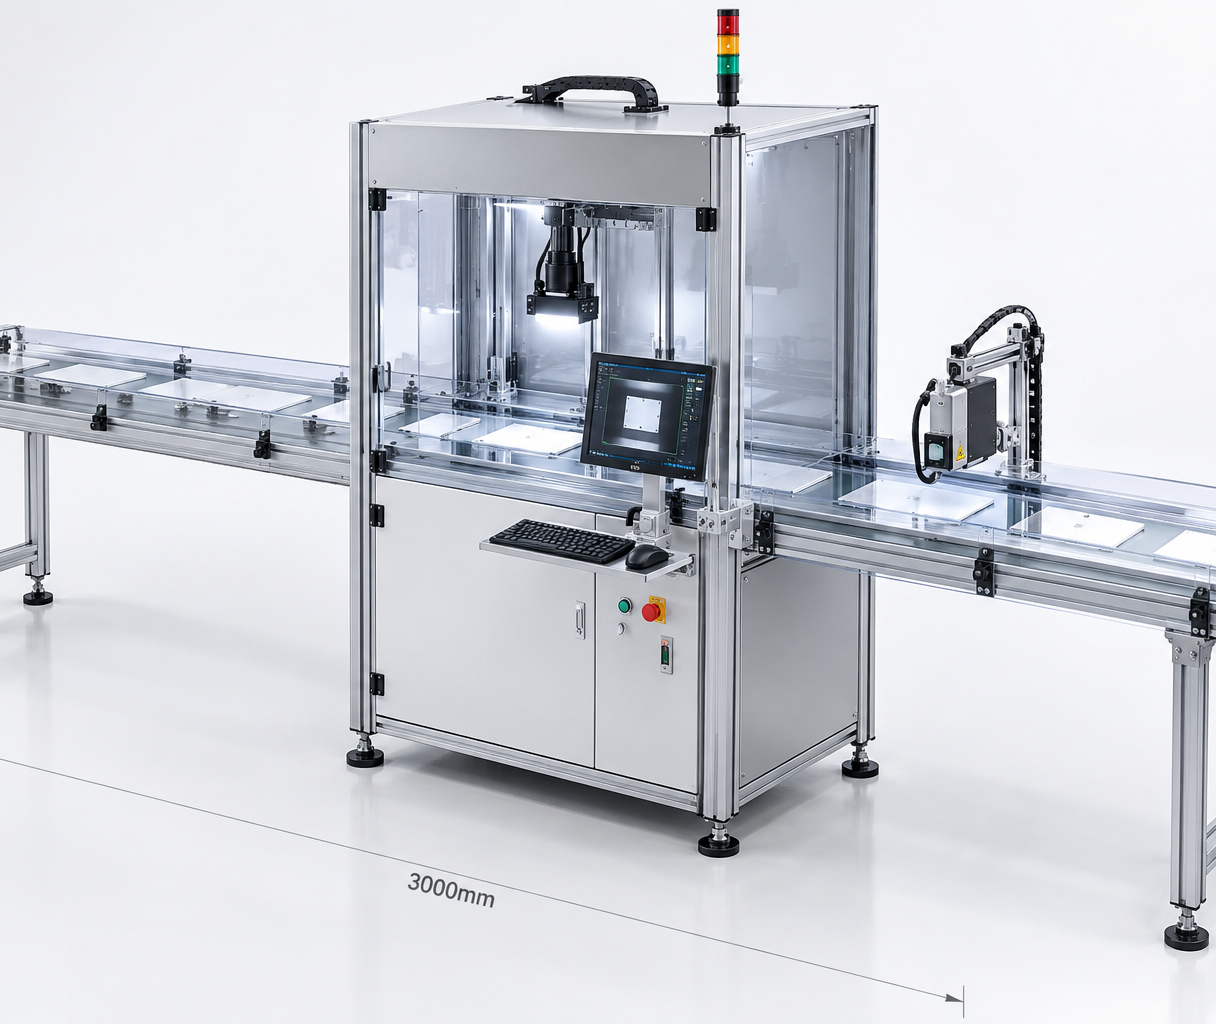
从工件进入到放行、剔除,视觉检测是产线上完整的一环,而不是一台孤立的相机
- 1工件进入来料到位,由输送线、转盘、上料机构或机器人送到检测位
- 2视觉采集相机触发采图,光源按工件材质与检测项配置
- 3图像处理图像增强、去噪与感兴趣区域(ROI)处理
- 4目标定位模板匹配定位工件与检测区域,消除来料位置偏差
- 5AI 视觉判断按检测项调用对应算法完成识别与判定
- 6状态判定有无 / 缺件 / 漏装 / 错装 / 数量 / 装配状态判定
- 7OK / NG 输出单次检测输出一个明确结论,而不是一张图片
- 8PLC / 工业通信结果经 I/O、TCP、RS485、Modbus、S7、Profinet 下发
- 9放行 / 剔除 / 报警联动下一工序、剔除机构,或报警停机
闭环里的每一环都要按现场条件定:光源怎么打、相机装在哪里、需要判定哪些项、NG 如何处置,取决于工件与产线,而不是固定套路。
可以检测什么
同一台设备通过配置不同算法完成多个检测项,也可以在一台设备上组合使用
判断指定位置是否存在零件
判断应交件数是否存在缺失
判断装配工序中是否有零件未装入
判断是否装入了错误型号或错误方向
确认装配动作是否完成、是否到位
对散装或成排零件进行计数
判断零件位置与姿态是否符合要求
判断标签有无、位置与贴附状态
识别型号、SN、批次、日期等印刷或刻印字符
读取一维码并输出内容
读取 QR / DM 等二维码,支持密集多码
发现表面异常、污损、压伤等状态异常
按型号、类别或 OK / NG 自动分类
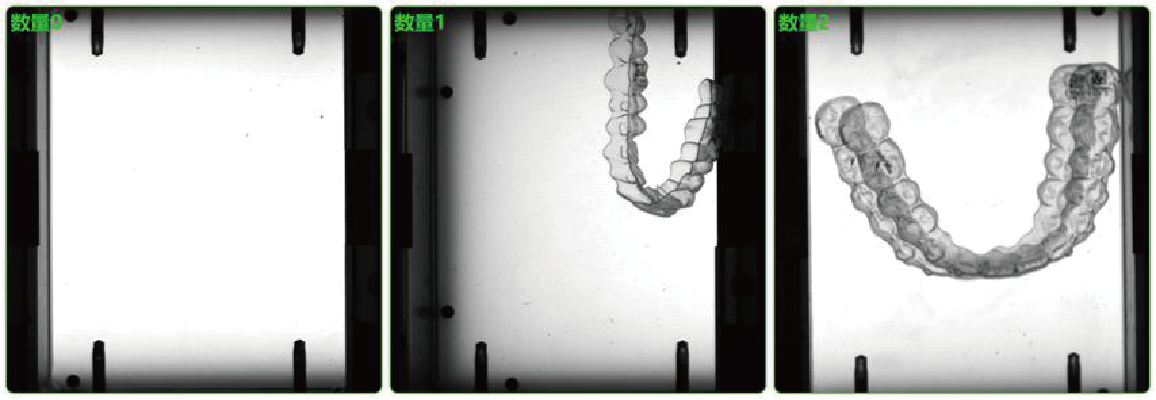
AI 视觉算法
异常检测、分类、OCR、读码、模板匹配五类算法可在设备端完成推理并实时输出结果,无需依赖云端
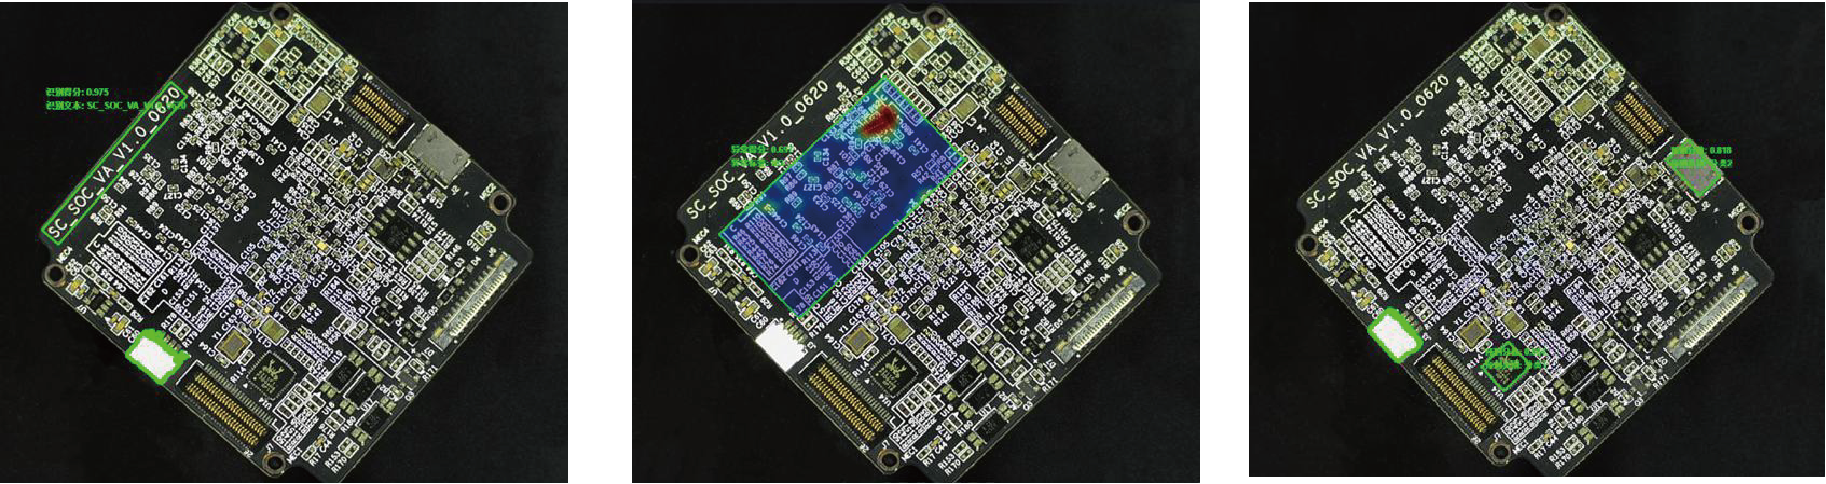
AI 异常检测用于缺件、装配异常、表面异常等状态判断
不需要收集大量缺陷样本,用少量正常 / 异常示例即可建模。推理时输出异常热力图,异常位置与范围直观可见,便于现场判定与追溯。
- 样本门槛低:少量示例即可启动建模,产品换型时补拍即可更新
- 定位直观:异常区域以热力图形式标注,判定依据看得见
- 适配面广:缺件、装配异常、表面异常等状态类问题可用同一思路覆盖
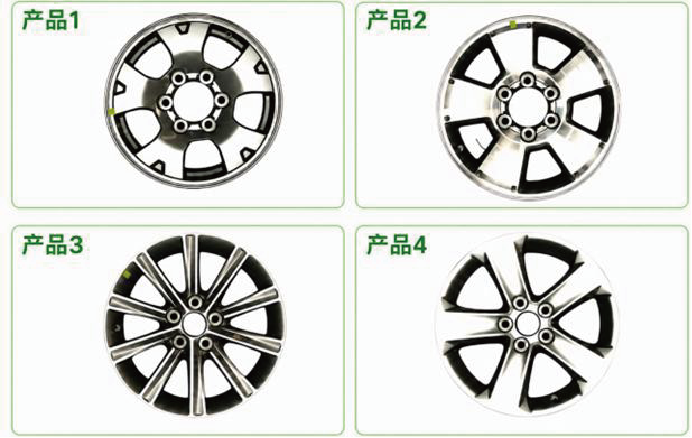
AI 分类用于产品型号、OK / NG、外观类别、零件类别判断
按图像特征识别产品型号与状态,适用于多品种混线生产:新增型号只需追加训练图,即可快速上线,配合 OK / NG 二分类实现自动分选。
- 换型方便:新增类别追加样本即可,不必重建整套方案
- 抗干扰:自动提取关键特征,减少背景与位置变化的干扰
- 可组合:可与模板匹配组合,先定位再分类
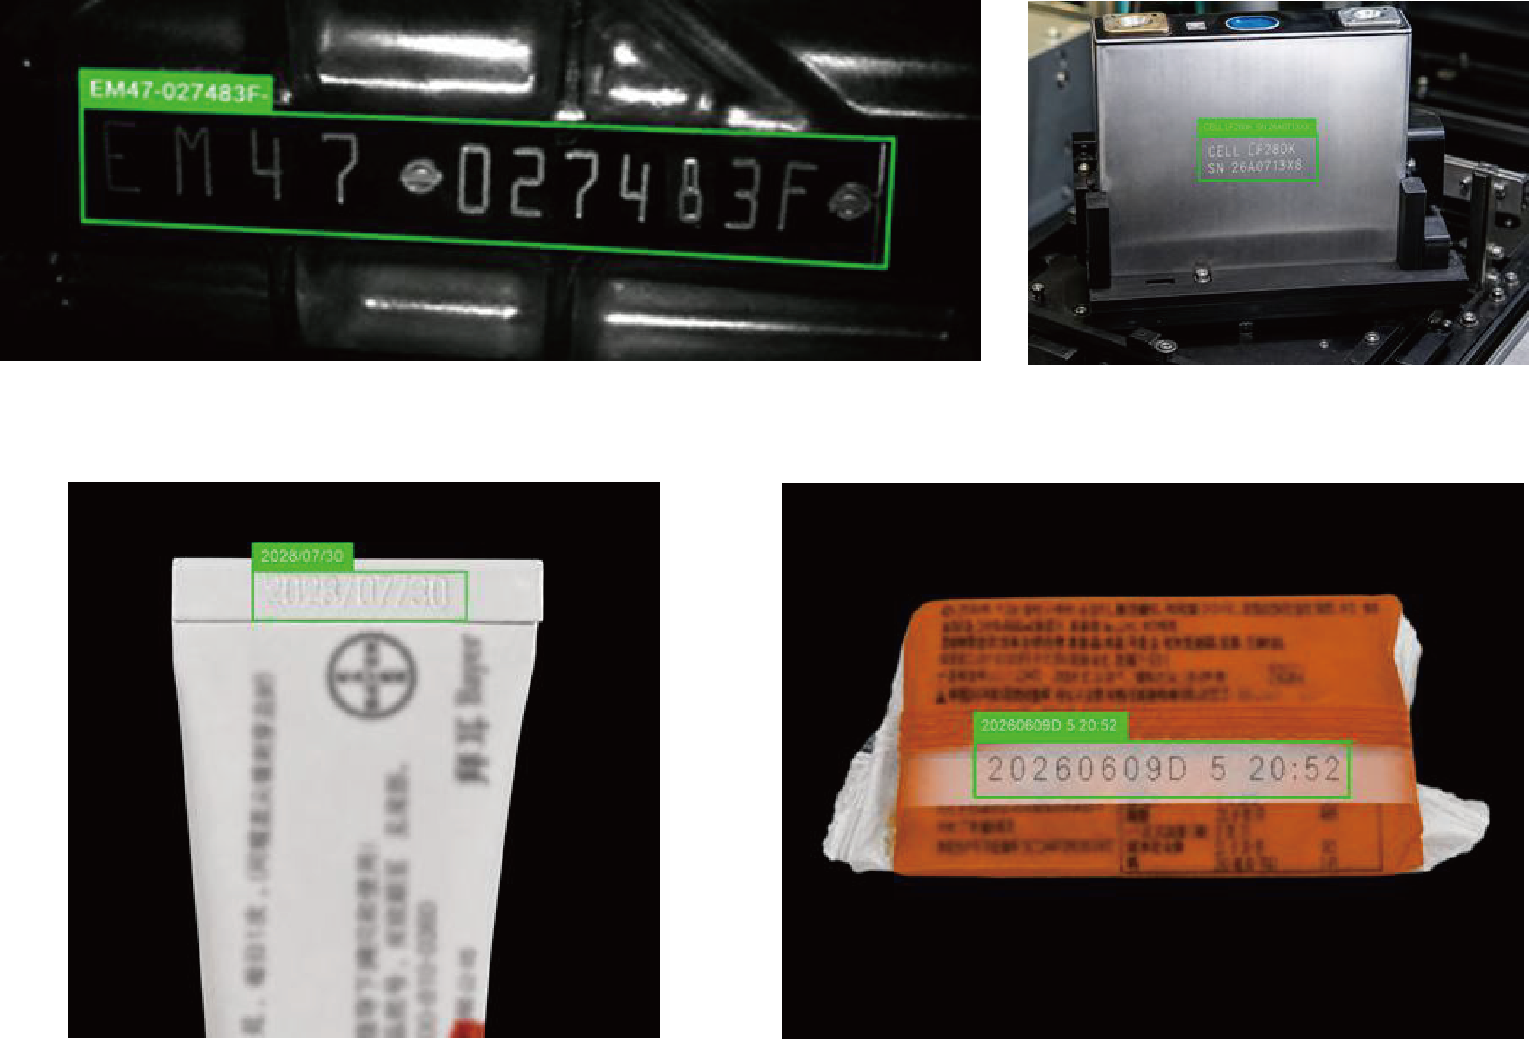
光学字符识别 OCR读取产品表面印刷或刻印的字符,支持多行识别与结果矫正
针对金属刻印、喷码、包装印刷等工业材质表面优化,支持多行字符识别与结果自动矫正,减少漏读与误读。
- 识别对象:型号、SN、批次、日期、生产编码等字符信息
- 材质适应:覆盖金属刻印、标签喷码、软管与包装印刷等表面
- 多行支持:同一视野内多行字符一次读取
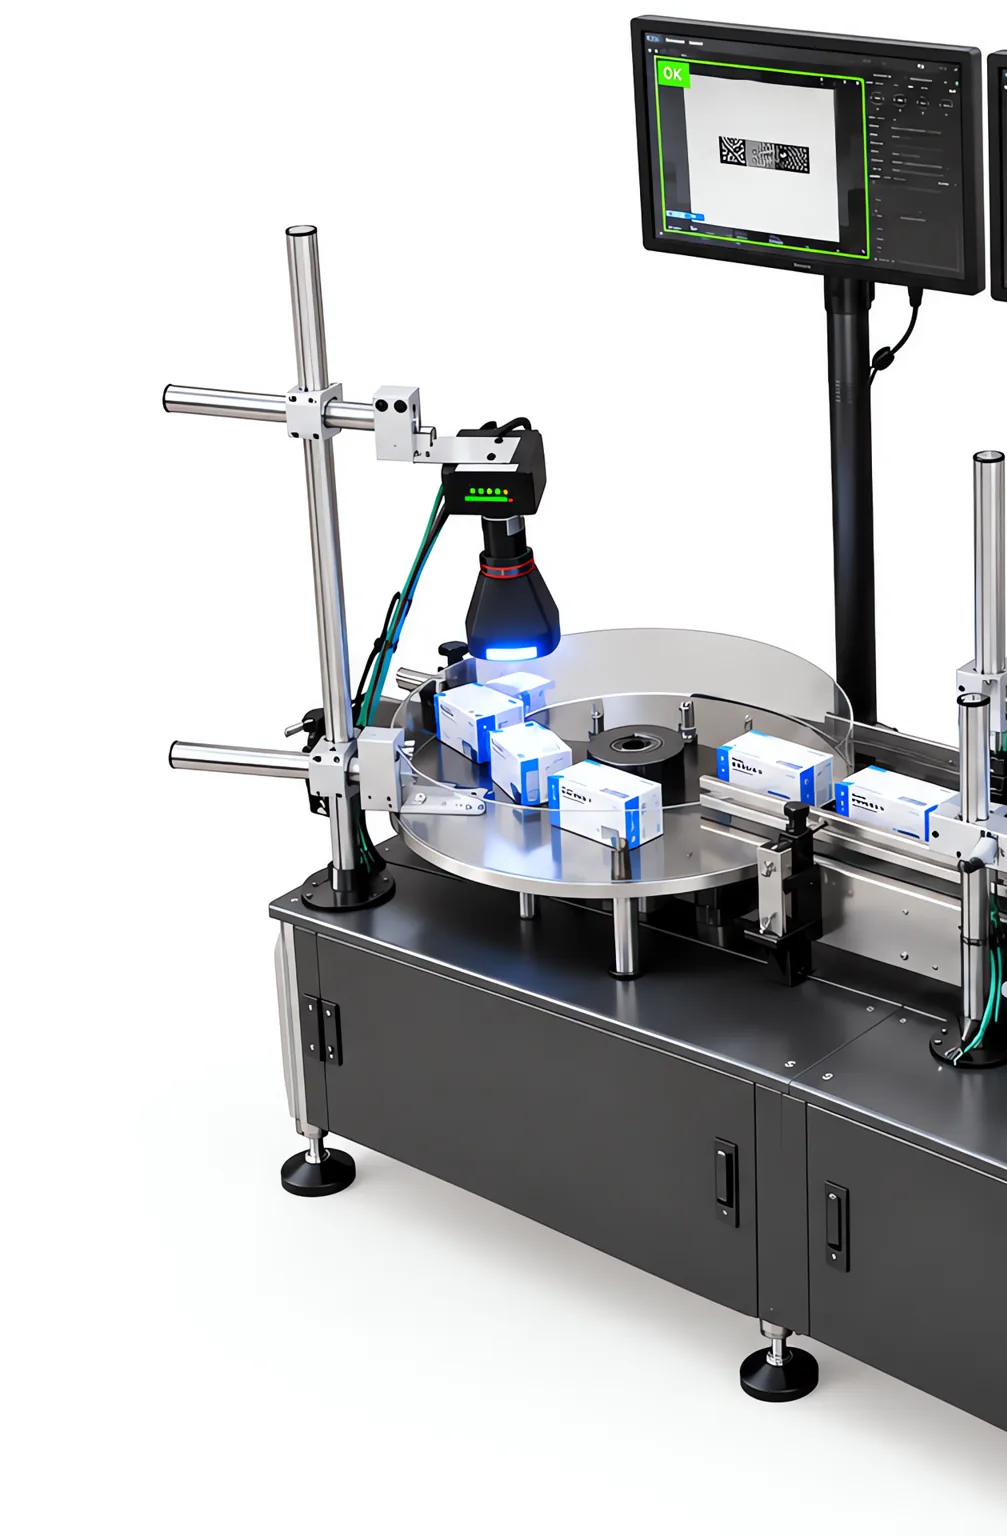
条码 / 二维码识别解析一维码与二维码,适应复杂场景
- 自研读码算法,自动定位码区域
- 支持一维码与二维码识读,密集多码场景可同时读取
- 支持自定义检测区域
- 支持自定义读码阈值过滤
- 可用于产品追溯与零件编码校验
模板匹配用于产品定位、特征匹配、位置确认与装配判断
自动建模
支持自动建模,对建模区域进行智能判定,一次找到合适的锚点区域。
模型可编辑
支持模型自定义编辑,便于修正模型,适应来料与工装变化。
节点自动拼接
匹配结果自动传递并更新后续检测区域,简化配置流程。
允许组合使用:模板匹配 + OCR、模板匹配 + AI 异常检测、模板匹配 + AI 分类。先由模板匹配把工件与检测区域对齐,再交给对应算法完成具体判定。
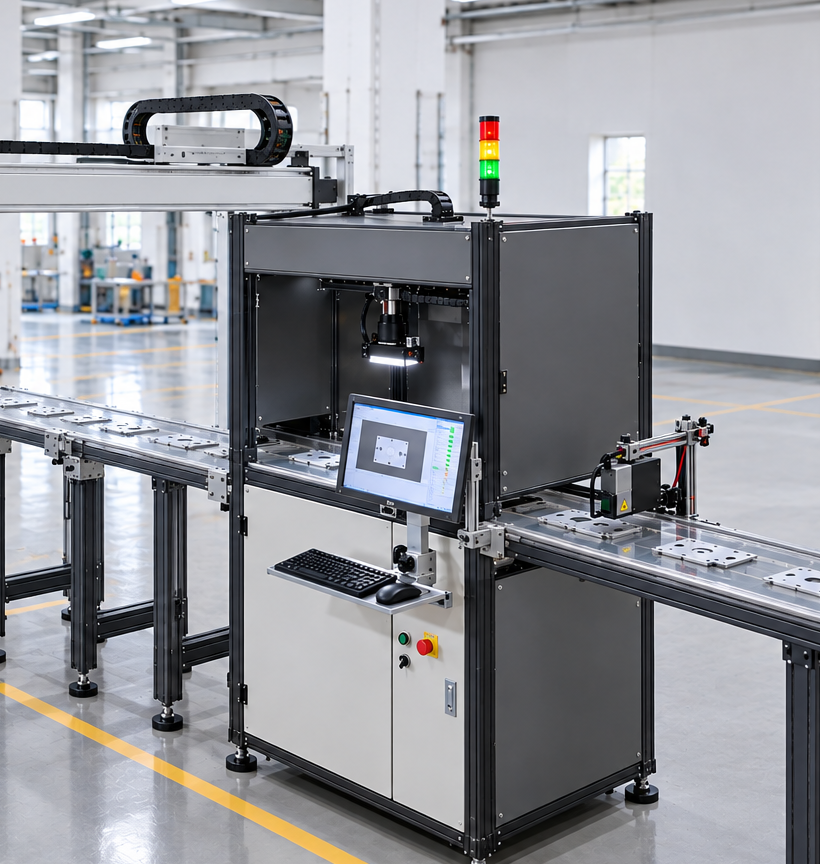
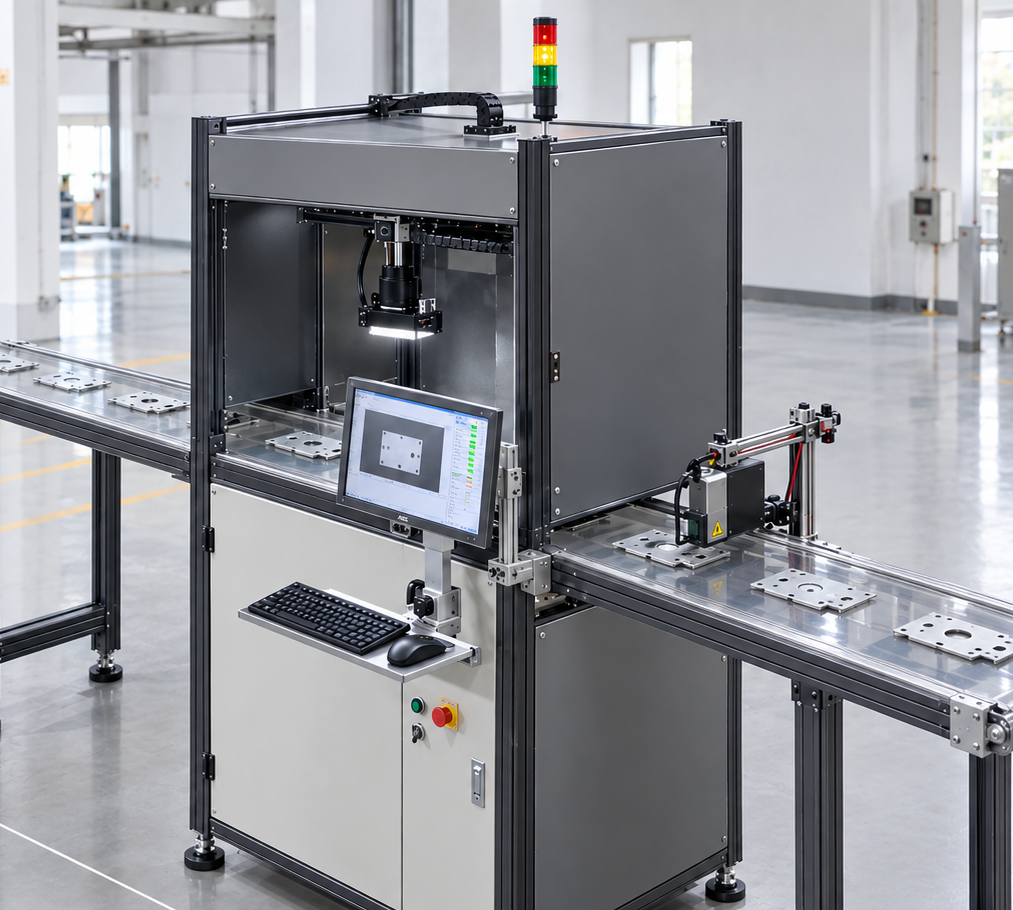
从「多设备组合」到「一体化视觉检测」
视觉采集 + AI 训练 + AI 推理 + 检测判断 + 工业通信,在一台设备内完成
传统视觉系统的常见组合
接线复杂
相机、光源控制器、工控机分别供电与布网,柜内走线与接线工作量大。
调试复杂
成像、算法与通信由不同环节分别配置,联调链路长、依赖经验。
AI 训练门槛高
训练依赖独立环境与专业算法人员,产品换型后往往需要重新采集与训练。
多设备维护
软硬件来自多个环节,故障排查、版本升级与备件管理环节多。
EEK-SV5205C 一体化视觉检测
本机完成训练与推理
相机端直接完成图像采集、模型训练与实时推理,不需要额外训练软件与外接工控机。
单张样本即可开始训练
自研小样本算法降低数据准备门槛,CPU 本机训练,特定条件下最快约 30 秒完成。
一键成像调节
支持一键对焦、一键调光与图像优化,减少反复调参与对个人经验的依赖。
统一软件与工业通信
上位机软件 EEKCamera 集成相机参数、任务配置、结果判断与通信配置;支持 I/O、TCP、RS485、Modbus、S7、Profinet 与自动化设备联动。
光源与镜头内置
设备整机内置光源模组与镜头,支持 M12 工业接头。
说明:「最快约 30 秒」指特定样本与配置条件下的训练耗时,实际耗时与检测项数量、样本情况、图像分辨率相关,不作为任何场景下的绝对保证。
软件平台:EEKCamera 与 EEKTrain
相机参数 · 任务配置 · 结果判断 · 通信设置,一套软件贯通全流程
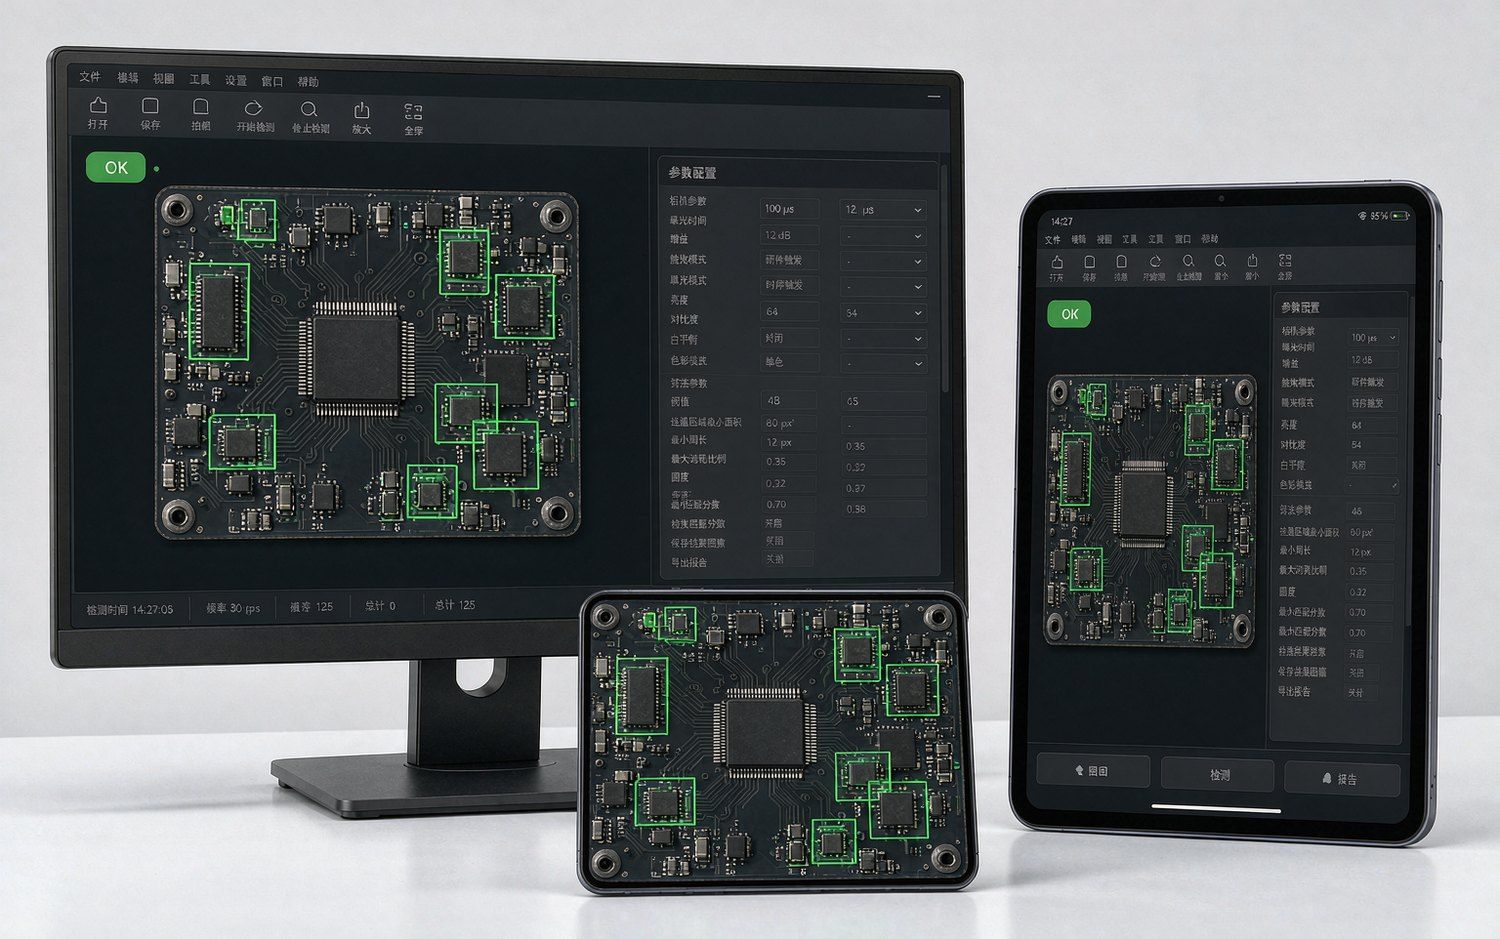
- EEKCamera:相机参数、任务配置、结果判断与通信配置集中在一个界面内完成
- EEKTrain:深度学习训练平台,支持模型的训练、下发与执行一体化
- 140+ 图像处理工具:可灵活组合,覆盖定位、测量、识别与判断等常见需求
- 一键调节成像:对图像增强、光源与对焦进行统一调节,图像显示区可实时查看配置效果
- 多相机结果总览:一个界面查看产线上多台相机的检测结果,各相机结果独立显示、互不干扰
典型检测对象
以下为常见检测对象类型,实际可行性需结合工件材质、尺寸、检测项与现场光学条件评估
每一类检测对象都会影响方案设计。判断一个工件适不适合做视觉有无检测,通常要先看四件事:对象特点(材质、颜色、反光与透明程度)、检测难点(对比度、遮挡、位置偏差、节拍)、视觉判断方式(用哪种算法、检测区域怎么划),以及光学注意事项(光源形式、打光角度、是否需要偏振或背光)。这四项确定之后,才能给出对应的 OK / NG 输出与联动方式。
把工件与不良样品寄给我们,可以按真实样品确认打光方式、检测区域与判定标准,再给出结论。
适用行业
凡是有零件、组件、产品需要判断有无与装配状态的制造场景,都可能用到视觉有无检测
行业之间的差异不只在产品,更在生产方式:来料形态、节拍要求、洁净与温湿度条件、是否需要防护罩或特殊光源、检测结果除了判定还要不要回传生产系统——这些都会影响最终配置。同一个检测项,在不同行业里往往需要不同的光学与集成方式。
硬件参数
EEK-SV5205C 工业视觉有无检测设备
| 项目 | 参数 |
|---|---|
| 传感器类型 | CMOS 卷帘快门 |
| 分辨率 | 2592 × 1944(500 万像素) |
| 像元尺寸 | 2 μm × 2 μm |
| 靶面尺寸 | 1/2.8" |
| 最大采集帧率 | 30 fps |
| 曝光时间 | 15 μs ~ 1 s |
| 增益 | 0 dB ~ 37 dB |
| 内存 / 存储 | 2 GB / 8 GB |
| 供电 | 24 VDC,最大 2 A |
| 镜头接口 | M12-Mount,可机械调焦 |
| 焦距 | 8 mm、12 mm、16 mm、25 mm |
| 光源 | 白光,可选红外光;可选偏振镜片 |
| 防护等级 | IP54(正确安装镜头防护罩的情况下) |
| 工作温度 | 0 ~ 50 ℃ |
| 软件 | EEKCamera、EEKTrain |
| 通信 | TCP、RS485、I/O、S7、Modbus、Profinet |
| 外形尺寸 | 平板式 112.3 × 54 × 60.2 mm;直角式 88.7 × 54 × 82.5 mm |
| 重量 | 约 352 g |
| 认证 | CE、CCC |
| 防护与可靠性 | 满足 IEC 60068-2-6 抗振动、IEC 60068-2-27 抗冲击要求(裸机状态) |
以上参数以 EEK-SV5205C 机型为准;实际选型可根据检测精度、视野与节拍需求调整。
常见问题
关于工业视觉有无检测,采购与设备工程师问得最多的几个问题
工业视觉有无检测设备能检测什么?
主要是判断「状态」而不是「尺寸」:零件有无、缺件、漏装、错装、装配确认、数量、位置、标签有无,以及字符、条码、二维码、外观异常与产品分类。
判断后用 OK / NG 输出结果,再经工业通信联动产线动作。
视觉检测可以检测螺丝有没有安装吗?
可以。螺丝有无属于典型的「存在性判断」,常用方式是用模板匹配先把工件与螺丝孔位对齐,再用 AI 异常检测或分类判断孔位是否有螺丝。
实际效果取决于螺丝与背景的对比度、孔位是否有遮挡、以及是否需要在同一视野内判断多颗螺丝。
视觉设备可以检测零件漏装吗?
可以。漏装、缺件与有无本质上是同一类状态判断,区别在于检测区域与判定规则:先按装配图划分需要确认的位置,再逐项或整体判断。
如果漏装位置有遮挡、或者零件与背景颜色接近,需要通过光源形式与打光角度来提升对比度,必要时配合背光成像。
如何判断一个产品是否缺件?
常见做法有两种:一是逐位判断——把每个应有零件的位置划成独立检测区域,逐一确认有无;二是整体判断——用 AI 异常检测对整件产品建模,出现缺失时以异常区域形式输出。
件数多、位置固定时逐位判断更直观;零件形态不规则、数量较多时整体判断配置更快。
AI 视觉可以判断装配是否完成吗?
可以判断「可被视觉观察到的装配状态」,例如零件是否到位、卡扣是否扣合、连接器是否插到底、标签是否贴附等。
但视觉只能判断外观可见的部分——如果装配是否完成取决于内部的力、扭矩或间隙数据,那属于工艺参数检测,需要与设备侧数据配合,不能只靠视觉结论。
有无检测怎么连接 PLC?
设备支持 I/O、TCP、RS485、Modbus、S7、Profinet 等方式与 PLC 及控制系统通信。
常见组合是:用 I/O 输出 OK / NG 触发信号,由 PLC 侧执行放行或剔除;同时用 TCP 或总线把检测结果与数据传递给上位系统,便于记录与追溯。具体用哪种,取决于现场 PLC 型号与产线控制方式。
视觉检测结果如何输出 OK 和 NG?
设备对每次检测给出一个明确结论:OK 表示判定通过,NG 表示判定不通过,并可同时输出对应的判定项与图像。
NG 如何处置由产线决定——可以剔除、报警、停机,或者只做标记由人工复核。
500 万像素够不够做有无检测?
「够不够」取决于最小检测目标占多少像素,而不是像素总数。设备分辨率为 2592 × 1944,配合不同焦距镜头可以获得不同视野与单像素采样能力。
选型时请先给出最大视野范围与最小检测目标尺寸,由这两个值来判断该配置是否可行;如果目标太小,可以换更长焦距的镜头或缩小视野范围。
视觉检测设备如何选择镜头?
先确定视野与工作距离,再选焦距:视野大、距离近选短焦(8 mm),需要兼顾视野与精度选 12 / 16 mm,检测小目标选 25 mm。
同时要考虑安装空间与工件通过方式——工作距离往往受限于设备结构和现场位置,不能只看参数表。
金属反光件可以做视觉有无检测吗?
可以,但打光是关键。金属表面反光会随角度变化,容易出现局部过曝或暗区,通常需要调整光源形式与照射角度,必要时使用偏振镜片抑制反光。
设备支持白光光源,可选配红外光与偏振镜片,正是为了覆盖这类表面条件差异较大的工件。
黑色零件可以检测吗?
可以。黑色零件的主要问题是与背景对比度低、细节不易分辨,需要通过光源形式(如侧向照明、背光)来提升轮廓对比度。
如果零件是深色且表面吸光,背光成像通常比正面照明更容易得到清晰的轮廓。
透明件可以做视觉检测吗?
透明件的难点在于透光与折射会让轮廓不稳定,正面照明下容易看不清边界。
这类工件通常需要专门的打光方案(如背光、偏振或无影照明),并配合合适的背景与安装角度;建议提供实物样品进行测试确认,而不是仅凭描述判断。
AI 视觉检测需要多少样本?
本设备采用小样本思路:单张样本即可开始训练,训练在本机完成,特定条件下最快约 30 秒。
实际需要的样本量与检测项有关——状态类判断(有无、缺件)通常样本需求低,而需要区分多个相似型号的分类任务,样本越典型、结果越稳定。建议按真实样品测试后再确定样本方案。
EEK-SV5205C 适合哪些行业?
凡是需要判断零件有无与装配状态的制造场景都可能适用,包括汽车及汽车零部件、新能源汽车、锂电池与储能、3C 电子、PCB / PCBA、半导体、连接器、精密机加工、五金紧固件、电气设备、包装、注塑、冲压等。
是否适合,最终要看工件的材质与尺寸、检测项、节拍要求以及现场光学条件,建议用样品测试来确认。
提交样品,获取视觉检测方案
把工件与不良样品寄给我们,按真实样品确认打光方式、检测区域与判定标准,再给出选型与集成建议
相关内容
从解决方案到产品与产线改造,按你的实际工序往下看
如果你的场景同时涉及上下料、检测与数据回传,建议从解决方案总览按工序查看,再确定需要配置哪一部分。