方案概述
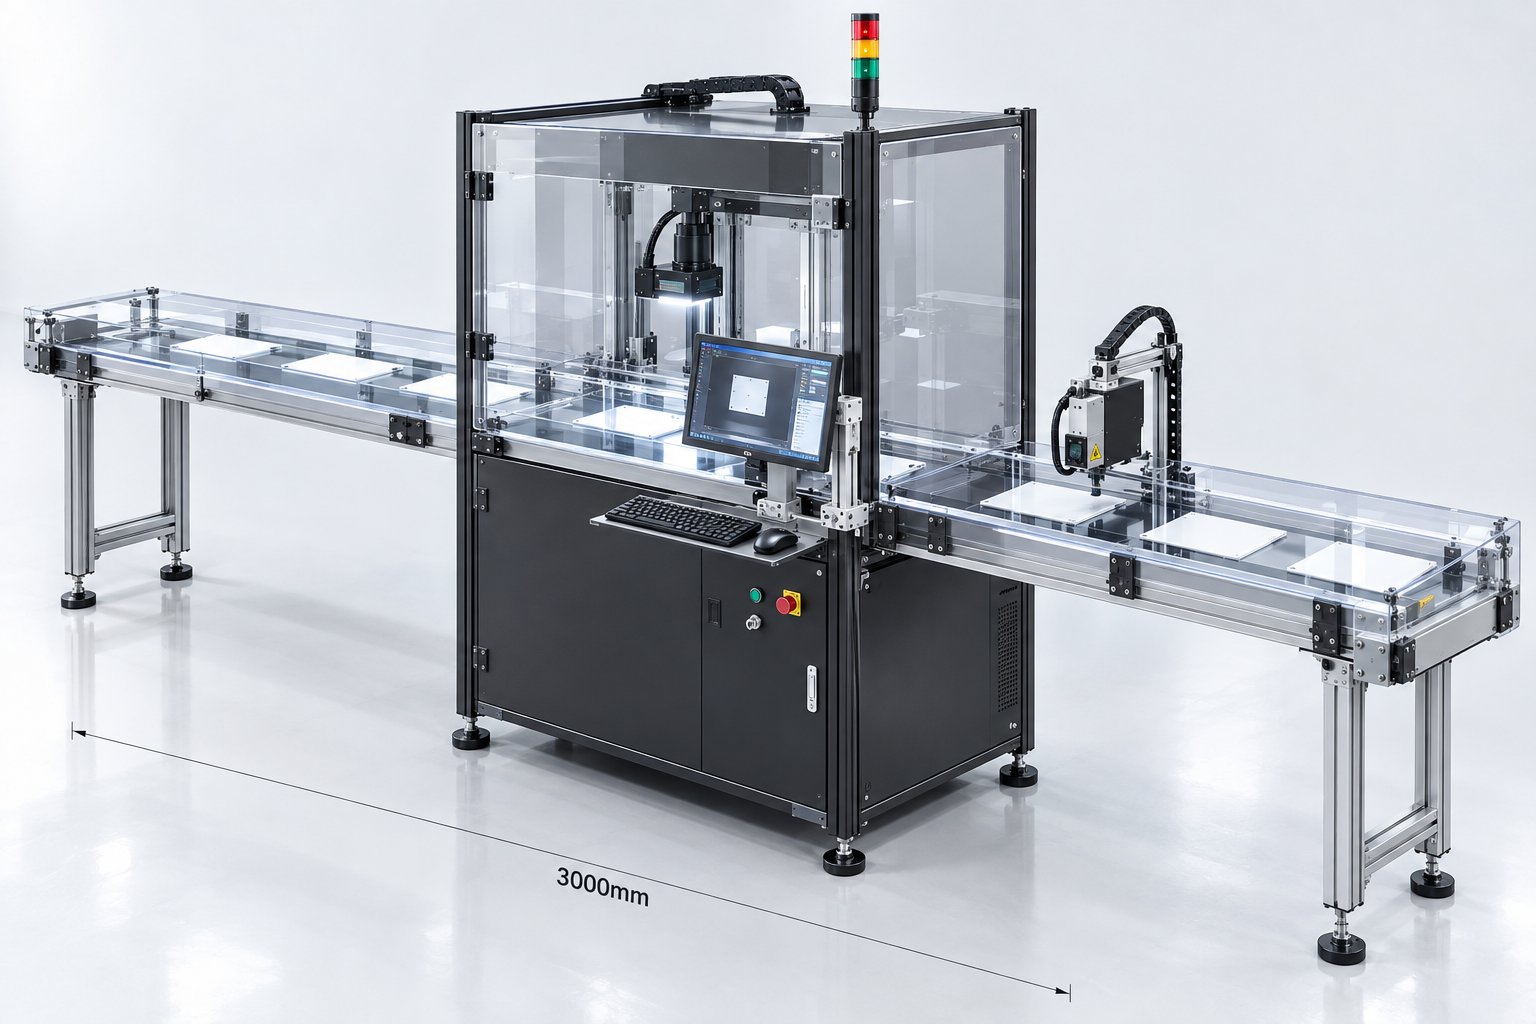
装配错装视觉检测:在装配工序判断零件是否装错型号、装反方向或装错位置,适用于多型号混线、相似件易混淆的装配场景,输出 OK/NG 联动产线防错。 方案由成像、算法与联动三部分组成,判定阈值需按漏检与误杀的代价不对称来偏置,并以实测打样结论为准。
错装是比缺件更难防的一类问题:零件明明装上了,但装的是错的——型号不对、方向装反、位置张冠李戴。人工目检在这种情况下最容易放过,因为视觉上「有东西在那里」,很容易被当作合格。
错装检测的判据必须建立在可区分的差异特征上:外形差异、颜色差异、字符差异、方向特征(缺口、倒角、标记点)、或是相邻零件的相对位置关系。找不到稳定差异特征,就不具备做视觉防错的基础。
检测内容
「装配错装视觉检测」在现场具体要核验的项目,按常见情形列出
型号装错
- 相似规格混料
- 多型号混线
- 新旧料混用
- 批次错料
方向装反
- 正反装反
- 内外装反
- 上下颠倒
- 前后倒置
位置装错
- 左右工位装错
- 孔位偏差
- 装配位置张冠李戴
- 装到相邻位
颜色 / 材质错
- 颜色件混装
- 材质不同
- 镀层差异
- 正品与替代件混用
字符不符
- 型号印字错误
- 批次码不符
- 方向标识错
- 标签内容不符
配对不同
- 左右配件不配套
- 线束接反
- 管接头规格不符
- 混批装配
检测方式
从触发采集到结果输出,判断是怎么做出来的
- 01工件到位触发
- 02读取型号 / 配方
- 03图像采集
- 04目标定位与对齐
- 05差异特征提取
- 06与标准特征比对
- 07输出 OK / NG
- 08PLC 联动
- 09隔离 / 放行
错装检测的技术核心是选对差异特征。同一个零件,如果两个型号只差 0.2mm 的外径,用外部尺寸区分会非常吃力;但如果两个型号的颜色不同、或者是同一个零件但装配方向不同,用颜色或方向特征就稳定得多。
工程上的顺序是:先列出所有需要区分的型号 / 状态,再找它们之间最明显的视觉差异,最后确认这个差异在镜头下能否稳定成像。若三个条件都满足,检测就成立;若差异特征本身太弱,需要先改工装或换料,而不是硬做算法。
判定与联动
结果怎么判、怎么传给产线
| 比对结果 | 判定 | 联动动作 |
|---|---|---|
| 型号 / 方向 / 位置均符合标准 | OK | 放行 |
| 任一特征与标准不符 | NG | 就地隔离,防止错装件流入下工序 |
| 型号识别失败 | 报警 | 提示上料或来料异常,由人工确认 |
错装防错建议与产线上游配合:如果混料风险来自上料环节,最优解仍是上料防错;视觉检测作为最后一道保险,成本更低、放行更可靠。
在混线生产中,型号信号可以由 PLC 给出,也可以由设备自己从工件上读取(如读码、OCR)。前者实现简单,后者更独立但也更依赖来料标识的规范性。
相关检测对象
按对象查看更具体的对象特点、判据与光学注意事项
适用行业
这些行业中已有对应检测需求的场景
常见问题
选型与实施中最常被问到的问题
错装检测需要把产品摆正吗?
不一定。若用治具定位,产品姿态固定,检测区域可以直接写死;若来料姿态有波动,则需要先定位基准特征再展开检测区域。前者实施更简单,后者对工装要求更低,取舍取决于现有产线条件。
相似零件只差一点点,能区分吗?
取决于差异在成像上是否稳定可测。差异本身的大小不是唯一标准,成像分辨率、打光方式、镜头选择都会影响实际可分辨程度。唯一可靠的判断方式是把两种零件放在同一套光学条件下实拍比对。
混线生产时型号切换怎么处理?
为每个型号建立一套检测配方(检测区域 + 判据),切换时调用对应配方。配方切换可以由 PLC 信号触发、由读码结果触发,或由操作员手动选择,具体按现场信息流条件决定。
错装检测会不会误判太多?
误判主要来自两点:差异特征不稳定、判据阈值设置不当。前者的解法是改善成像与特征选择,后者是结合现场容忍度调整阈值。建议先小批量试跑,收集判错样本后再定阈值。
这套方案的判定标准怎么定?
错装防错建议与产线上游配合:如果混料风险来自上料环节,最优解仍是上料防错;视觉检测作为最后一道保险,成本更低、放行更可靠。 在混线生产中,型号信号可以由 PLC 给出,也可以由设备自己从工件上读取(如读码、OCR)。前者实现简单,后者更独立但也更依赖来料标识的规范性。
检测方式是什么?
错装检测的技术核心是选对差异特征。同一个零件,如果两个型号只差 0.2mm 的外径,用外部尺寸区分会非常吃力;但如果两个型号的颜色不同、或者是同一个零件但装配方向不同,用颜色或方向特征就稳定得多。 工程上的顺序是:先列出所有需要区分的型号 / 状态,再找它们之间最明显的视觉差异,最后确认这个差异在镜头下能否稳定成像。若三个条件都满足,检测就成立;若差异特征本身太弱,需要先改工装或换料,而不是硬做算法。
这套方案适用于哪些检测对象?
按对象查看更具体的对象特点、判据与光学注意事项,共覆盖 O 型圈有无检测、垫片有无检测、弹簧有无检测、插针有无检测 等 8 类常见对象。
这套方案能不能替代人工?
视觉检测替代的是重复性的目视判断,而不是全部人工。典型分工是:视觉承担逐件的全检与判定,人工负责复判边缘样本、处理换型与异常,以及维护光学与工装。实际投入多少人配合,取决于自动化程度与复判策略。
怎么验证这套方案是否可行?
请把需要区分辨识的各型号零件各寄若干件,并说明哪些是「绝对不能混淆」的组合,工程师会评估是否具备稳定的区分特征。
提交样品测试
请把需要区分辨识的各型号零件各寄若干件,并说明哪些是「绝对不能混淆」的组合,工程师会评估是否具备稳定的区分特征。
提交成功
我们已收到您的样品测试需求,方案工程师会在 1 个工作日内与您联系。如需加急,请直接致电 13913763268(微信同号)。
需要逐项评估成像条件、缺陷标准与节拍? 前往完整需求评估 →